本页大部分内容复制自 Wagner 1993: 335–404,并作了一些增删。感谢出版社允许在此使用这些材料。
有关铸铁金相学和历史的实用论著包括 Buchwald 2008;Sisco & Smith 1968a;Wagner 2009;李春立等 1983;《铸铁中国》2011;Piwowarsky 1951。
本页承接钢金相学页面,应先阅读该页再读本页。两段介绍性视频在此:白口与灰口铸铁和可锻铸铁。
铸铁是铁、碳和硅的合金,通常还含有磷、锰、硫等其他合金元素。铸铁的碳含量通常为3–4%。现代铸造实践中的硅含量通常为2%,很少低于1%;但中国古代铸铁中硅含量很少或从未超过1%,通常低于0.25%,我们将看到低硅含量有重要后果。硫是不受欢迎的元素。现代铸铁中硫含量可能相当高,但如果向铁中添加适量的锰,会形成硫化锰(MnS)夹杂物,它们对铸铁的物理性能没有显著影响。中国古代铸铁的含硫量非常低。
古代铸铁中硅和硫含量低的原因在于它是在小型木炭高炉中生产的。这些高炉在相对较低的温度下运行,因此从矿石中的SiO2还原(脱氧)进入铁的硅不多;木炭含硫极少。
铁碳相图中的液相线(ABCD或ABC′D′)显示铁的熔化温度随碳含量增加而降低。在3–4%碳时,液相线温度低到足以实现实际铸造,因此这类合金称为铸铁。虽然在古代有时可以达到熔化钢所需的温度,但能承受如此高温的陶瓷在18世纪之前的英国尚未开发出来。没有这些,铸造钢就不具备可行性。
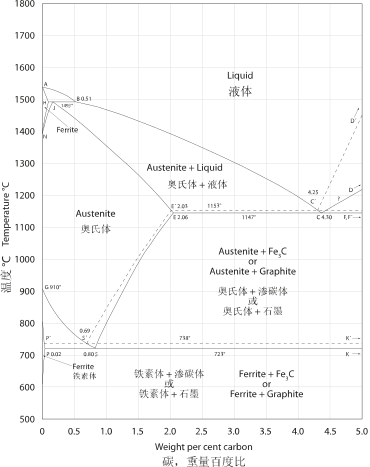
铁碳相图,给出了铁碳合金在不同碳含量和温度下的原子状态(据 Hansen 1958: 354)。考古冶金学学生将发现将此图打印出来以便随时参考会很有用。
含碳如此之高的铁是脆性的,原因将在下文进一步讨论。对于大多数类型的武器或工具,人们更倾向于使用钢,只是铸铁成本低才导致它在这些应用中的使用。在中国古代,我们发现大多数铁武器是由熟铁或钢制成的,而大多数铁农具是由铸铁制成的(Wagner 1993: 336; 2008: 1–2, 169–170);似乎武器追求高性能,而农具成本是更重要的因素。
在前近代技术背景下,铸造方法生产任何金属产品都比锻打方法便宜得多。在中国古代,铸铁的使用使得从公元前3世纪起各种铁制农具的广泛使用成为可能,也使得河北满城窦绾墓中十六吨重的“铁壁”的大规模使用成为可能。铸造工作也适合在地理上集中的大规模生产,其在中国古代的使用可能是促成公元前117年汉代铁业国家专卖制度推行的因素之一。
 |
 |
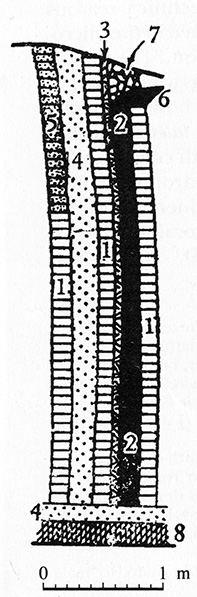 |
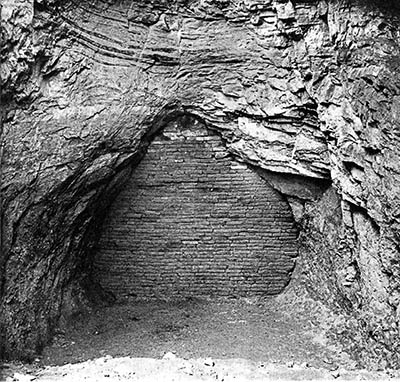
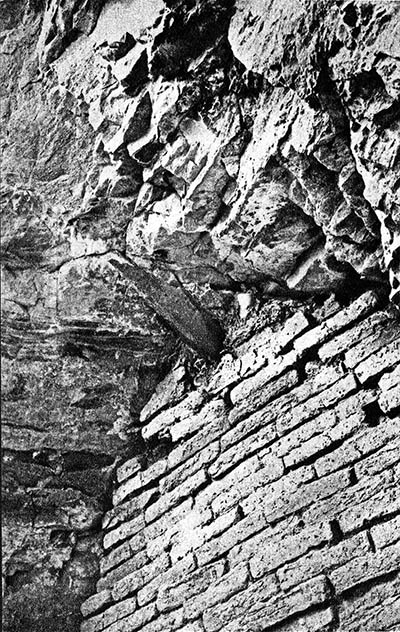
窦绾墓(卒于公元前2世纪末)的外壁;以及在其后面现场浇铸的“铁壁”的浇道(《满城》1980, 1: 216, 218, 220, 2, 图版154, 155.1)。铁壁高4米,底部宽3.3米,最宽处4米,厚14厘米。所用铁量约为16吨。
右:铁壁纵剖面图。1. 砖。2. 现场浇铸的铁。3. 掺草粘土。4. 黄土。5. 未烧砖。6. 铁浇道。7. 石块。8. 灰烬。
在利用铸铁低成本优势的同时,有几种方法可以应对其脆性问题:
1. 有一大类器物中铸铁的脆性不是严重问题,例如容器及容器部件;弩矢杆;以及带钩等装饰品。
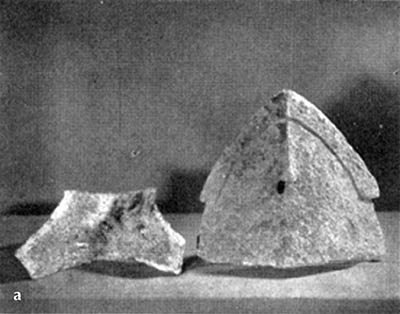
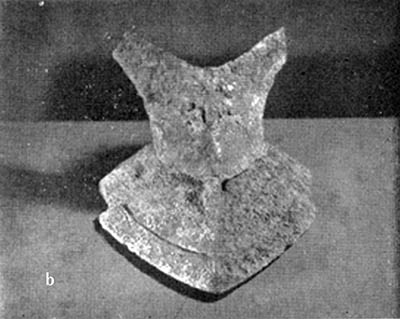
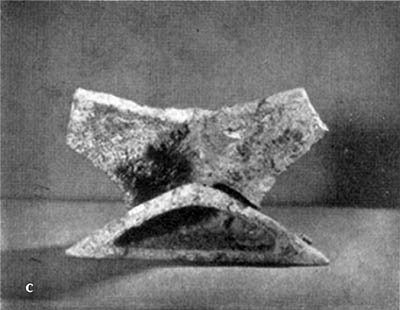
2. 精心设计器物可以减少尽管材料脆性而断裂的危险。适当的设计还可以在断裂发生时使损失不那么昂贵,如这里所示的犁铧:最容易损坏的刃口由一个小的V形套保护,损坏后可以快速廉价地更换并回收利用。
 |
 |
 |
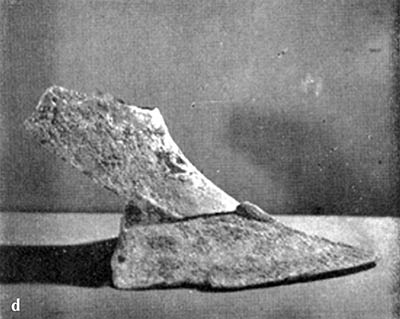 |
陕西礼泉县王相村出土的犁壁、犁铧和V形套(李长庆、何汉南 1966,图版3.3–6)。a. 三件器物。套锈死在犁铧上。犁铧23.3 × 28 × 8.6厘米,犁壁22 × 23厘米。犁壁下侧有两个用于系绳的凸耳和一个正好插入犁铧孔的榫头。b–d. 三件器物组装后的三视图。
3. 仔细控制铸铁合金成分以及熔化和浇铸程序可以将铸件的脆性控制在可接受范围内。我们将在下面看到,在中国古代的铸铁厂中,有些情况下似乎努力将农具铸成“灰口”而非“白口”,从而获得脆性较小的产品,但更复杂的减少脆性的技术似乎未被使用。
4. 对铸件进行长时间热处理可以显著改善其力学性能。结果称为可锻铸铁。在现代实践中,热处理通常在900–1000°C的温度范围内进行一两天。目的可能是获得更韧的铸件,或表面柔软易加工,或两者兼有。该过程起作用的技术原因,以及如何在器物显微组织中识别其使用,将在下面讨论。此处需要注意的重要一点是,可锻铸铁早在公元前4世纪就在中国广泛使用,既用于工具也用于装饰品。直到最近,中国已知最晚的可锻铸铁器物来自公元4世纪,中国历史学家认为该技术在唐代失传了(例如华觉明 1982a: 17–19)。然而,后来的研究揭示了数件可晚至9世纪的可锻铸铁器物(杜茀云 1991: 275–276, 表2, 编号14, 17, 28, 29, 34, 36, 37)。还有证据表明,在中国和日本,一种生产可锻铸铁的传统技术在18和19世纪仍在一定程度上使用(Wagner 1989: 8–11; 2008: 359–361)。现代工艺在20世纪初从西方重新引入。
白口铸铁和灰口铸铁
当铁熔化并注入铸型后,它凝固为白口或灰口铸铁。这些术语来自铁被折断时断口的颜色;颜色不同是因为显微组织不同。早在1722年,Réaumur就对这两种类型给出了非常清晰的描述(tr. Sisco & Smith 1956: 257–270):白口铸铁极硬,不能用锉刀或凿子加工。由于几乎所有铸铁件从铸型取出后都需要精加工,白口铸铁不是一种很有用的材料。灰口铸铁较软,可以用锉刀和凿子加工,但过程难以控制,工具几乎总是去除过多材料。因此灰口铸铁(在1722年)只能用于粗铸件如锅和炮。白口和灰口铸铁都是脆性的,用锤敲击时会像玻璃一样碎裂。Réaumur似乎从未考虑过用任何类型的铸铁铸造农具的可能性。
对白口和灰口铸铁性能的技术解释后来随着更好的显微镜和对碳在铁中作用的更好理解而出现。白口铸铁中的碳以渗碳体(碳化铁,Fe3C)的形式与铁化学结合。含碳4%的白口铸铁含60%渗碳体。渗碳体极其坚硬,比石英还硬,这就是白口铸铁如此硬的原因。
在灰口铸铁中,碳以微观石墨片的形式存在,正是这些石墨片使断口表面呈现灰色。石墨非常轻(密度2.2 g/cm³,而铁为7.9 g/cm³),按重量含碳4%的灰口铸铁按体积计含有高达13%的石墨。石墨几乎是已知最软的矿物;与铁相比,它完全没有强度。因此微观片状物在铁中充当空的内部裂纹。正是这些裂纹使灰口铸铁变脆,也使铁在锉削或凿削时剥落。
Réaumur用他那个时代的化学概念来解释白口和灰口铸铁的差异是由于它们的“土质”含量不同;但铸件厚度也起作用这一点让他感到困惑。正如他所指出的,薄铸件比厚铸件更容易凝固为白口。
我们今天知道铸铁凝固为白口或灰口取决于两个因素的相互作用:铁的化学成分(尤其是硅含量)和铸型中的冷却速率。高硅含量和慢冷却速率促进凝固为灰口铸铁,而低硅含量和快冷却速率促进凝固为白口铸铁。Réaumur在他的观察中解释为“土质”的东西是炉渣中各种硅-铁-氧化合物;薄铸件在铸型中冷却比厚铸件快(见 Sisco & Smith 1956: 261, fn.)。
这些现象的解释在于事实上存在两个相关但不同的铁碳相系统:亚稳的铁-渗碳体系统和稳定的铁-石墨系统。在铁碳相图(上文)中,稳定系统用虚线表示,亚稳系统用实线表示。在低碳含量下,亚稳系统非常稳定,钢中很少见到石墨;但在铸铁中两个系统都很重要。白口铸铁是根据亚稳系统凝固的铸铁,灰口铸铁是根据稳定系统凝固的铸铁。
相图中实线与相应虚线之间的间隙在此很重要。慢冷却意味着在这些间隙内有更多时间,因此有更多时间凝固为灰口铸铁。间隙宽度随硅含量增加而增加(Heine 1986, 特别参见第394页图3-4),这很可能是较高硅含量促进凝固为灰口铸铁的原因之一。但铸铁冶金即使在今天也仍然是一门非常经验性的学科,我们缺乏对此和许多其他重要现象的确切理论解释(参见例如 Levi & Stamenov 1967)。

“莫勒图”,从德文重绘并翻译。一个世纪前,Eduard Maurer(1924)绘制了此图,以显示铸铁的凝固如何受碳和硅含量的影响。它基于一些相当不确定的理论考虑以及大量实验结果。对于在风干砂型中浇铸的相当厚的铸件,它似乎仍被接受为大致正确(例如 Buchwald 2008: 306–307)。(另见 Murer & Holtzhaussen 1927。)
可以看出,在中国考古冶金学最感兴趣的区域内——硅0–0.5%,碳3.5–4%——铸件的凝固状态非常不确定。这些及其他合金元素含量的微小变化会对铁的凝固方式产生巨大影响。而且莫勒的实验数据中没有一处位于该区域。
我们需要使用中国古代铸铁器物中典型的参数进行新的实验研究:较薄的铸件,低硅和其他合金元素,在陶瓷或铁范中铸造。
铸铁从来不是简单的铁碳合金。除非在偶尔的实验室实验中,铸铁总是含有相当数量的硅、磷、硫和锰。其他合金元素通常也存在,要么有意添加,要么偶然存在。所有这些合金元素都有影响,其中一些影响相当令人惊讶。我们刚刚看到了硅的影响之一。硫或锰单独作用都促进按稳定系统凝固,但如果两者以适当比例同时存在,它们结合成MnS,在适量时没有显著影响。其他一些合金元素在不同背景下的影响将在下文顺便提及。
白口铸铁
白口铸铁今天用于许多需要耐磨性和高抗压强度的应用中。S. C. Massari(1938: 217, 233)给出的例子包括铁路车轮、破碎机的耐磨部件、轴承、链轮、犁铧和犁壁。然而,它在可锻铸铁的生产中更为重要,将在下文讨论。在前近代背景下,白口铸铁可以在更广泛的应用中有用。
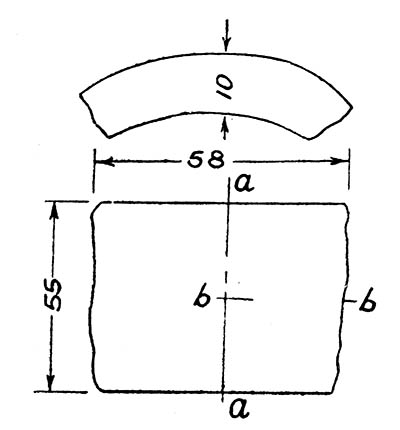
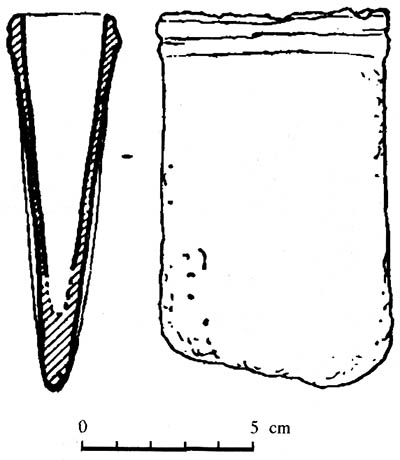
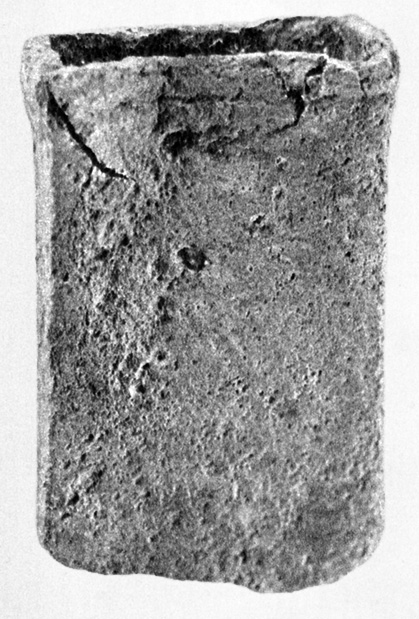
在中国器物中有许多白口铸铁的例子,例如车毂、镢套和一些铸型部件。车毂和镢套在使用中会承受相当大的磨损,白口铸铁可能是非常好的材料,尽管我们将在下面看到许多中国古代镢头被发现是可锻铸铁。一件犁铧和一个车毂被发现是麻口铸铁,即具有一些石墨片的白口铸铁。由于这些器物需要极高的耐磨性,纯白口组织可能更好。对于铁范,灰口组织可能比这里的白口组织更合适,下面将看到几件其他铸型部件被发现是灰口铸铁。
 |
 |
 |
 |
|
|---|---|---|---|---|
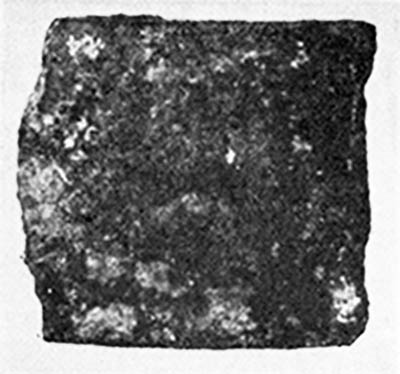
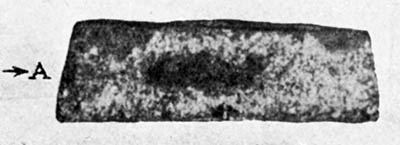
| 三道壕出土车毂碎片(华觉明等 1960: 76, 图版2.6)。尺寸单位为毫米。 | 兴隆出土铸铁模芯的断口(华觉明等 1960,图版2.1)。注意缩孔。 | 满城出土镢套(《满城》1980: 281, 图版197.1)。 | ||
 |
 |
 |
||
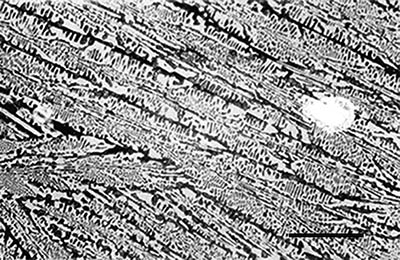
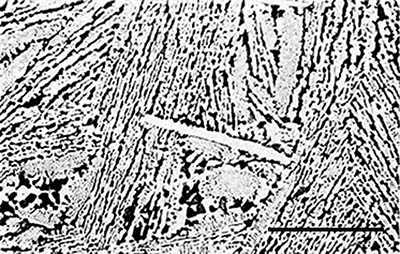
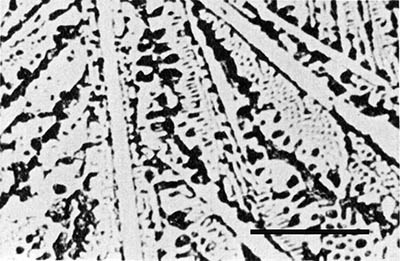
| 车毂碎片的显微组织(华觉明等 1960,图版3.1)。比例尺50 µm。100%莱氏体,有气孔。 | 模芯的显微组织(华觉明等 1960,图版2.2)。比例尺200 µm。莱氏体 + 初生渗碳体。 | 满城出土类似镢套的显微组织(《满城》1980,图版261.1)。比例尺50 µm。莱氏体 + 初生渗碳体。 | ||
我们现在简要地看一下白口铸铁的一些可能显微组织及其形成方式。首先考虑在铁碳相图中,具有共晶成分(4.3%碳)的铁碳合金从熔融状态冷却通过1147°C(共晶温度)时会发生什么。我们假设冷却足够快,以至于只需考虑亚稳铁-渗碳体系统(上文中铁碳相图中的实线)。当达到C点(共晶点)时,液态必须转变为由奥氏体和渗碳体两相组成的固体。在此转变中形成的共晶组织类似于上图第一幅中的结构,但此处的所有金相照片都显示了经过多次进一步转变后的铁的显微组织。在1147°C至723°C的冷却过程中,奥氏体的最大碳含量降低(见线ES),更多的渗碳体从奥氏体中析出。在723°C时,奥氏体转变为珠光体。(从723°C进一步冷却到室温没有显著变化。)所有这些转变的最终结果是与上文车毂碎片相似的显微组织。这种组织称为莱氏体。这些黑白照片中的黑色区域是珠光体,白色区域是渗碳体。
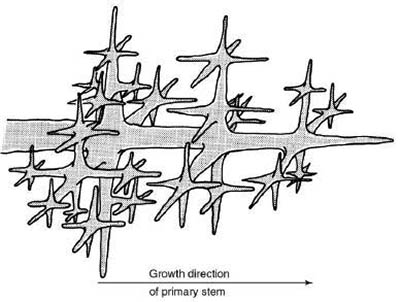
枝晶
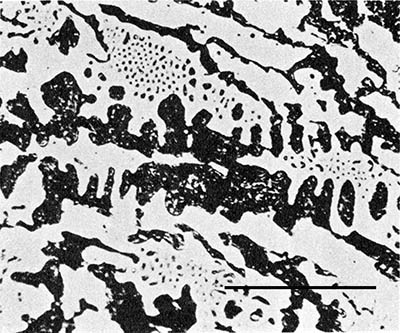
满城出土铁模件的显微组织(《满城》1980,图版253.2)。比例尺100 µm。莱氏体 + 枝晶状珠光体。
接下来考虑碳含量为3.5%的铁碳合金。这是亚共晶成分的一个例子,即碳含量低于4.3%。在1300°C时是液态的。冷却时,当温度达到约1250°C的液相线BC时,奥氏体开始从熔体中析出。这种奥氏体呈对称分枝形状,因此称为枝晶状(英文dendritic,来自希腊语 dendros,“树”)。当铁冷却到刚高于1147°C时,它由约36%含碳2.06%的枝晶状奥氏体和约64%含碳4.3%的液态组成。刚低于此温度时,液态如上所述转变为莱氏体。在进一步冷却到723°C的过程中,更多的渗碳体从奥氏体中析出,在刚低于723°C时,奥氏体转变为珠光体。所得组织可见于右侧。枝晶状珠光体(由1147°C以上形成的枝晶状奥氏体的剩余部分形成)在复杂三维结构的二维截面上看到。
读者现在可能希望针对过共晶成分(即碳含量高于4.3%)的铁碳合金进行同样的练习。当它冷却通过液相线CD时,渗碳体从熔体中析出;但并非呈枝晶状,而是呈微观板状。这些可以在上文模芯和镢套的金相照片中看到。
使用白口铸铁的一个特殊问题是它相当难以铸造。白口铸铁凝固时的收缩率在4–5.5%(体积)范围内,这使其成为现代工业中常见铸造金属中最难铸造的之一;在这方面只有钢更差。它还有强烈的从熔体中释放气体的倾向。这两个因素导致铸件中出现缩孔和气孔;例如上文车毂和模芯所示。此外,凝固时发生的收缩和铸件冷却到室温时在固态下发生的收缩都会在铸件中引起应力;白口铸铁的脆性意味着这些应力可能导致裂纹,例如在上文镢套中可以看到。
缩孔和气孔在一定程度上降低了铸件的强度,但通常可以容忍。镢套中的裂纹是否使其无法使用尚不清楚。看起来不像,但我们不能确定,因为该器物是在废料堆中发现的,而非在使用背景中。
灰口铸铁
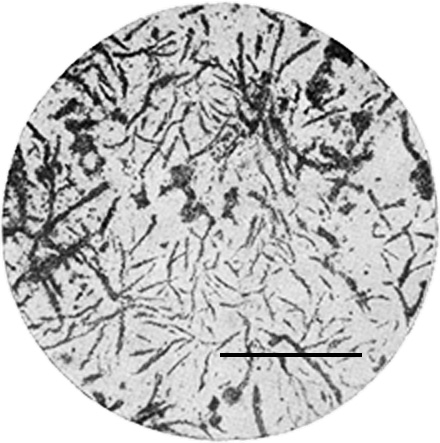
渑池出土铁范的显微组织(《文物》1976.8: 54)。比例尺200 µm。铁素体 + 石墨。
灰口铸铁是现代工业中应用最广泛的铸铁类型。其低成本、优异的铸造性能和相当好的力学性能使其成为各种应用的首选材料。在现代工业中,灰口铸铁通常含约2%硅。对中国古代铸铁器物的分析显示硅含量非常低(例如 Wagner 1993: 450–456 表7.1;中译本 Wagner 2018: 221–227 表6),如此低硅的铸铁通常会凝固为白口,如上面的“莫勒图”所示。要使其凝固为灰口铸铁需要精细的技术以确保在铸型中极慢冷却。因此从中国古代发现的灰口铸铁器物很少并不令人惊讶。这件渑池犁铧套铁范是最有趣的,因为我们还知道其化学成分——碳2.31%,硅0.21%——但它却是灰口的。该器物可能是在预热的巨大陶瓷铸型中铸造的,并让其非常缓慢地冷却。19世纪一位外国旅行者在广东看到炒锅铸造中就是这样做的(donwagner.dk/wok/wok.html)。
现在让我们简要地看看灰口铸铁的显微组织及其形成方式。考虑一个硅含量非常低(约0.2%)的铁作为例子,因此其相图大致如上文所示(实际上是不切实际的零硅情况),碳含量3.5%。在1250°C以上,此铁是液态的。冷却时,当温度达到约1250°C的液相线时,枝晶状奥氏体开始形成。刚高于1153°C时,铁由约34%含碳2.03%的奥氏体和约66%含碳4.25%的液态铁组成。刚低于1153°C但仍高于1147°C时,石墨可以形成但渗碳体还不能形成。如果铁在此间隙内的温度下保持足够长的时间,液态铁将转变为由约98%奥氏体(仍含2.03%碳)和约2%石墨(按重量计;按体积约7%)组成的固体结构,石墨为100%碳。以此方式形成的最常见的石墨形状如下方草图所示;其他许多形状也是可能的。在通过1153–738°C范围的缓慢冷却过程中,更多石墨从奥氏体中析出,在刚高于738°C时,铁由约97%含碳0.69%的奥氏体和约3%石墨(10%体积)组成。在738°C和723°C之间的间隙中,奥氏体可以转变为铁素体+石墨;在723°C以下,剩余的奥氏体转变为珠光体(铁素体+渗碳体)。在继续冷却到室温的过程中,不再发生显著变化。
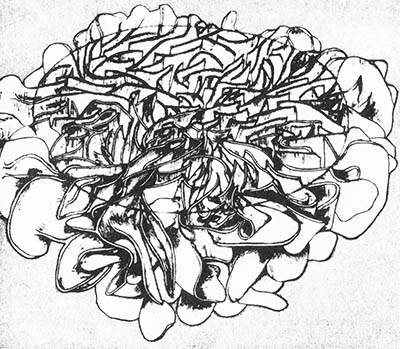
灰口铸铁中石墨三维形态的重构(Merchant 1961: 82)。
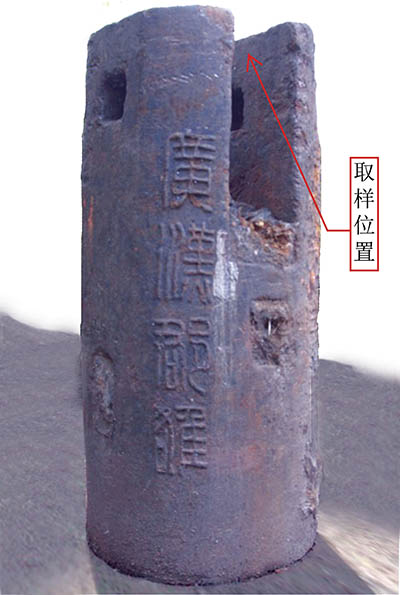
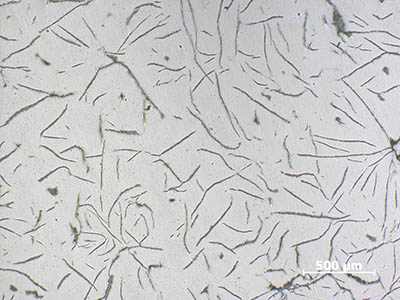
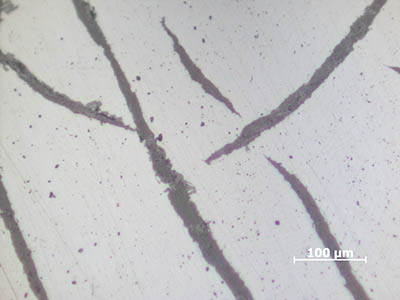
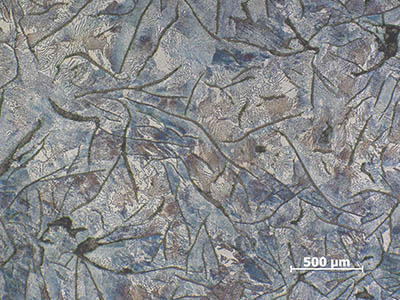
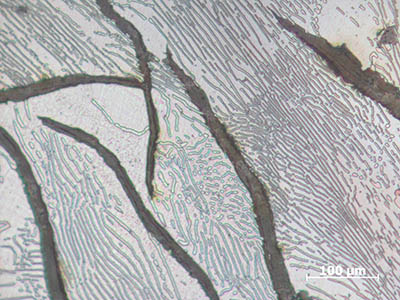
灰口铸铁抛光后的典型显微组织可见于上文渑池和下方成都桥墩系列。桥墩如此巨大,在铸型中一定冷却得非常慢。黑色条纹是石墨片,在类似左侧所示草图的三维结构的二维截面上看到。
 |
 |
 |
 |
 |
| 未浸蚀 | 硝酸酒精浸蚀 | |||
四川成都附近发现的公元前96年铸铁桥墩的显微组织的四张金相照片(李映福等 2015; 2016)。
用于铸造铁的铸型在被白热的铁水突然加热时会承受极大的应力,原因与玻璃杯倒入沸水可能破裂相同(不均匀加热)。冷却后可能还需要用力敲击铸型以取出铸件。这里不需要高强度或高硬度,而是需要弹性或延展性。在已检验的铸铁范中,有些是白口铸铁,有些是珠光体灰口铸铁,有些是铁素体灰口铸铁。似乎最后一种是最好的,而需要花费很大功夫才能产生这种组织的事实表明,中国古代铸造工对冷却速率对铸铁件力学性能的影响已有经验性的充分理解。铸型似乎从未用可锻铸铁制造。这可能是因为可锻铸件在退火过程中容易轻微翘曲;重要的是铸铁范的各个部件能够完美地配合在一起。
麻口铸铁
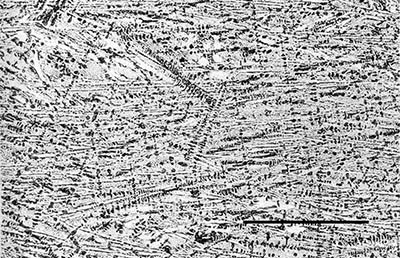
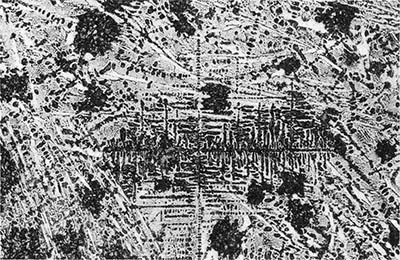
已知一些“麻口”铸铁器物的例子,它们以这样的速率冷却:当温度在共晶温度(1153°C和1147°C)附近时,石墨和渗碳体同时形成。很少有应用会偏好这种组织,尽管有许多应用可以接受它。这些器物可能是对凝固速率控制不完美的例子。以下是来自经典德文汇编《金相图集》(Hanemann & Schrader 1936, 图版415, 416, 427)的麻口铸铁样品在三种放大倍数下的金相照片。
 |
 |
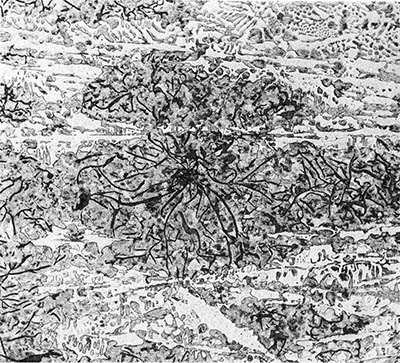 |
| 亚共晶白口铸铁样品,轻微麻口。比例尺0.5 mm。分析 C 3.67%, Si 0.81%, Mn 0.37%, P 0.47%, S 0.06%。莱氏体 + 枝晶状珠光体 + 石墨片。 | 同一视场,更高放大倍数。黑色团块是片状石墨和过度浸蚀珠光体的“巢”。 | 同一视场,更高放大倍数,轻微浸蚀,显示珠光体中的石墨片。 |
石墨形态
石墨片的形状对灰口铸铁的力学性能有相当大的影响。一般而言,圆形优于尖锐形。二十世纪在改善灰口铸件石墨形态方面做了大量研究。似乎没有任何开发的技术在中国古代使用过,因此我们在此不必多说,但需要提醒一点。在1940年代后期,伯明翰的Henton Morrogh开发了可以认为是终极灰口铸铁的材料。添加镁和铈的铸铁可以凝固为碳呈微观石墨球状(或“球粒”)的形式(Morrogh & Williams 1948)。这当然是最圆的形状,这种铁的力学性能确实非常好。它在许多用途中可被视为一种优良的灰口铸铁,尽管其力学性能与普通灰口铸铁差异如此之大,以至于它总是被称为“球墨铸铁”或“SG铁”(英文spherulitic graphite,“球状石墨”)。这种球状形态的石墨也在一些中国古代可锻铸铁器物中被发现,这些器物被广泛宣传为Morrogh发明的先声(例如关洪野、华觉明 1983;参见 Parkes 1983)。这种结构是如何产生的问题引起了相当多的关注,至今仍有些神秘,但有一件事非常确定:它不是通过添加镁或铈合金化产生的,因此与Morrogh的发明无关。也没有证据表明这些古代器物的力学性能优于其他中国古代可锻铸铁器物,因为强度和韧性很可能受其他因素限制。最后,没有证据表明古代铸造工有意优先产生这种结构而非其他结构。我做了一些实验来研究这个问题的某些方面(Wagner 1986/2021)。
收缩
上文提到了白口铸铁凝固时的收缩问题。在灰口铸铁中,石墨(密度远低于铁)的析出相当准确地补偿了这种收缩;这一事实是灰口铸铁是常见工业金属中最容易铸造的原因之一。在现代灰口铸铁中,高硅含量还意味着从熔体中释放的气体少得多,因此气孔问题小得多;但在中国古代的低硅铸铁中这一因素当然不适用。
可锻铸铁
关于可锻铸铁冶金学,近代早期的研究往往与理解古代器物最相关。几个例子是 Rott 1881;Schwartz 1922;严国粹、吴炳荣 1985;Schüz & Stotz 1930;以及 Guédras 1927–28。
注意一些早期作者分别称白心和黑心可锻铸铁为“欧洲”和“美国”可锻铸铁。
如上所述,在高温下对白口铸铁器物进行数天退火(热处理)可以显著改善其性能。有两种截然不同的过程共同作用产生这种效果:脱碳和石墨化。所得产品称为可锻铸铁。(英文malleable cast iron,一些美国作者称之为malleable iron,但此术语有歧义,我从不使用它。)
如果在退火过程中炉内气氛是轻微氧化的,铁中的碳在表面被烧除。在几天内,铸件中全部或大部分碳可以扩散到表面并被烧除,留下脱碳的铸铁件,其碳含量相当于钢甚至熟铁。
另一方面,另一种过程也可能发生。铁可以“石墨化”;即铁中的渗碳体(碳化铁,Fe3C)可以分解并析出为石墨(Fe3C → 3Fe + C)。碰巧在此过程中析出的微观石墨“团粒”通常比灰口铸铁中的片状具有更圆的形状;因此石墨化白口铸铁比灰口铸铁韧性好得多。
在现代工业中,几乎所有可锻铸铁都以这样的方式热处理:在这两种过程中只有石墨化起作用。然而直到最近,这些过程通常以两种都起作用、一种为主导的方式进行。如果热处理的主要效果是使铸件脱碳,产品称为白心可锻铸铁;如果主要效果是石墨化,产品称为黑心可锻铸铁。(名称来自旧工艺中断口的外观。)
退火技术
在20世纪初的工业中,生产可锻铸铁的铸件热处理通常如下。将铸件与填料一起密封在铸铁、钢或陶瓷“退火罐”(或“烧盆”)中。填料可以是化学中性材料如砂或碎炉渣,此时其唯一目的是为铸件提供机械支撑,因为在所用高温下铸件可能翘曲或下垂。另一方面它也可以是氧化性材料,如氧化铁,确保退火罐中有轻微氧化气氛以脱碳。数吨铸件被装入退火罐中,罐子堆放在大型退火炉中,通常用廉价煤加热,有时用煤气加热。
很早人们就意识到使用这些沉重的罐子以及填料既浪费劳动力又浪费燃料,如果取消罐子可以节省大量成本。Charles James(1900)描述了铸件直接暴露在炉内燃烧气体中的退火方法,并指出这可能有用的,尽管确实会导致一些铸件起皮(表面氧化)。然而,直到第二次世界大战,当“气体法”在德国和英国同步开发出来时,无罐退火才很少实践。所用的燃料是煤气;这允许更好地控制炉内气氛,可以精确调节为中性或氧化性的理想状态;以及更好的温度控制,因此铸件翘曲成为不那么严重的问题。气体法的使用导致了时间和燃料的巨大节省,例如对美国使用两种方法的可锻铸铁厂的调查(Hernandez 1967)所示。仍使用退火罐的工厂报告总退火时间为68–201小时,而使用气体法的为12–52小时。
J. J. Rein 对日本传统可锻化退火工艺的描述
比锻铁铠甲和武器上的镶嵌工艺更令人惊讶的是,它直接用于铸铁铁瓶、花瓶和其他器物。众所周知,铸铁因其硬度和脆性而不能用锤子、凿子和雕刻刀加工。在京都,Lehmann和Wagoner观察到通过减少碳含量来削弱这些性能的方法。这是一种特殊的脱碳过程,通过它锅或壶获得类似软铁或钢的组织,然后可以像锻铁上的象眼工艺一样进行处理。
表面脱碳过程称为“烧付”(yakeru),使用原始设备进行。敲掉底部损坏的旧饭锅作为窑炉。内壁涂抹耐火粘土(冈崎土和砂等量混合),留下一个与底部孔洞大小相当的圆柱形空间。这样准备好的釜倒扣在一块三四厘米厚的厚板或平板上,由同种耐火材料制成,作为炉篦使用,为此目的像筛子一样穿孔。为增加此板的稳固性,用铁箍包扎。孔宽约1–5厘米。为使空气自由流通,在板边缘下垫几块石头。然后将要烧的、外部已仔细清除灰尘和砂子的铁瓶放入釜中,直接放在炉篦上。
釜和铁瓶之间的大小差必须使铁瓶周围至少有五厘米的空间。然后在此空间中填入最好的核桃大小的木炭,直到釜填满至边缘,然后点燃木炭。
为增加通风,将两三个以同样方式填充的釜上下叠放,形成一种烟囱。当木炭停止燃烧后,加入更多木炭,当第二批烧尽后,取出铁瓶倒置(开口朝下),再次放入釜中,在此位置烧两次。在有利条件下,表面现在足够软韧,用锉刀可以确定。常常需要烧十次。冷却后,像锻铁一样雕刻装饰,不会有刃口断裂或雕刻刀回弹的危险。
(Rein 1886: 518–520;英译 Rein 1889: 434–435)。
有证据表明,中国古代至少使用了两种不同的铸铁件退火技术:在大型反射炉中用铁矿石填料,以及在没有填料的非常类似陶窑的炉子中。还有许多其他技术本可以使用。例如,J. J. Rein在1886年描述了一种日本传统的脱碳方法,将铸铁茶壶埋入燃烧的木炭中退火。在18世纪的英国,可锻铸铁钉有时似乎通过铸造钉子然后从铸型中取出红热钉子并将其置于鼓风中制成(Smith 1968a: 268–270)。铁中碳以及部分铁的燃烧可以使其保持在所需温度。
石墨化:黑心可锻铸铁
现在在铁碳相图上考虑一块碳含量3.5%的白口铸铁样品,加热到950°C。在相当短的时间(不到半小时)内达到亚稳平衡;此时铁由约60%含碳约1.4%的奥氏体和约40%含碳6.7%的渗碳体组成。在高温下,亚稳铁-渗碳体系统不如室温下稳定,渗碳体可以分解为铁+石墨(Fe3C → 3Fe + C)。在此过程中析出的石墨呈团粒状,其形状与灰口铸铁中的片状非常不同;示例如下。稳定铁-石墨系统的平衡可能在数小时或数天内达到,取决于多种因素,特别是硅和硫等合金元素的含量。硅加速石墨化,硫延缓石墨化。
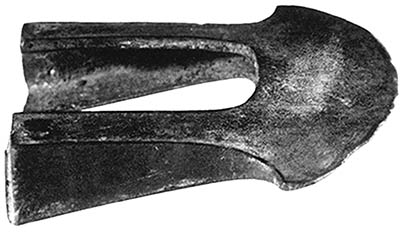 |
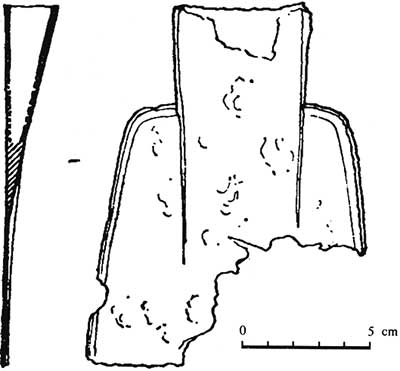 |
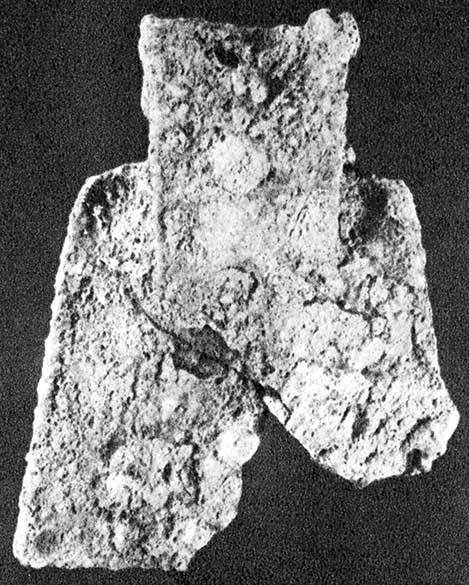 |
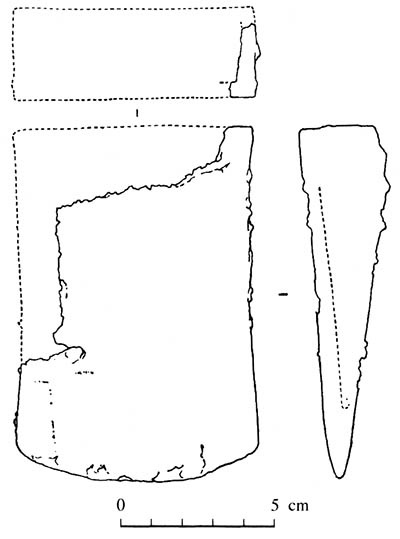 |
 |
 |
 |
|---|---|---|---|---|---|---|
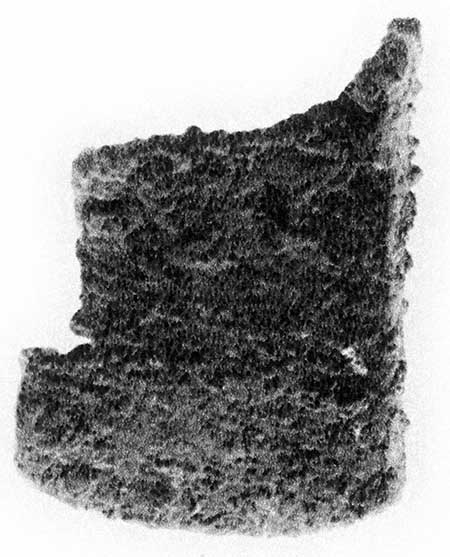
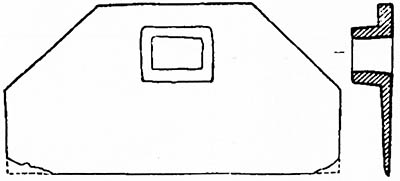
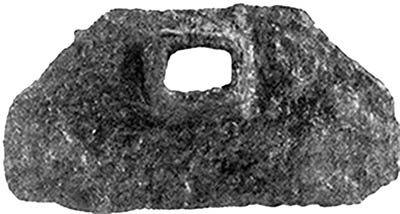
| 长沙出土农具套(陆达 1966,图版2.3)。 | 满城出土铲头(《满城》1980: 281, 图版196.3)。 | 满城出土镢套碎片(《满城》1980: 112, 图版72.1)。 | 易县出土六角锄头(刘世枢 1975: 233, 图版4.9)。 | |||
 |
 |
 |
 |
|||
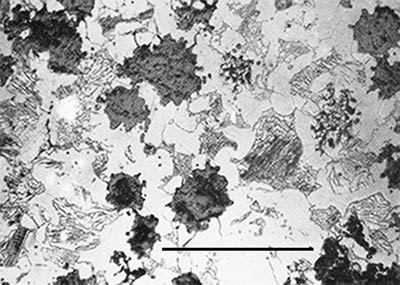
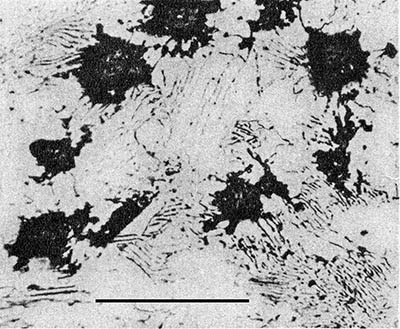
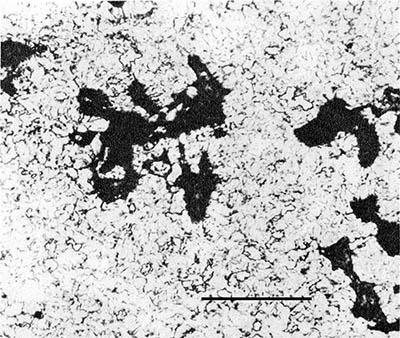
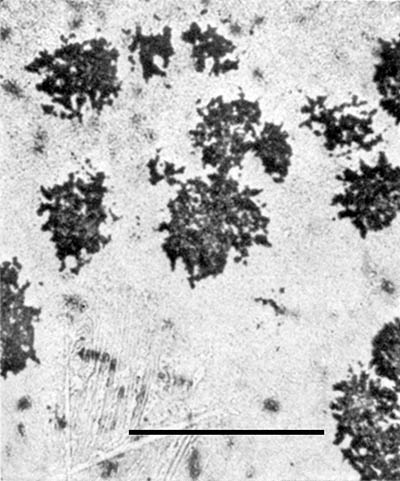
| 农具套的显微组织(陆达 1966,图版3.7)。比例尺250 µm。 | 满城出土类似铲头的显微组织(《满城》1980,图版252.4)。比例尺100 µm。铁素体、珠光体和紧密的团状石墨。 | 满城出土镢套的显微组织(《满城》1980,图版252.5)。比例尺100 µm。铁素体基体中的石墨和球化渗碳体。 | 易县出土六角锄头的显微组织(李众 1975,图版1.4)。比例尺200 µm。 | |||
在950°C的稳定平衡下,铁由约98%含碳约1.4%的奥氏体和约2%石墨(100%碳)组成。当样品从此温度缓慢冷却到刚高于738°C时,碳在奥氏体中的溶解度降低(见铁碳相图中的线S′E′),因此更多的石墨析出;现有的石墨团粒长大。刚高于738°C时,铁由约97%含碳0.69%的奥氏体和约3%石墨组成。当温度在738°C和723°C之间时,剩余的奥氏体可以转变为铁素体+石墨,留下由铁素体基体中的石墨团粒组成的显微组织。如果通过此温度范围的冷却太快以至于来不及析出更多石墨,则当温度降至723°C以下时,奥氏体将转变为珠光体,留下由珠光体或珠光体+铁素体基体中的石墨团粒组成的显微组织,如长沙农具套所见。
退火白口铸铁获得的石墨结构的重要之处在于石墨团粒的形状比片状石墨圆得多。因此石墨对铁的力学性能的影响比片状石墨小得多,黑心可锻铸铁的抗拉强度比灰口铸铁高得多。
脱碳:白心可锻铸铁
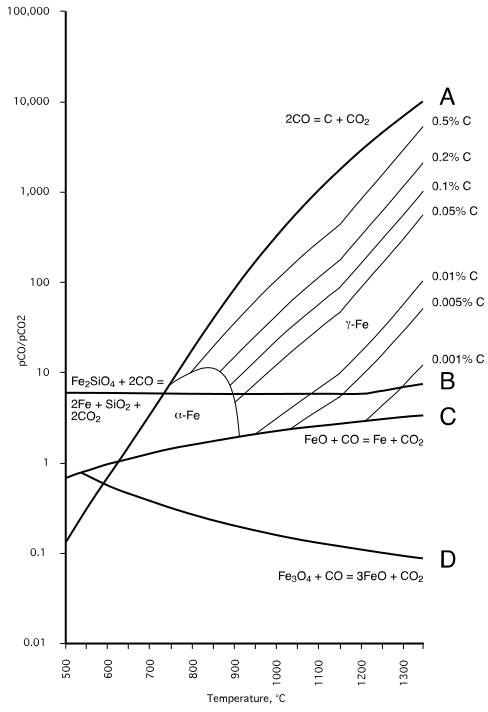
某些在黑色冶金中重要的反应的平衡条件。纵轴给出了炉内气氛中一氧化碳(CO)与二氧化碳(CO2)的分压比。当炉况处于某条特定曲线上方时,相应反应向右进行;若在下方,则向左进行。曲线A以及A与C之间的曲线(B除外)是在假设气氛含约79%氮气的条件下计算的。转载自 Wagner 2008: 92,图41。
此图所依据的计算见此处。
炉子或退火罐中的气氛是氧化性还是还原性取决于温度和二氧化碳与一氧化碳的含量。(其他化学活性气体如氢气和蒸汽在前近代背景下可以假定不存在。)右侧的图显示了与当前目的相关的反应的平衡条件。横轴给出温度,纵轴给出炉子或退火罐气氛中二氧化碳(CO2)和一氧化碳(CO)分压之比。(“分压”可简单地视为体积比例。)在白口铸铁器物的退火中,如果气氛和温度对应于曲线C上或略下方且在曲线D右侧的点,铁表面的平衡碳含量将接近于零,碳将在表面被烧除。随着表面碳含量降低,铸件内部的碳将扩散到表面并同样被烧除。在曲线C上方的任何点,铁也会被烧损;这当然是不希望的。在“气体法”白心可锻铸铁退火中,二氧化碳/一氧化碳比率可以被测量(或从火焰颜色估计)并根据需要调整。在较旧的封闭退火罐工艺中,铸件与氧化铁(通常是赤铁矿或轧制铁皮等)一起装入罐中;在所有情况下都含有大量Fe2O3(Rott 1881: 346;Guédras 1927: 447;Giessereipraxis 1938)。使用新旧填料的混合物很重要,1份新料对3–5份旧料(即先前用作填料)。退火罐中发生的反应如下。在退火开始的头几分钟,所有存在的氧气与铸铁件中的碳反应产生一氧化碳CO。此后以下反应占主导地位:
3 Fe2O3 + CO → 2 Fe3O4 + CO2
C(在Fe中)+ CO2 → 2 CO
即CO被氧化铁氧化为CO2,然后此CO2氧化铁中的碳,本身被还原为CO,CO可以再次与氧化铁反应。退火罐中的平衡气氛将位于图中A线和D线之间的某处,这两条线给出了上述两个反应的平衡条件。具体落在该区域的哪个位置取决于相对反应速率,无法计算。使用新旧氧化铁混合物作为填料似乎是一种经验性开发的方法,以获得接近曲线C的气氛;即使铸件脱碳但不会显著烧损它们的气氛。大概至少有两个因素导致此结果:使用过的氧化铁具有更高比例的Fe3O4,而且预期反应性比新氧化铁低,因此第一个反应进行得更慢。

在910°C < T < 1147°C温度范围内退火的白心可锻铸铁产品中碳含量随深度变化。CI为原始铸件的碳含量,通常约4%。Cγ2为温度T时奥氏体的最大碳含量。若T = 950°C,约为1.3%。
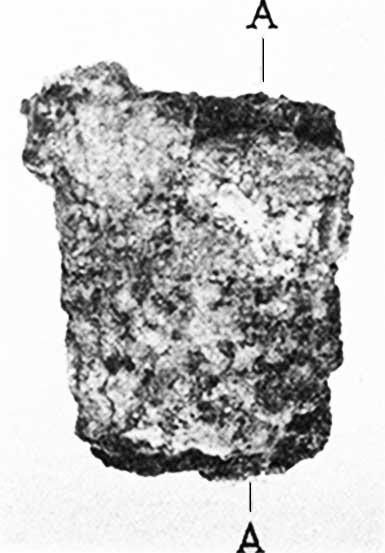
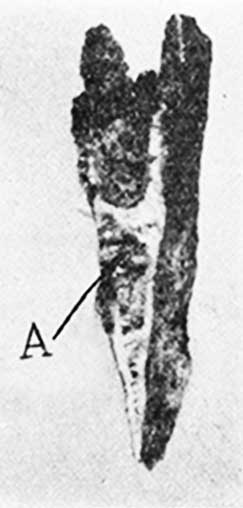
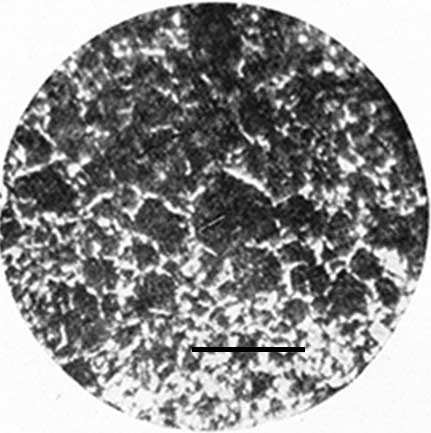
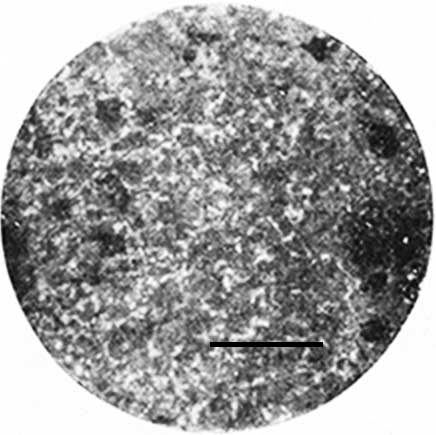
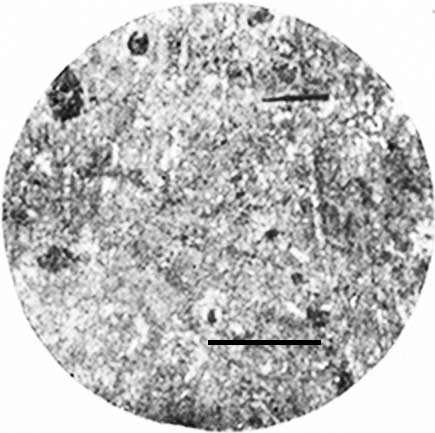
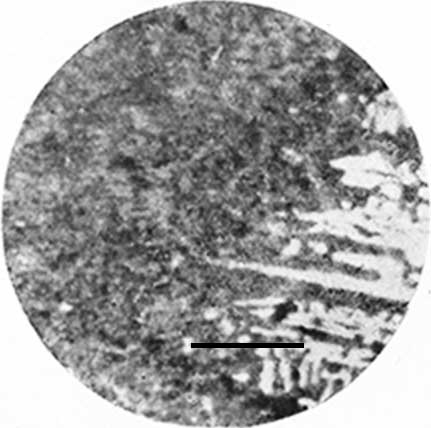
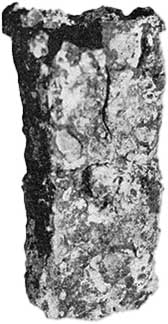
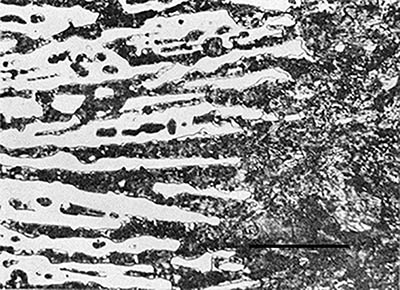
如果退火温度高于910°C,碳含量从表面到芯部的分布如右侧曲线所示。一个清晰的例子是其显微组织如下所示的农具套。有莱氏体芯部,此与珠光体层之间有清晰边界,铁素体量向表面逐渐增加,表面接近100%铁素体。下方洛阳农具套严重腐蚀,但显示出大致相同的碳分布。
 |
 |
 |
 |
 |
 |
|---|---|---|---|---|---|
| 石家庄出土农具套(华觉明等 1960,图版1.1–6)。在A–A处切开。A处为缩孔。 | 外层 | 中间层 | 内层 | ||
| 农具套截面四个点的显微组织。均用4%硝酸酒精浸蚀,比例尺50 µm。 | |||||
 |
 |
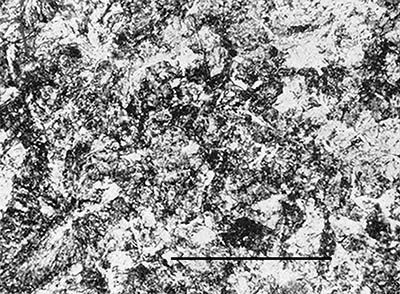 |
| 洛阳出土农具套(李众 1975,图版1.1)。 | 芯部显微组织,比例尺100 µm。 | 近表面显微组织,比例尺200 µm。 |

在低温(723°C < T < 910°C)退火的白心可锻铸铁产品中碳含量随深度变化。CI为原始铸件的碳含量,通常约4%。Cγ1和<Cγ2为温度T时奥氏体的最小和最大碳含量;Cγ1为温度T时铁素体的最大碳含量。若T = 800°C,Cα1 ≈ 0.01%,Cγ1 ≈ 0.3%,Cγ2 ≈ 1%。
另一方面,如果温度在723–910°C范围内,碳分布如右侧所示。现代白心退火从未使用过如此低的温度,但这种结构可以在铜绿山六角锄头的显微组织中看到,如下所示。它有莱氏体芯部、1毫米厚的铁素体表面层和两者之间0.2毫米厚的珠光体层。铁素体晶粒呈柱状;这表明它们在退火过程中向内生长。
应该注意,完全在此温度范围内退火不是获得这种碳分布的唯一方式。锄头可以在更高温度下退火,然后在炉子或退火罐气氛保持氧化的同时缓慢冷却通过这些温度。我不知道区分这两种可能性的方法。
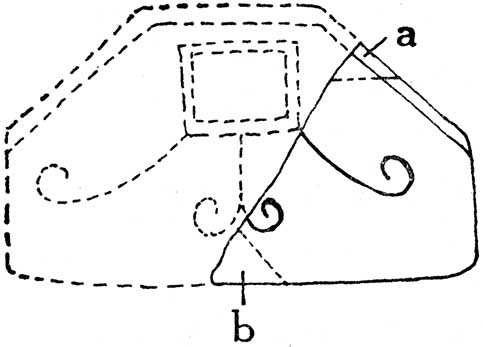 |
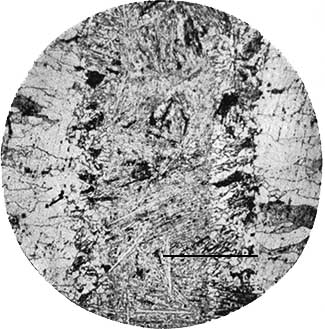 |
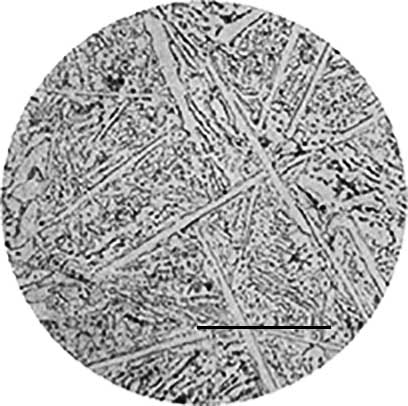 |
| 铜绿山出土六角锄头碎片(冶军 1975: 5)。刃口处厚0.22厘米,远端厚0.3厘米。 | a点锄头碎片的显微组织。比例尺0.5 mm。 | 左一张金相照片中中央带的放大显微组织。比例尺200 µm。 |
一句提醒:早在1989年,我发表了一篇理论方法来确定白心可锻铸铁器物退火的温度和时间,并声称这件锄头是在750°C退火了12天。后来华觉明教授指出这是胡说八道。他的用词更客气,但意思就是这样。计算可能在数学上是正确的——我没有机会在实验室中测试——但它假设铸件被非常快地加热到750°,在此精确温度下保持12天,然后非常快地冷却。在现代实验室中这都很困难。在前近代铸造厂中这是不可能的,而且也没有理由尝试。我对自己的计算非常自豪,但对考古冶金学家来说它毫无用处。
参考文献
Buchwald, Vagn Fabritius. 2008. Iron, steel and cast iron before Bessemer: The slag-analytical method and the role of carbon and phosphorus (Historisk–filosofiske skrifter 32). Copenhagen: Det Kongelige Danske Videnskabernes Selskab.
杜茀云. 1991. 一批随唐墓出土铁器的金相鉴定. 考古 1991.3: 273–276 + 图版7.
Giessereipraxis. 1938. 'Glüh- und Packmittel für Temperguss'. Giessereipraxis 59.23/24: 226–229.
关洪野、华觉明. 1983. 'Research on Han Wei spheroidal-graphite cast iron'. Foundry trade journal international. 参见 Parkes 1983.
Guédras, M. 1927–28. 'La fonte malléable'. La revue de fonderie moderne 25 mars 1927, 30–32; 10 avr., 58–61; 25 juin, 185–190; 10 juillet, 210–213; 25 sept., 375–376; 10 nov., 443–447; 10 janv. 1928, 7–14; 25 janv., 27–29.
Guyan, Walther Ulrich (ed.). 1967. Vita pro ferro: Festschrift für Robert Durrer zum 75. Geburtstag am 18. November 1965. Schaffhausen. n.d. [ca. 1967].
Hanemann, H. 1913. 'Metallographische Untersuchung einiger altkeltischer und antiker Eisenfunde'. Internationale Zeitschrift für Metallographie 4.248–256.
Hansen, Max. 1958. Constitution of binary alloys. 2nd edn. New York: McGraw-Hill.
Heine, R. W. 1986. 'The Fe–C–Si solidification diagram for cast irons'. Transactions of the American Foundrymen's Society 94: 391–402.
Hernandez, Abelardo. 1967. 'Analysis of survey on heat treatment practices used for annealing ferritic malleable castings'. Transactions of the American Foundrymen's Society 75: 605–610.
华觉明. 1982a. 汉魏高强度铸铁的探讨. 自然科学史研究 1.1: 1–20 + 图版1–2.
华觉明、杨根、刘恩珠. 1960. 战国两汉铁器的金相学考查初步报告. 考古学报 1960.1: 73–88 + 图版1–8. 英译,donwagner.dk/huasg/huasg.html.
James, Charles. 1900. 'On the annealing of white cast iron'. Journal of the Franklin Institute 150.3: 227–235.
Levi, L. I., and S. D. Stamenov. 1967. 'Features of eutectic crystallisation in the metastable Fe – Fe3C – Si system and Si segregation in white iron'. Russian castings production 1967.5: 221–224.
李长庆、何汉南. 1966. 陕西省发现的汉代铁铧和鐴土. 文物 1966.1: 19–26 + 图版3–4.
李春立、柳百成、吴德海. 1983. 铸铁石墨图谱 – 光学与扫描电子显微镜照片. 北京: 机械工业出版社.
李映福、杨盛、马春燕、余建. 2015. 四川广汉石亭江汉代铁桥墩的发现及相关问题研究. 考古 2015.9: 101–113.
———. 2016. 'A cast-iron bridge pier dated 96 BCE found in Sichuan, China'. Journal of the Historical Metallurgy Society 49.1: 26–36. 唐·瓦格纳英译. 原载《考古》2015.9: 101–113.
李众. 1975. 中国封建社会前期钢铁冶炼技术发展的探讨. 考古学报 1975.2: 1–22 + 图版1–6.
刘世枢. 1975. 河北易县燕下都44号墓发掘报告. 考古 1975.4: 228–240 + 243 + 图版3–5.
陆达. 1966. 中国古代的冶铁技术. 金属学报 9.1: 1–3 + 图版1–4. 英文摘要第3页. 全文中文 + 德文翻译,'Die uralte Technik der Eisenherstellung in China',Guyan 1967: 63–70.
满城. 1980. 满城汉墓发掘报告〔上下〕. (中国田野考古报告集•考古学专刊 D.20). 北京: 文物出版社.
Massari, S. C. 1938. ‘The properties and uses of chilled iron’. Proceedings of the American Society for Testing Metals 38: 217–234. Discussion, pp. 233–234.
Maurer, Eduard. 1924. 'Über ein Gußeisendiagramm'. Kruppsche Monatshefte 5.7: 115–122.
———, and P. Holtzhaussen. 1927. 'Das Gußeisendiagramm von Maurer bei verschiedenen Abkühlungsgeschwindigkeiten'. Stahl und Eisen 47.43: 1804–1813 + Tafel 20.
Merchant, Harish D. 1961. 'Solification, structure, and properties of gray iron'. Foundry, Nov.1961: 80–87.
Morrogh, H., and W. J. Williams. 1948. 'The production of nodular graphite structures in cast iron'. Journal of the Iron and Steel Institute 158: 306–322.
Parkes, L. R. 1983. 'S.-g. iron or not S.-g. iron?'. Foundry trade journal 27 Oct. 1983: 391–392. Comment on Guan Hongye & Hua Jueming 1983, repr. from The metallurgist and materials technologist, Oct. 1983.
Piworwarsky, Eugen. 1951/1958. Hochwertiges Gusseisen (Grauguss): Seine Eigenschaften und die physikalische Metallurgie seiner Herstellung. Berlin / Göttingen / Heidelberg: Springer-Verlag. Neudruck der zweiten verbesserten Auflage. Orig. 1942, 1951.
Réaumur, [René Antoine Ferchault de]. 1722. L'art de convertir le fer forgé en acier, et l'art d'adoucir le fer fondu, ou de faire des ouvrages de fer aussi finis que de fer forgé. Paris: Michel Brunet. Tr. Sisco & Smith (1956). books.google.dk/books?id=lI3_GTQ15cUC
Rein, J. J. 1881–86. Japan nach Reisen und Studien: Im Auftrage der Königlich Preussischen Regierung dargestellt. Leipzig: Wilhelm Engelmann. Vol. 1: Natur und Volk des Mikadoreiches, 1881. Vol. 2: Land- und Forstwirtschaft, Industrie und Handel, 1886.
———. 1889. The industries of Japan: Together with an account of its agriculture, forestry, arts, and commerce. London: Hodder and Stoughton. Tr. of (1886). archive.org/details/industriesofjapa00rein
Rott, Carl. 1881. 'Die Fabrikation des schmiedbaren und Tempergusses'. Der praktische Maschinen-Constructeur: Zeitschrift für Maschinen- und Mühlenbauer, Ingenieure und Fabrikanten 40.18–19: 344–346, 366–368 + Tafel 71, 76.
Schüz, E., and R. Stotz. 1930. Der Temperguss: Ein Handbuch für den Praktiker und Studierenden. Berlin: Springer.
Schwartz, H. A. 1922. American malleable cast iron. Cleveland, Ohio: Penton Publishing Company.
Sisco, Anneliese Grünhaldt (tr.), and Cyril Stanley Smith (ed.). 1956. Réaumur's Memoirs on iron and steel: A translation from the original printed in 1722. Chicago: University of Chicago Press. Orig. Réaumur 1722.
Smith, Cyril Stanley (ed.). 1968a. Sources for the history of the science of steel 1532–1786. (Society for the History of Technology, Monograph series 4). Cambridge, Mass.: M. I. T. Press.
Wagner, Donald B. 1989. 'Toward the reconstruction of ancient Chinese techniques for the production of malleable cast iron'. East Asian Institute occasional papers 4: 3–72. donwagner.dk/Toward2pp.pdf
———. 2008. Science and civilisation in China. Vol. 5, Part 11: Ferrous metallurgy. Cambridge: Cambridge University Press.
——— 2009. 'Cast iron in China and Europe'. donwagner.dk/cice/cice.html.
——— (华道安). 2018. Zhongguo gudai gangtie jishu shi 中国古代钢铁技术史. Chengdu: Sichuan Renmin Chubanshe. 李玉牛译.
——— 1986/2021. 'Experimental attempts to explain some microstructures in ancient Chinese malleable cast iron'. donwagner.dk/graphite-morphology/graphite-morphology.html. 视频报告:donwagner.dk/graphite-morphology/graphite-talk/graphite-talk.html.
文物. 1976.8. 河南渑池窖藏铁器检验报告. 文物 1976.8: 52–58 + 图版4.
严国粹、吴炳荣 编. 1985. . 上海: 上海科学技术文献出版社.
冶军. 1975. 铜绿山古矿井遗址出土铁制及铜制工具的初步鉴定. 文物 1975.2: 19–25.
铸铁中国 – 古代钢铁技术发明创造巡礼. 2011. 北京: 冶金工业出版社.


