本页大部分内容复制自 Wagner 1993: 268–282,并作了一些增删。感谢出版社允许在此使用这些材料。
其他有用的金相学著作包括 Tite 1972: 230–242;Tylecote & Gilmour 1986: 1–18;以及王岚等 2013。Tylecote & Gilmour 的著作致力于大量单个铁器和钢器的详细研究,可作为考古金相学学生的实例。另一本值得推荐的是 C. S. Smith 的《金相学史》(1988)。
要更深入地了解铁器制品是如何制造的,必须检验其显微组织。我在一段视频中对这一主题做了简要介绍。下面我将更详细地展开。
简而言之:使用适当的工具(钢锯、砂轮、金刚石锯片等)从待研究的器物上切取一小块样品。将此样品的一个表面研磨成完全平整的镜面。通常第一个实际步骤是将样品封装在聚合物材料(如环氧树脂)中,以便得到一个稍大、形状更规则、便于后续处理的物体。然后依次使用越来越细的砂纸研磨所选表面,最后用抛光剂抛光:对于铁器样品,常用氧化铝水悬浮液,价格低廉且相当有效;但用油或水调制的金刚石微粉(粒径如5、3或1 µm)效果更好,成本也并非高不可攀。直到20世纪50年代,研磨和抛光有时仍完全手工进行,即将样品在覆有砂纸或抛光剂的玻璃板上摩擦。如今各种技术改进大大减轻了工作量,但要获得最佳效果,熟练的手工操作仍然必不可少。研磨和抛光所选用的磨料都应通过切削而非变形的方式作用于金属。样品制备需经历多个阶段(通常使用四种不同粒度的砂纸,然后使用两种或更多种抛光剂),原因是需要在显微镜下观察的表面必须无损伤且极其平坦。
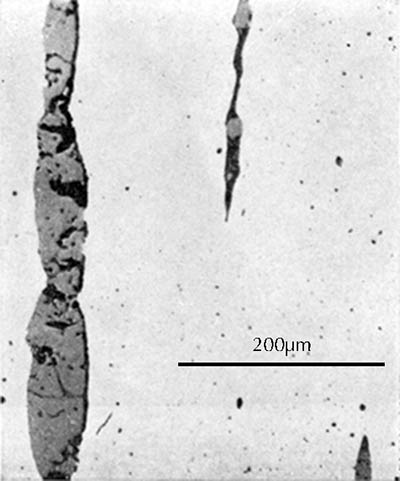
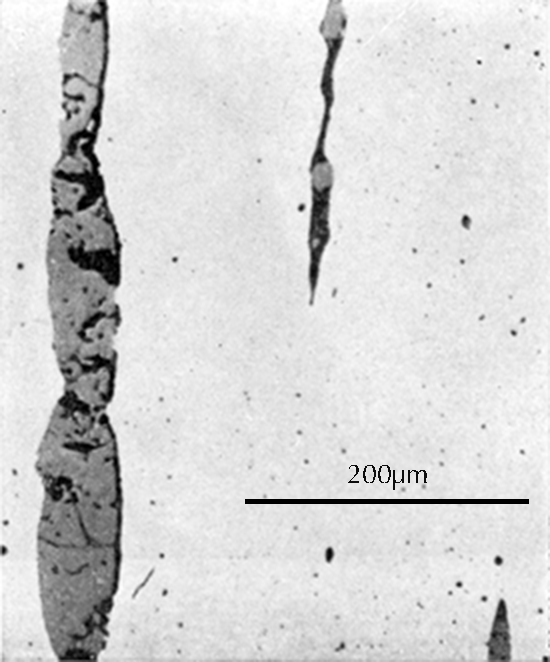
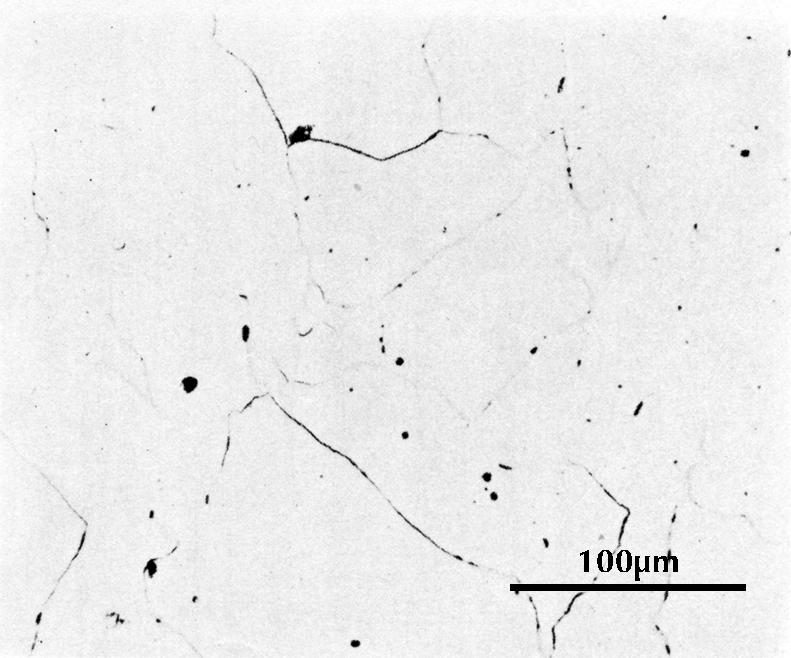
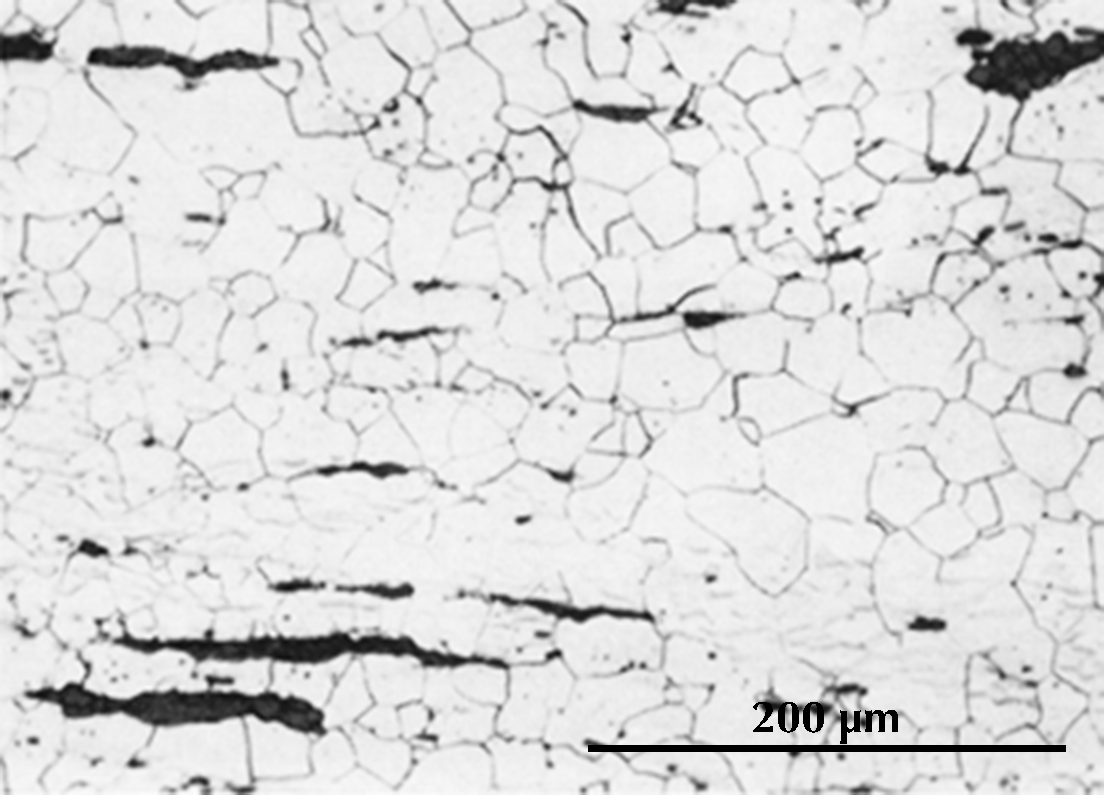
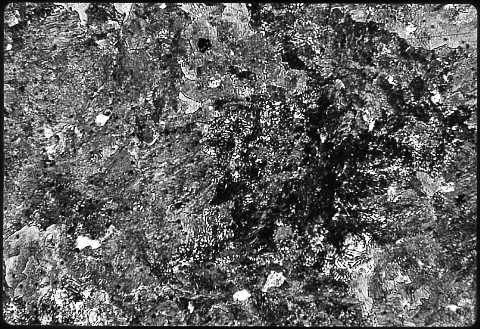
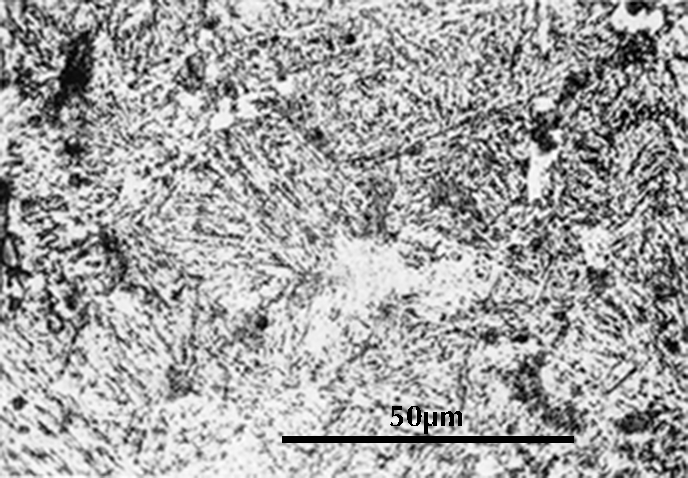
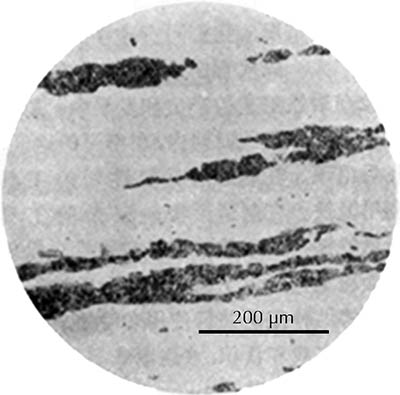
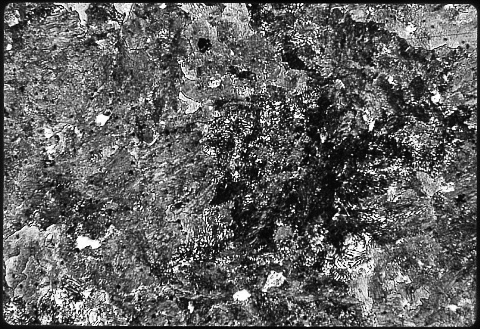
刘胜墓出土的金错钢刀显微组织(《满城》1980,图版259.1)。
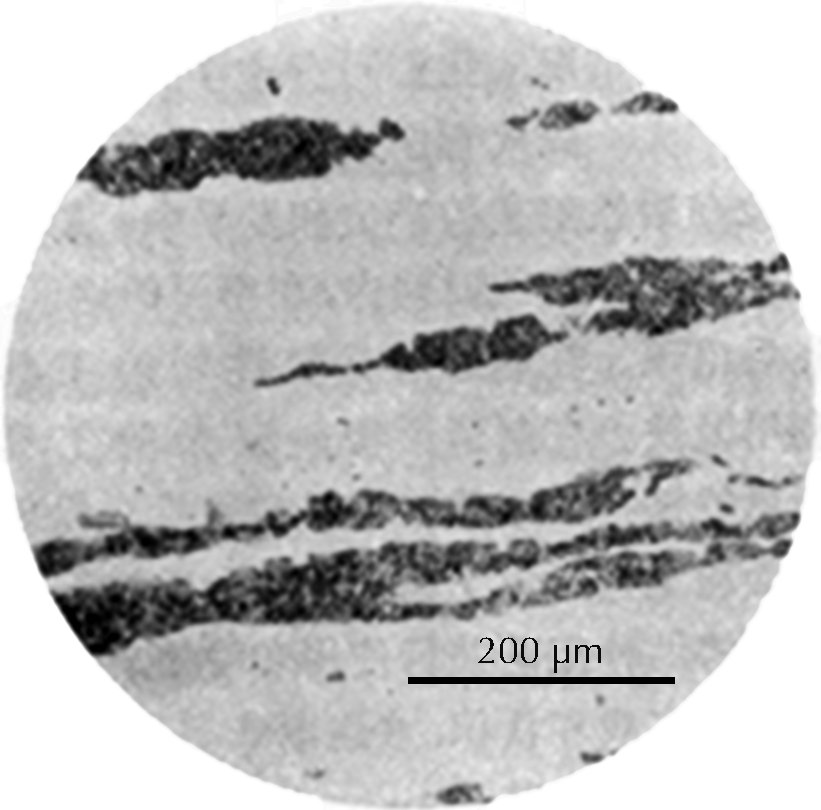
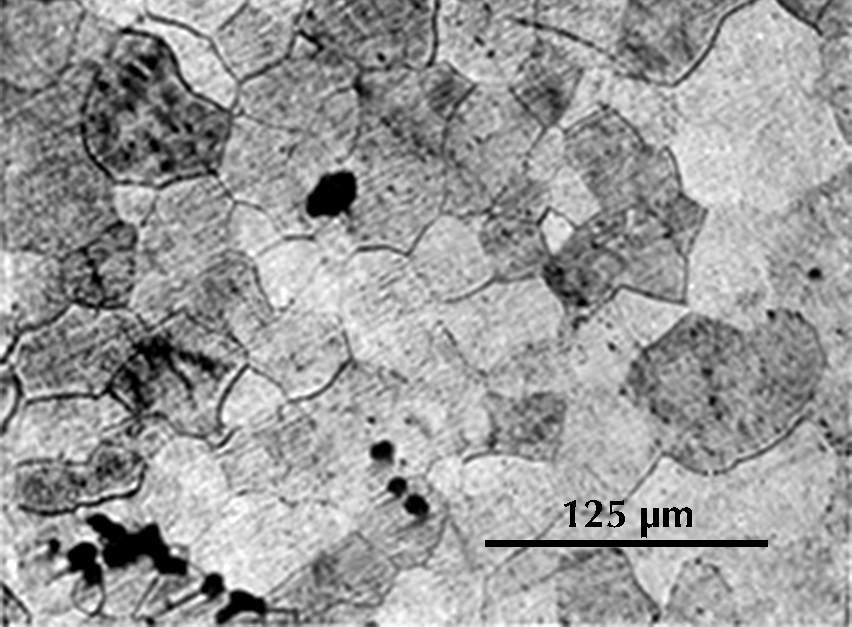
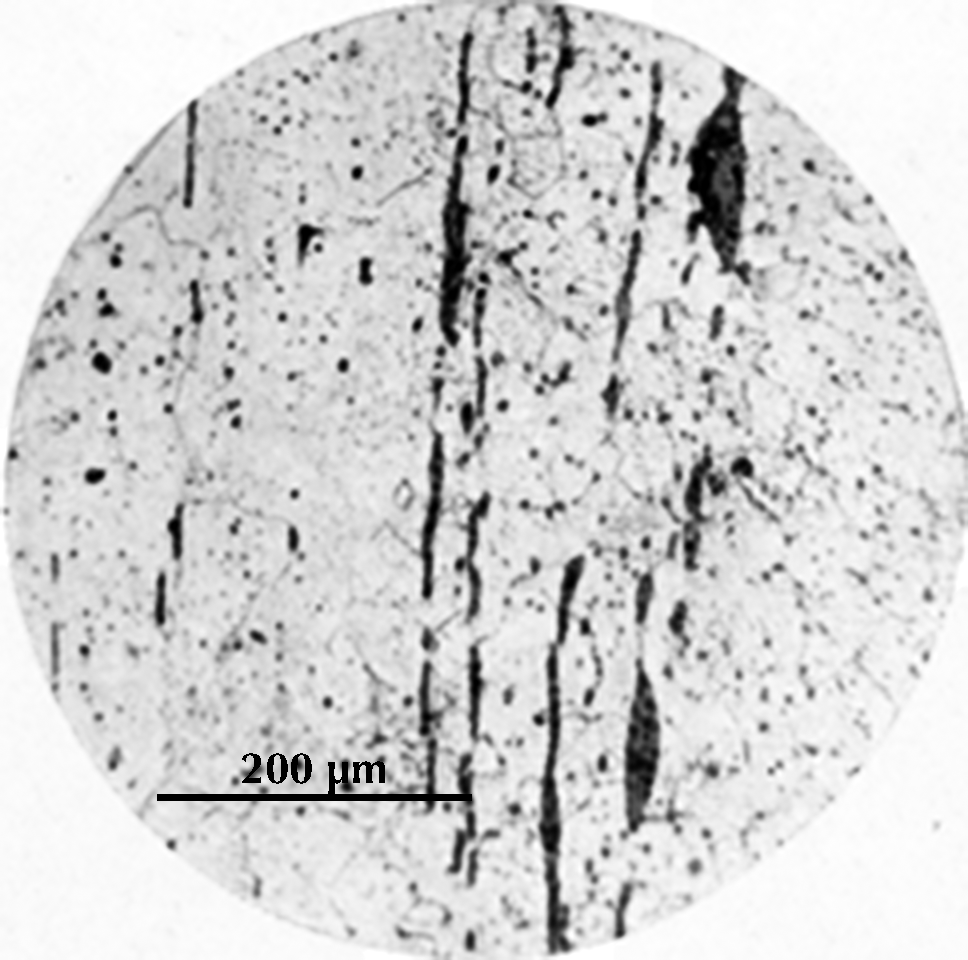
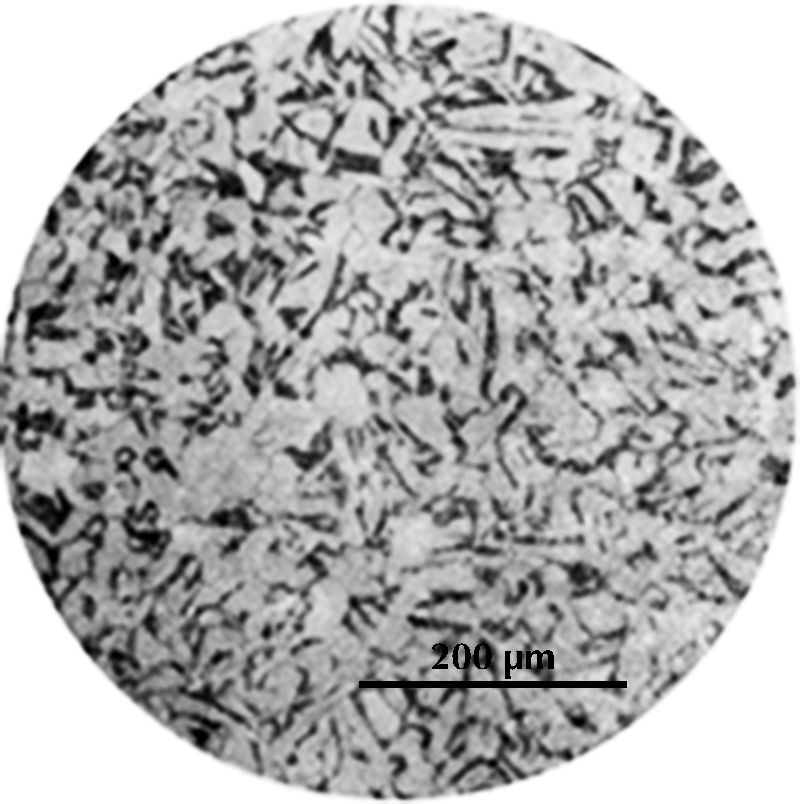
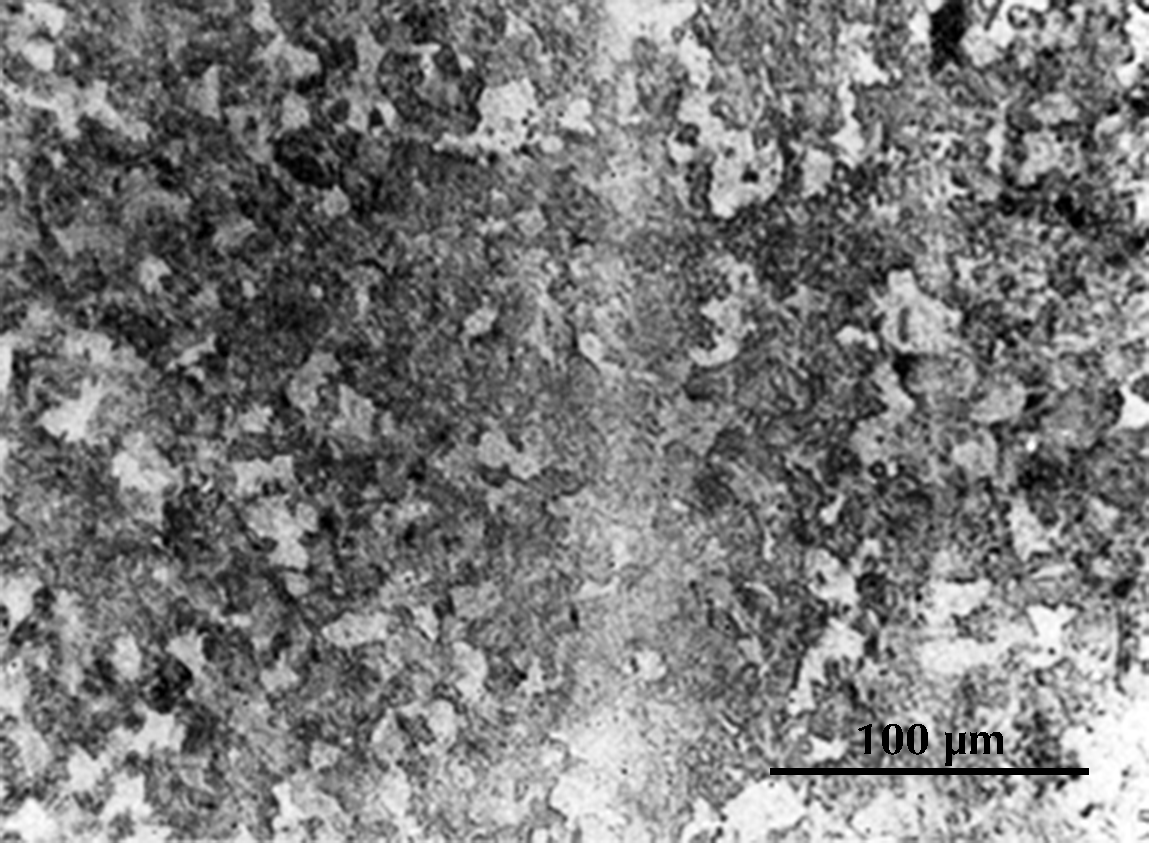
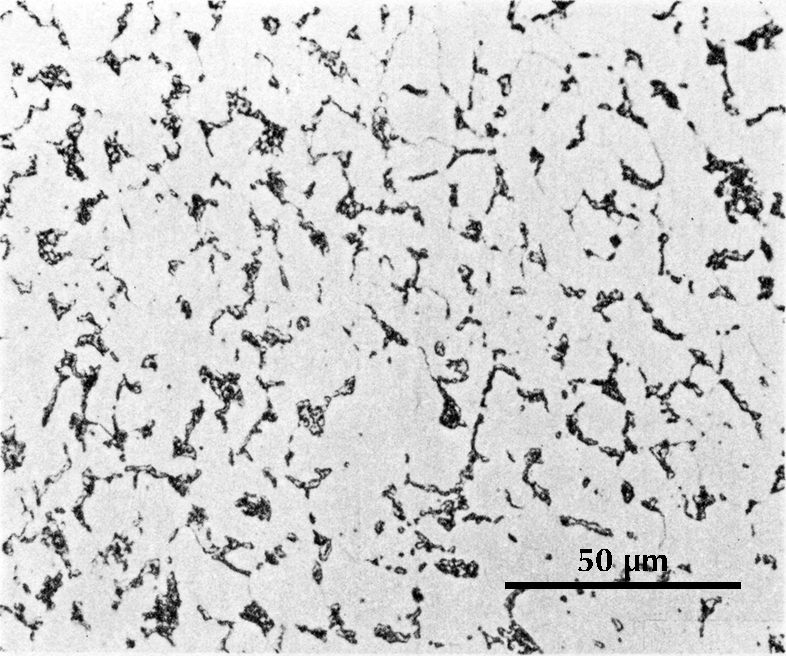
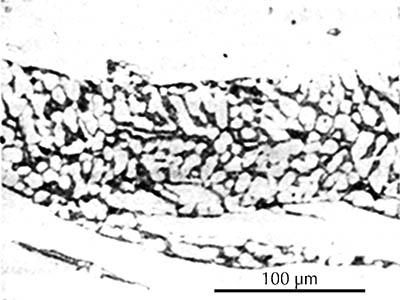
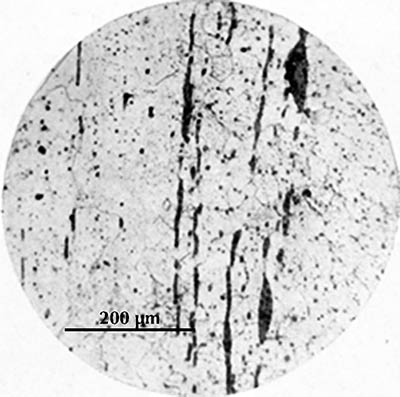
铜绿山铜矿遗址出土的铁凿显微组织(冶军 1975: 24)。
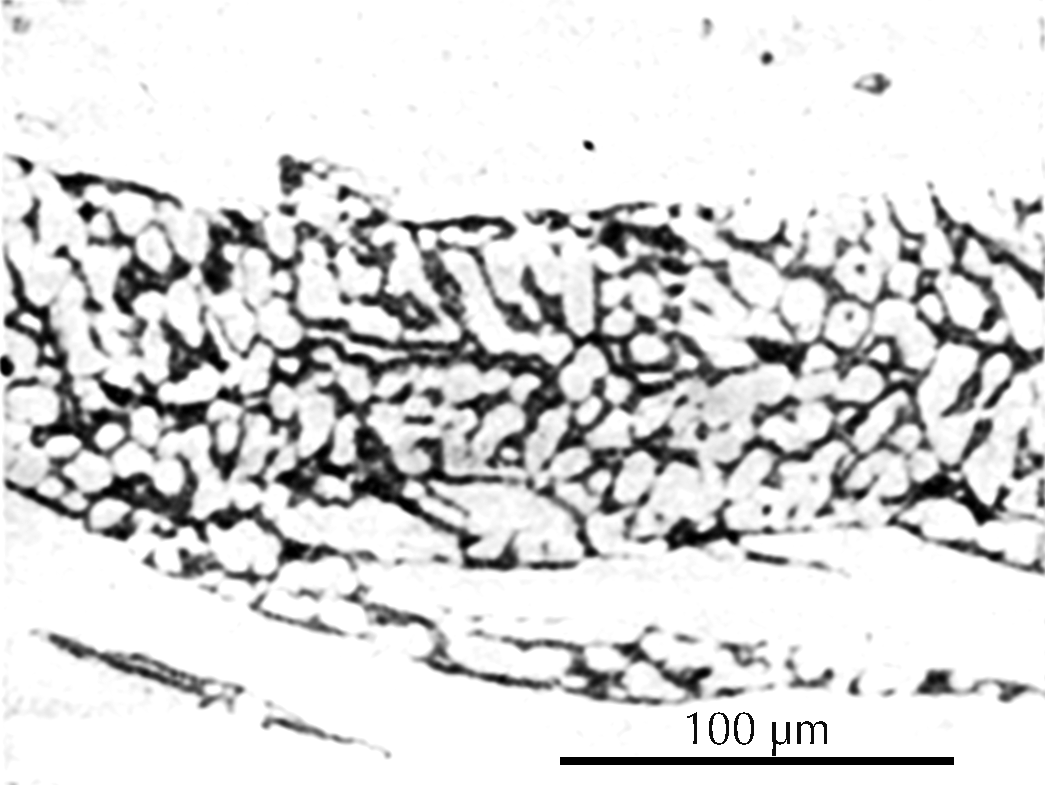
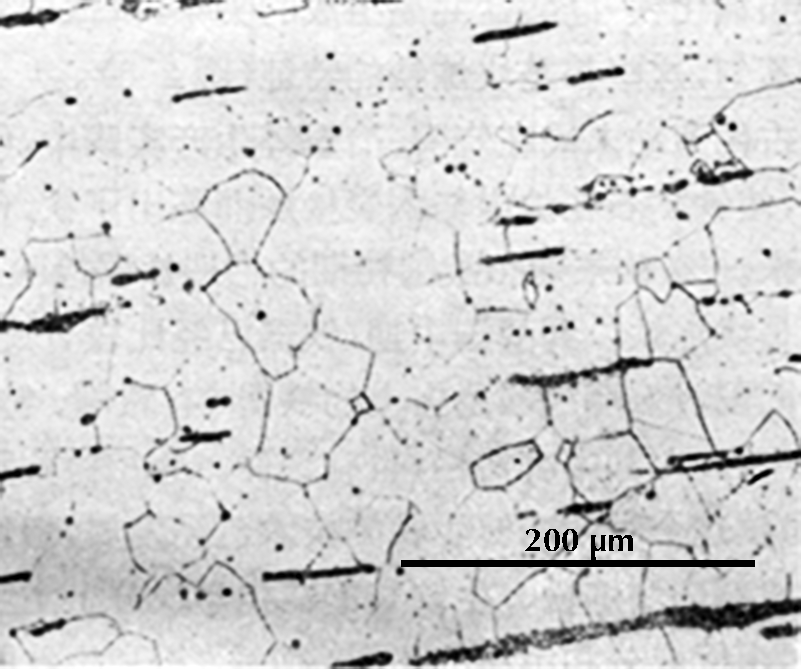
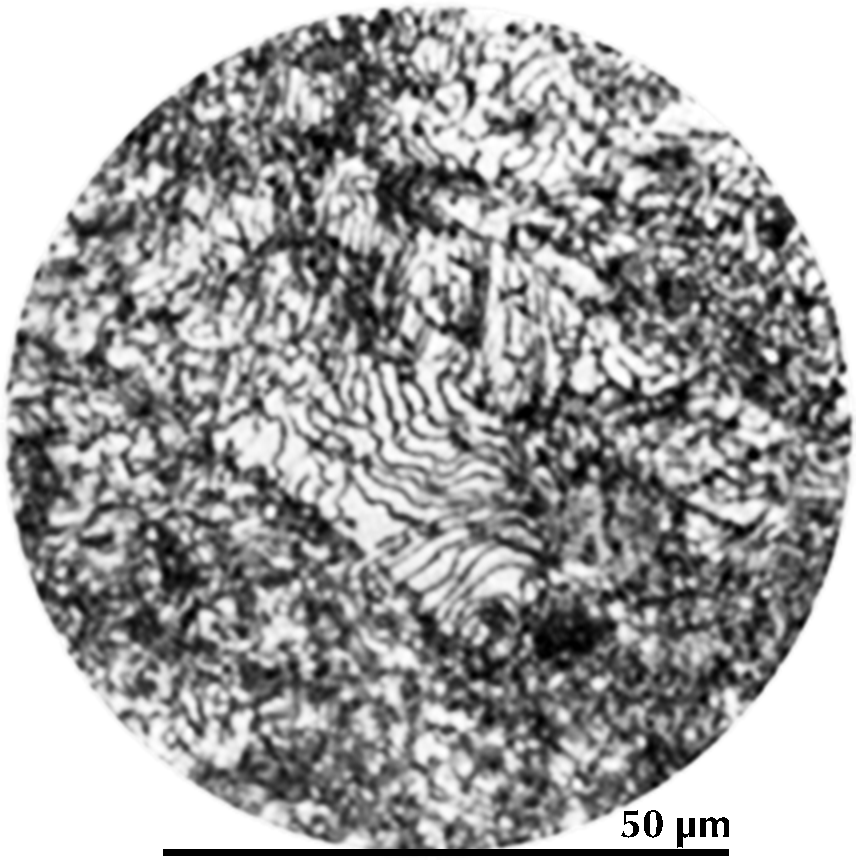
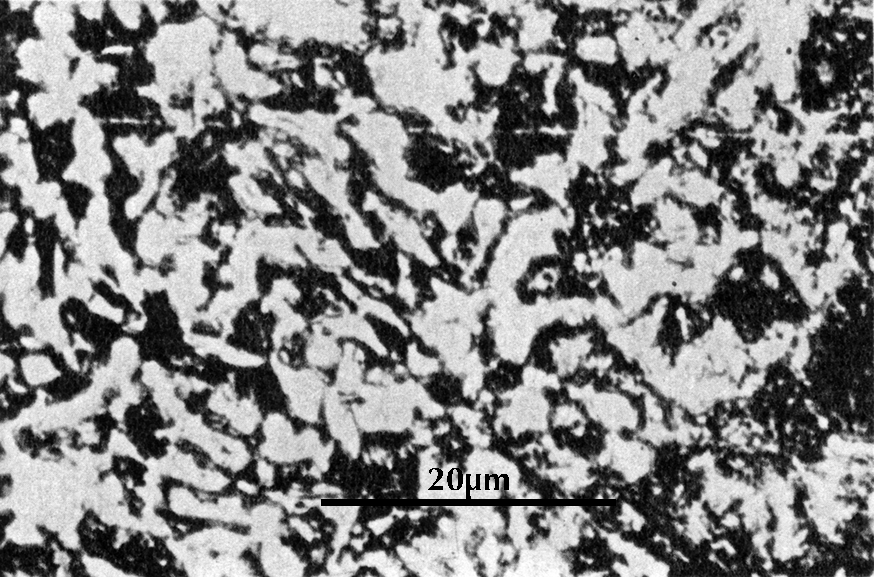
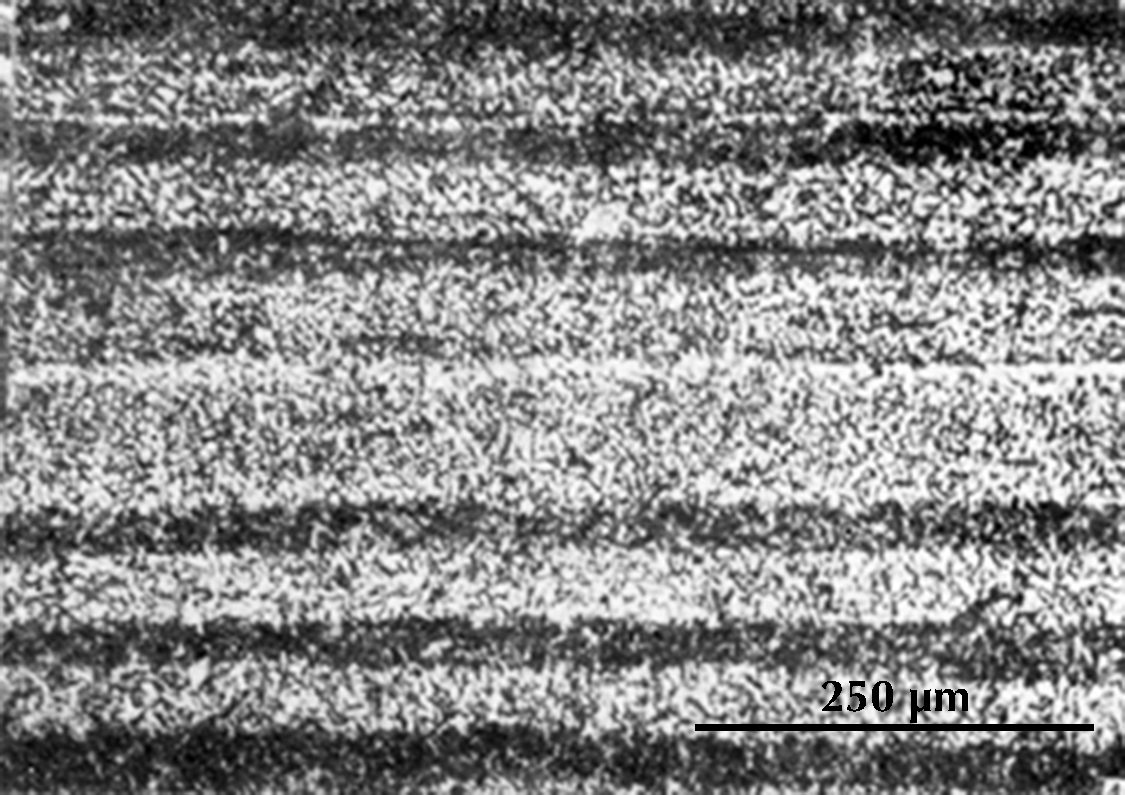
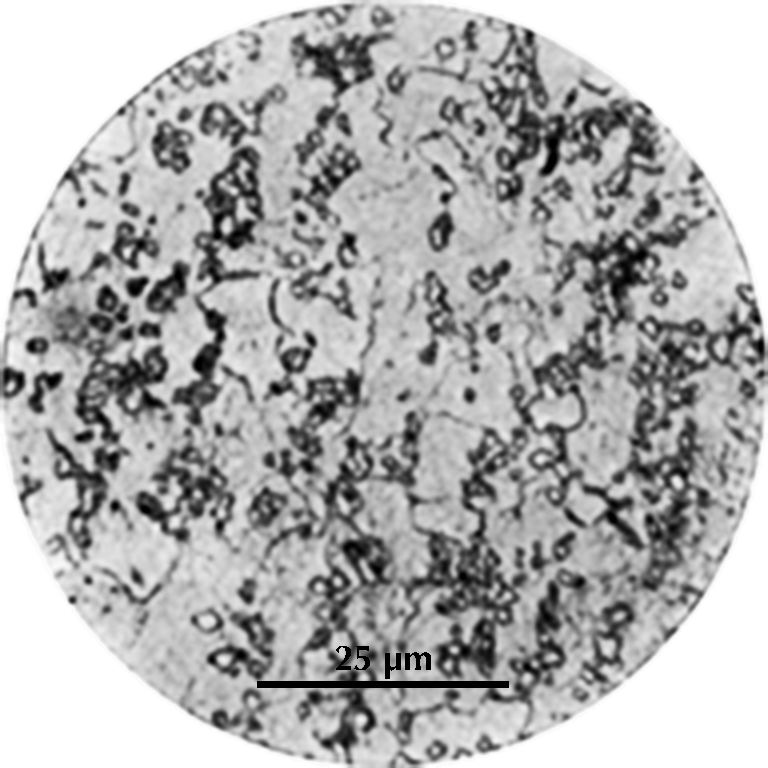
江苏六合程桥2号墓出土铁条的显微组织(《冶金简史》1978: 55)。
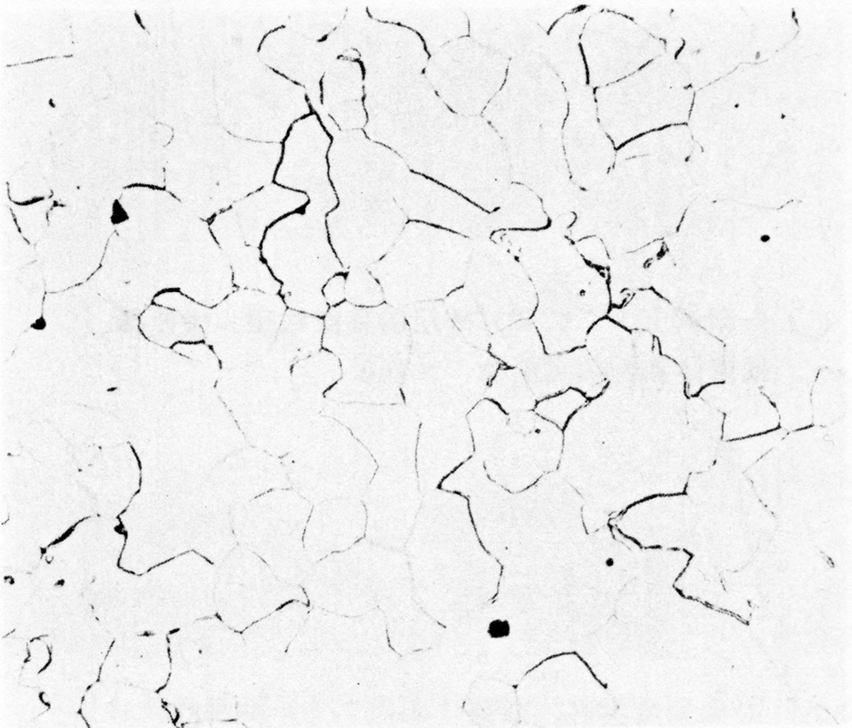
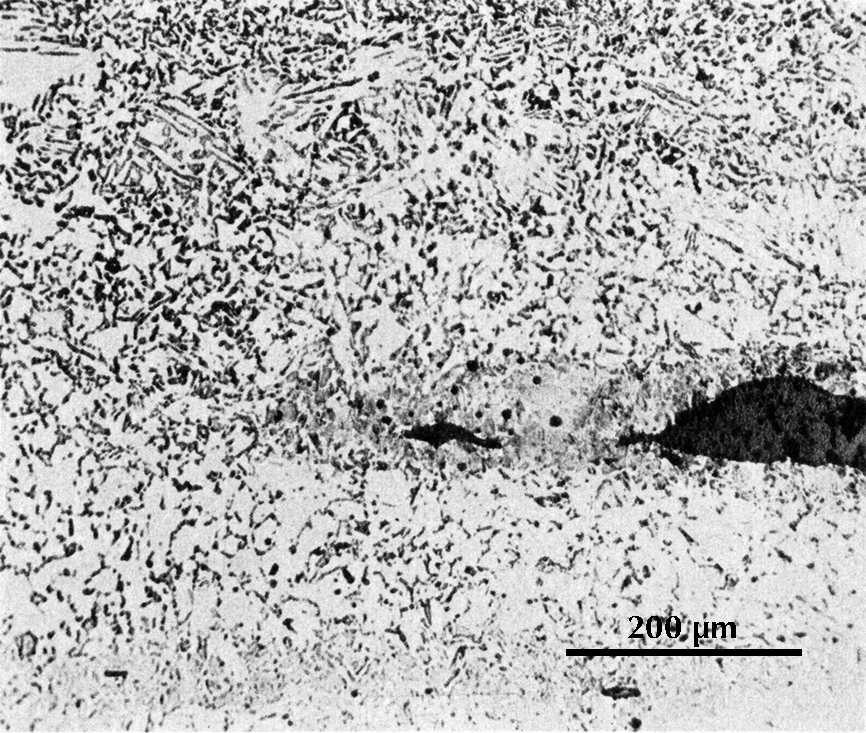
研磨和抛光后,器物的某些显微组织特征可以直接在显微镜下看到,特别是熟铁和钢中非金属夹杂物的形态和分布,如右图三幅所示。然而,铁器样品显微组织中的金属组分在抛光后看起来都差不多。因此,除非只对炉渣夹杂物感兴趣,通常需要用多种可能的浸蚀剂之一来浸蚀抛光表面。其中最重要的是硝酸酒精,即1–5%浓硝酸的乙醇溶液。苦味酸酒精类似,是苦味酸的乙醇溶液。两者通过以不同方式浸蚀不同组分而使显微组织可见。还有其他更专门的浸蚀剂可用,例如Oberhoffer试剂可使固溶体中磷的不均匀分布显现出来。
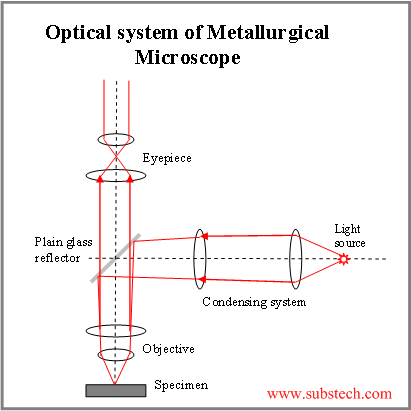
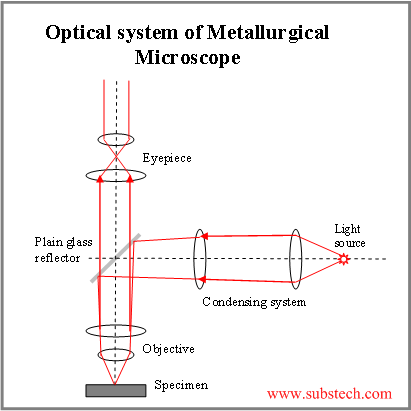
我们用于此项工作的金相显微镜与普通显微镜不同。光线必须直接向下照射到样品上,并直接反射向上进入目镜。左侧示意图展示了其原理:光线从玻璃反射器向下反射,到达样品,然后向上穿过反射器进入眼睛。
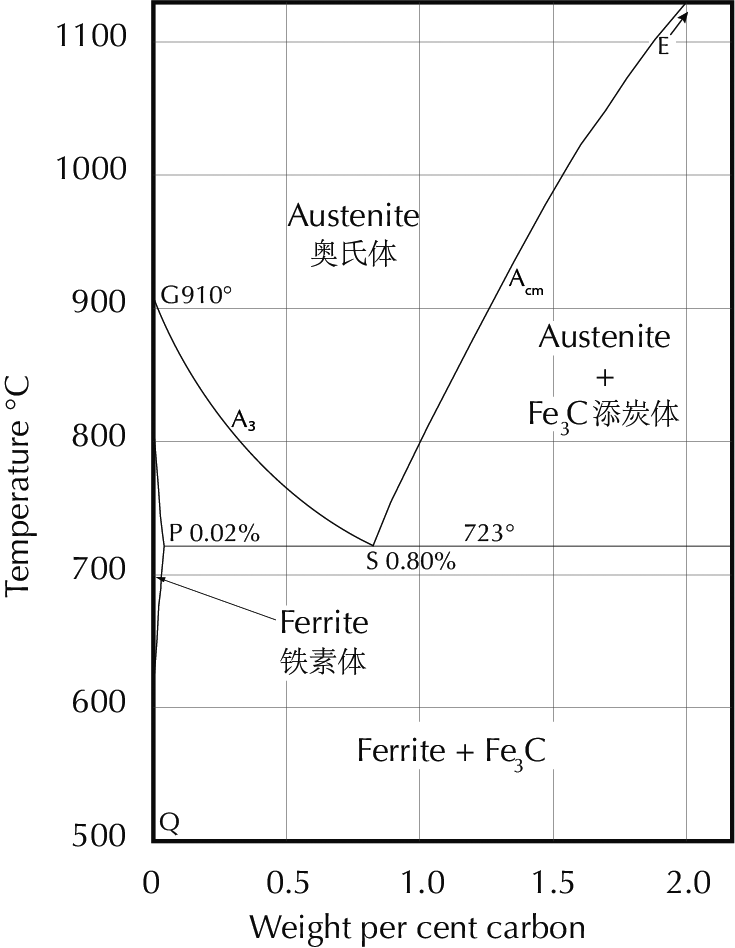
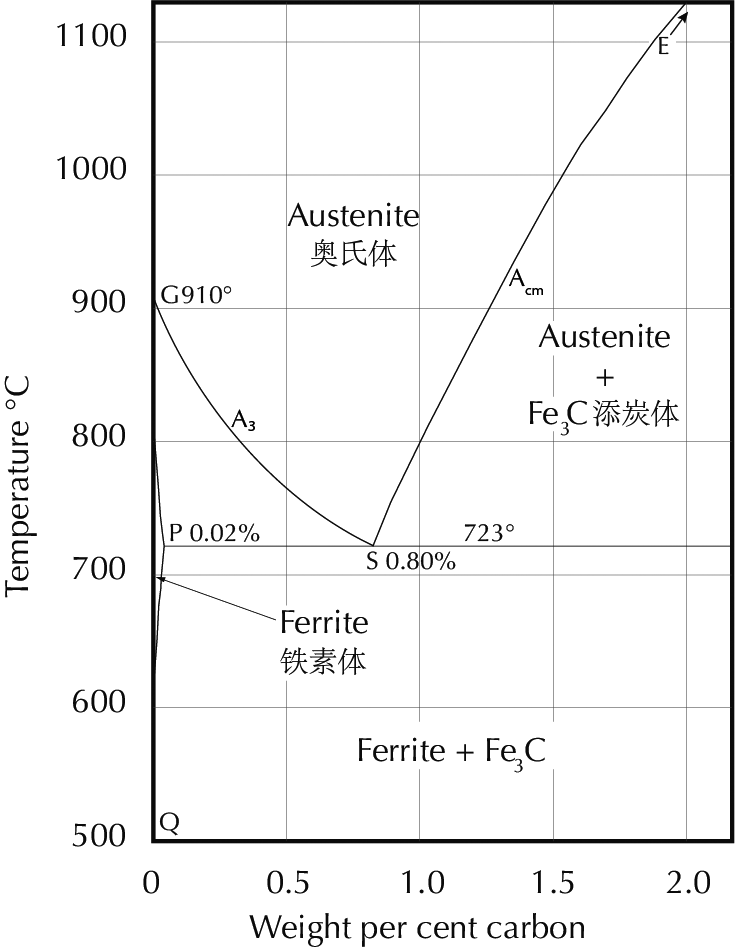
要解读显微镜下的所见,必须牢固掌握铁碳相图的知识,如下所示。此类相图是冶金学家的基本理论工具,学生将发现将此图打印出来并在继续阅读时放在手边会很有用。
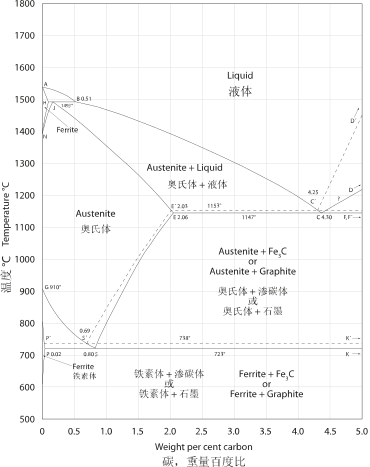
铁碳相图,给出了铁碳合金在不同碳含量和温度下的原子状态(据 Hansen 1958: 354)。
线ABCD(液相线)给出了铁碳合金完全熔化的温度。可以看出,该温度随碳含量变化很大。碳含量4.3%时液相线温度为1153°C,而含碳0.5%的钢液相线温度接近1500°C。这一差异具有极其重要的意义。高碳铁可在原始炉子中容易达到的温度下铸造,而熔化低碳铁需要如此高的温度,以至于在前近代时期很少能做到。(这一说法有一些例外,它们各有其历史重要性,但与此处不直接相关。)高碳铁通常是脆性的,不能由打铁匠加工;只能通过铸造成型,因此称为铸铁。低碳铁则难以铸造,通常(在前近代时期)只能通过锻打方法成型。这导致了碳含量接近于零的铁被称为熟铁。(英文wrought iron; wrought 是及物动词 work 的一个已经过时的过去分词。)钢含有相当数量的碳但不太多;定量定义各异,但0.1–2.0%碳是一个不错的定义。
本节涉及实际经过锻打的熟铁或钢制品,即通过锻打方法成型的器物。在中国古代语境中,这是一个必要的区分,因为在下一节中我们将看到一些器物,它们是用高碳铁铸造然后脱碳至低碳含量,因此可以合理地称为熟铁或钢。这些器物的标准英文术语是malleable cast iron(可锻铸铁)。
因此,本章不涉及高温或高碳含量,我们可以将注意力限制在“钢角”——铁碳相图的左下角:
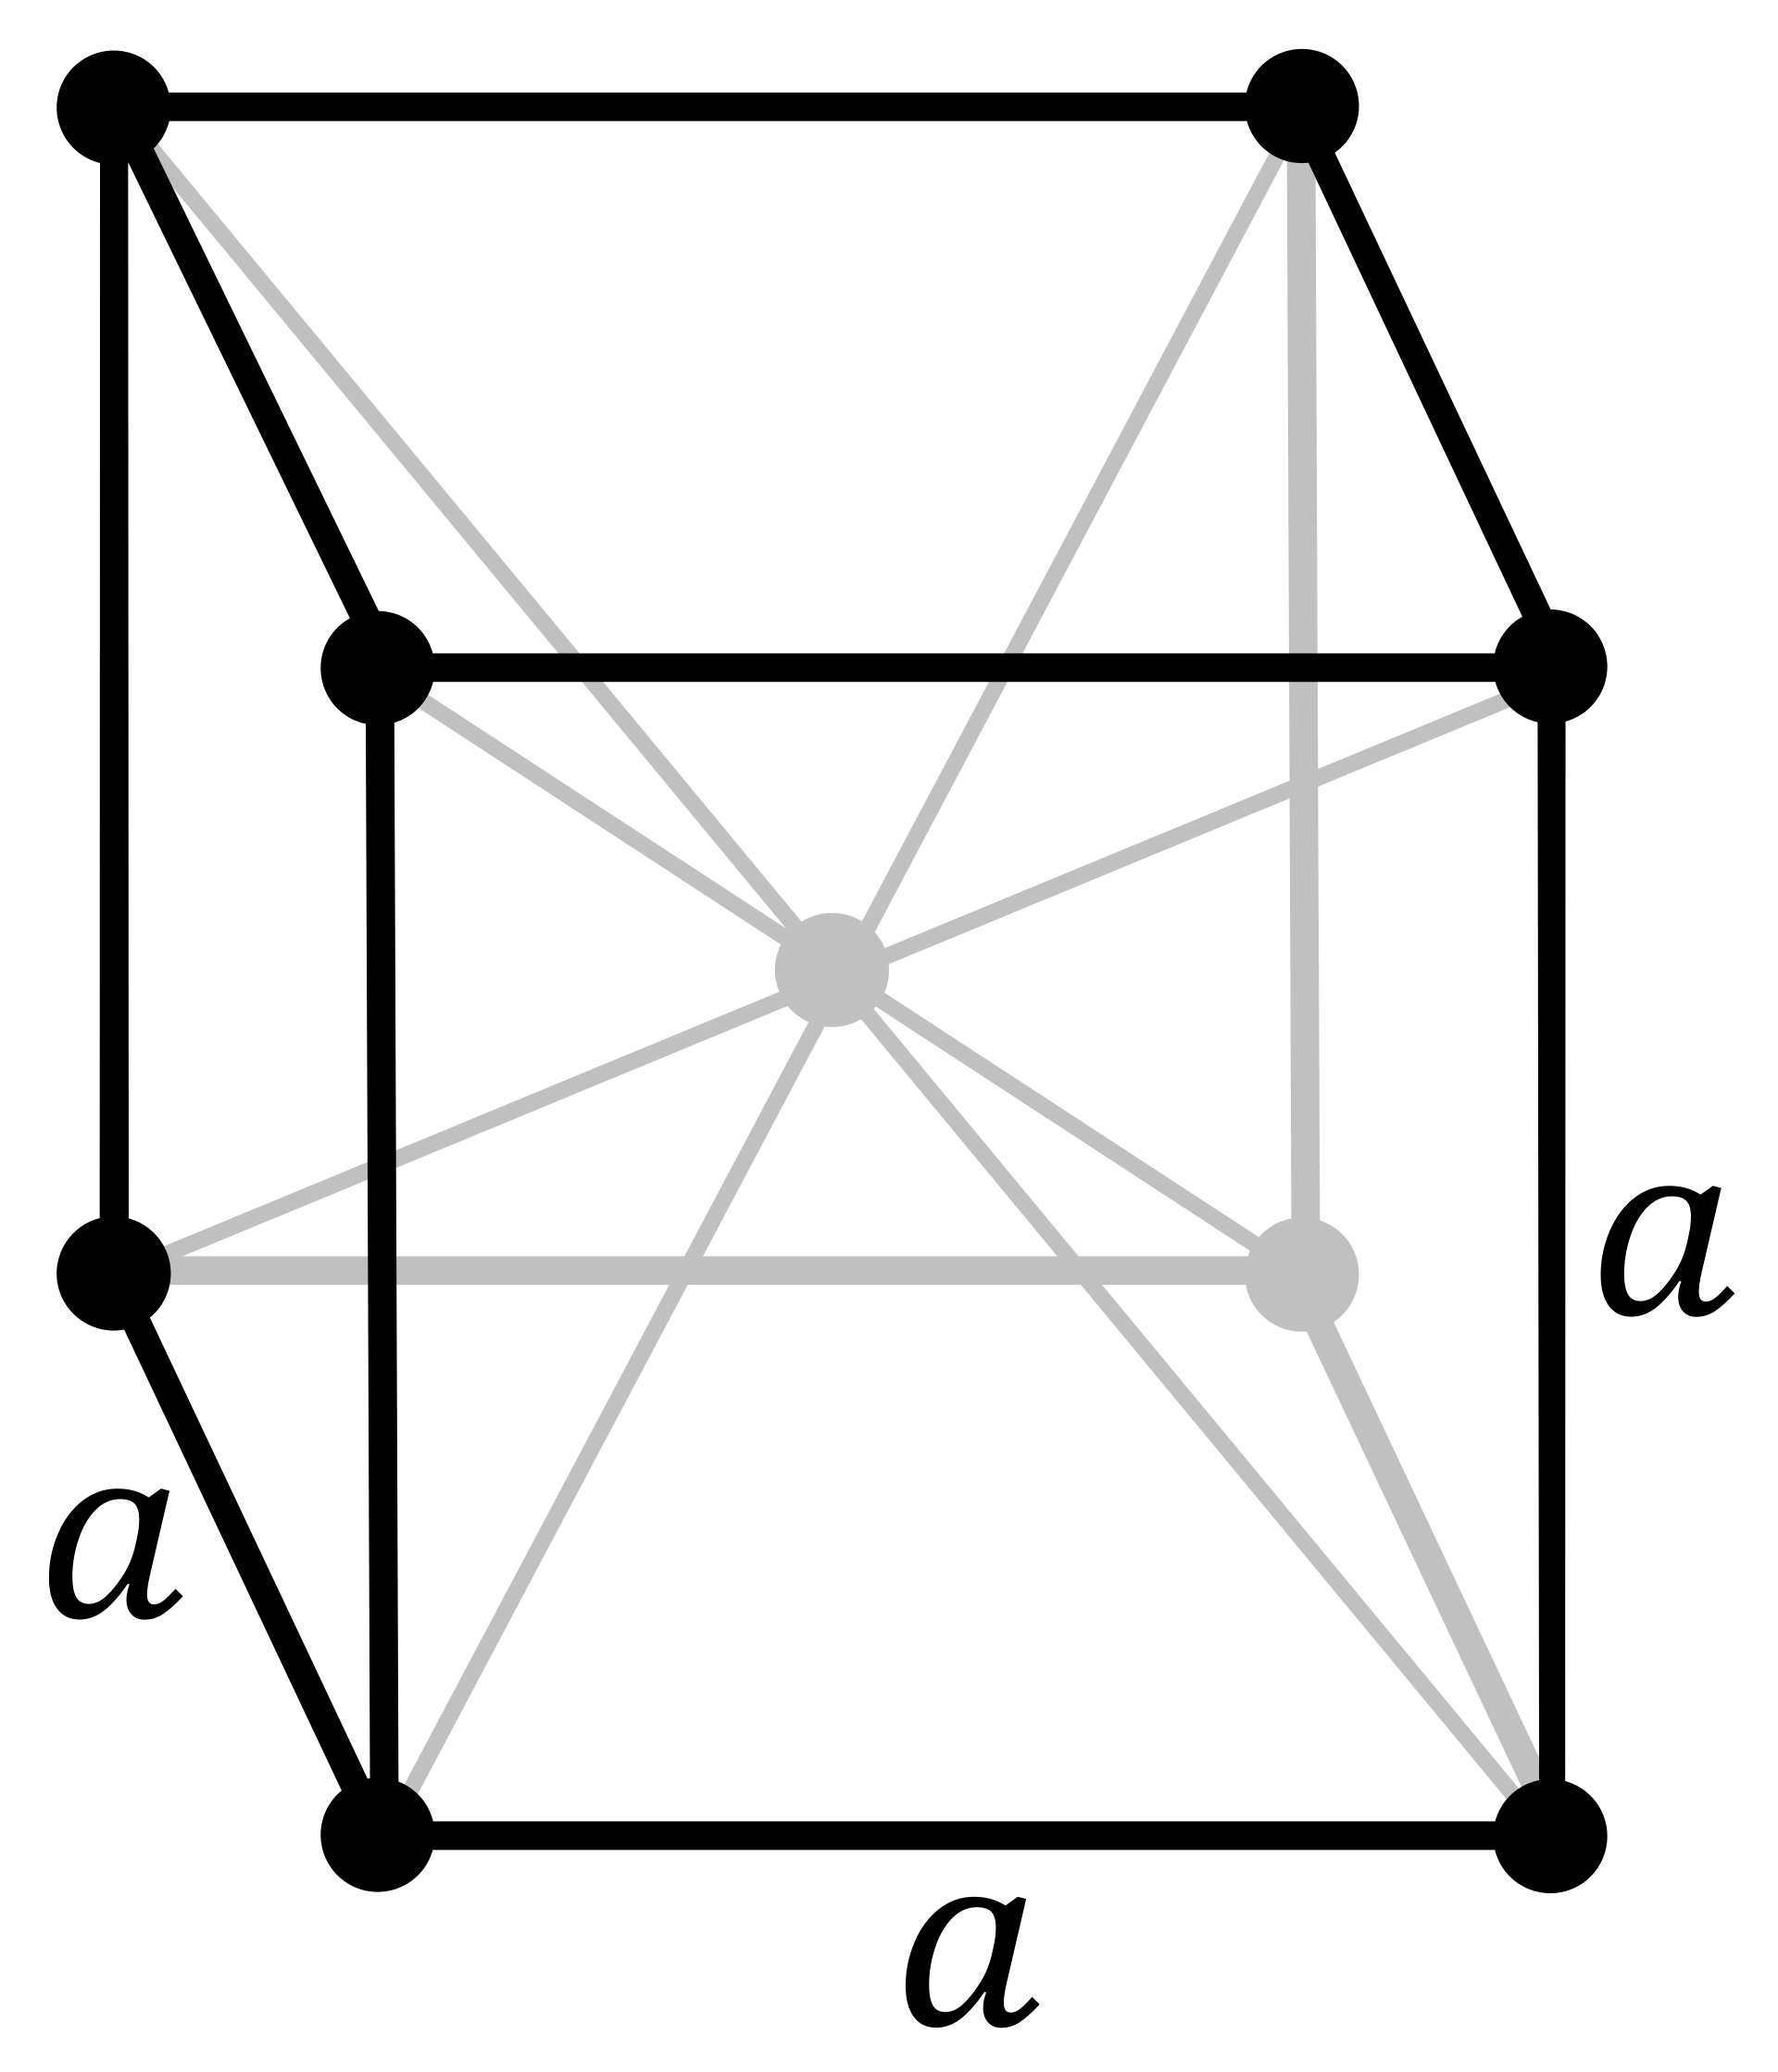
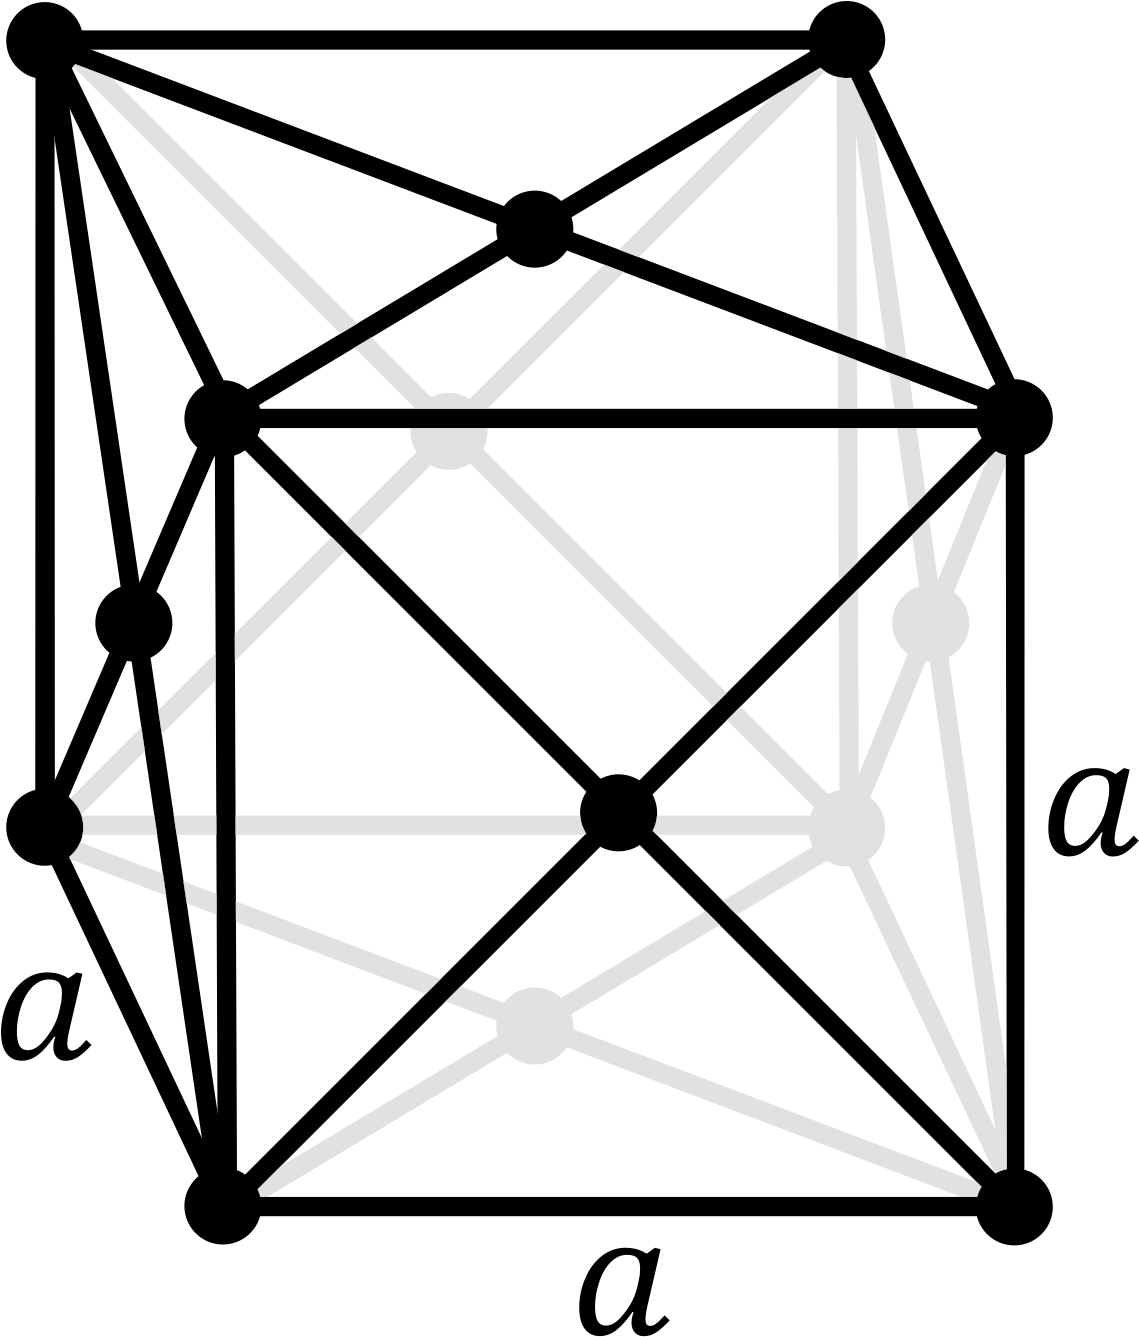
首先需要澄清的一点是,在金相学中,相是一个技术术语,并非所有普通词典都能查到,它与通常指过程阶段的“相”无关。在此使用的相是指一个非均相物理化学系统中机械上可区分的均匀组分;在冶金学语境中,相是具有不同晶体结构的显微组织组分。(英文为phase。)在铁碳系统中,有液相和三个固相:
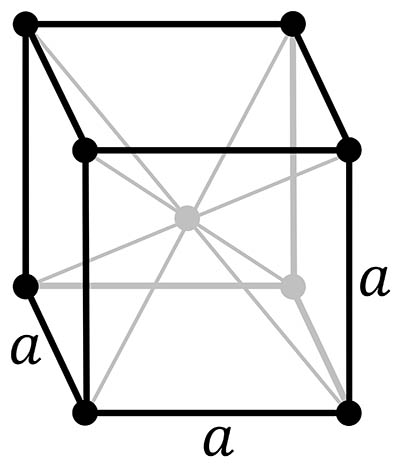
铁素体:体心立方晶体结构
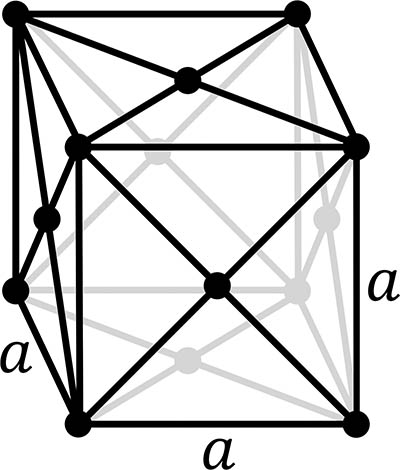
奥氏体:面心立方晶体结构
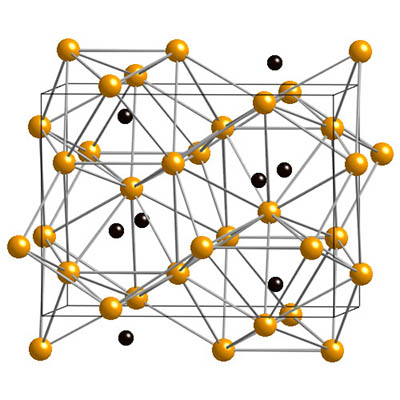
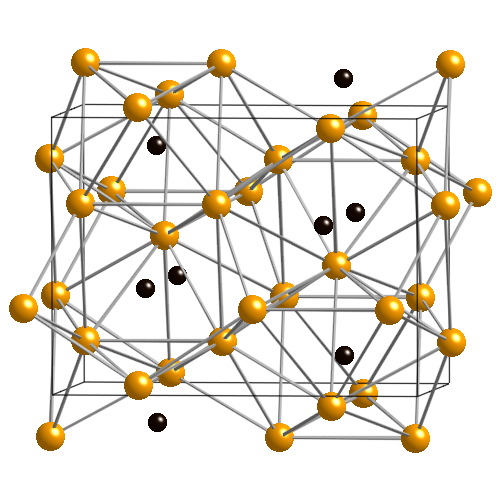
渗碳体晶体结构。黄色:铁原子;黑色:碳原子。
铁素体,又称α,体心立方晶体结构
奥氏体,又称γ,面心立方晶体结构
渗碳体,碳化铁,Fe3C
石墨,元素碳(在铸铁中重要,但在钢中极为罕见)
渗碳体的碳含量由其化学式Fe3C决定,即6.7%(重量)。奥氏体和铁素体是碳在铁中的固溶体;溶解度极限取决于温度,可从铁碳相图中读出。不同温度下铁素体的最大碳含量由线GPQ给出;奥氏体的最小碳含量由NJ(在全图中)和GS(又称A3)给出,最大碳含量由JE和SE(又称Acm)给出。
例如,在800°C时,奥氏体的最小碳含量约为0.3%,最大约为1%,而铁素体含碳量可从零到约0.01%。碳含量在0.01%和0.3%之间的铁碳合金在800°C时必须由两相组成:铁素体和奥氏体的微晶,因为在此温度下不存在含有中间碳量的均质铁。
含碳0.2%的铁加热到800°C时,在平衡状态下必须由两相组成:含碳0.3%的奥氏体和含碳0.01%的铁素体。简单算术表明它由66%奥氏体和34%铁素体组成(0.66×0.3 + 0.34×0.01 = 0.2)。
如果将此铁缓慢冷却到刚高于723°C(A1线),同样的推理表明它将由23%含碳0.8%的奥氏体和77%含碳0.02%的铁素体组成。
进一步冷却到刚低于723°C时会出现新情况。铁素体不发生变化,但奥氏体在此温度以下不稳定,必须转变为由铁素体和渗碳体组成的组织。此转变获得的结构取决于冷却速率:在锻炉中的典型冷却速率下(假设打铁匠并非有意追求极快或极慢的冷却速率),奥氏体转变为珠光体,即铁素体和渗碳体的层片状结构。极快、中等或极慢冷却可获得的结构将在下文进一步讨论。
经研磨、抛光后用硝酸酒精或苦味酸酒精浸蚀后,上述组织在显微镜下呈现如下:
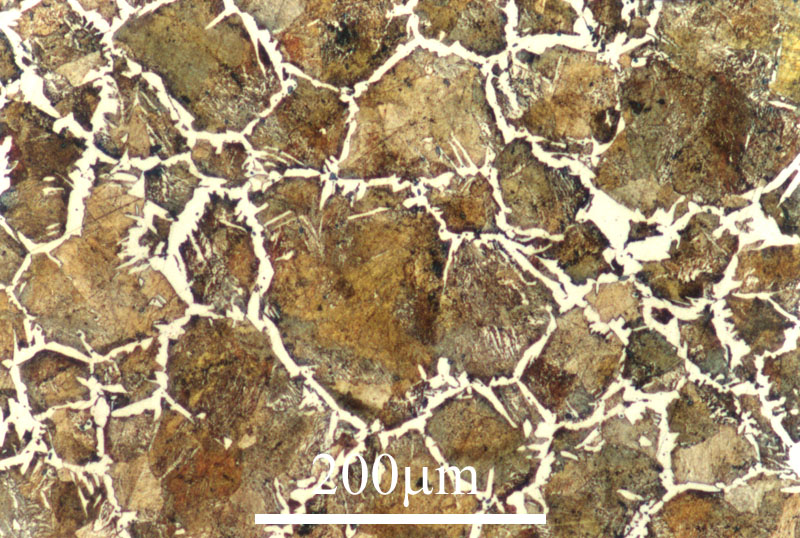
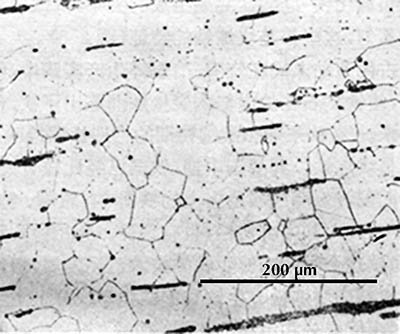
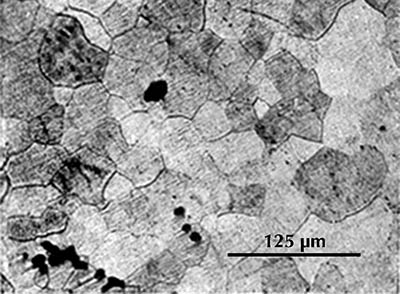
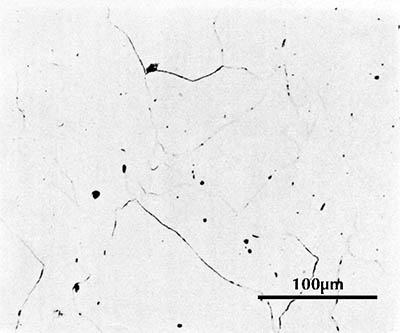
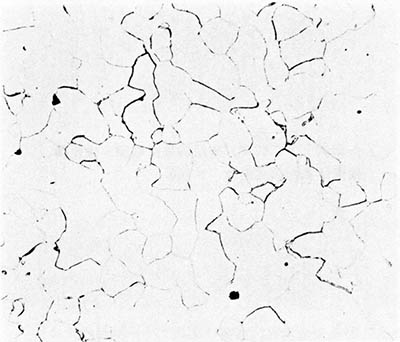
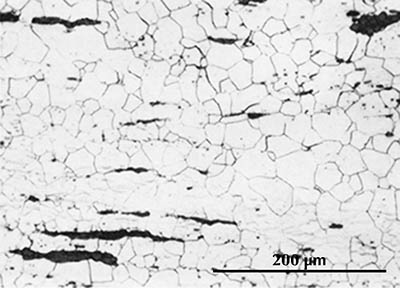
铁素体浸蚀得相当均匀,但在晶界(单个晶体之间的边界)处浸蚀更强。这里的例子是100%铁素体的铁器。(其中几幅图中的黑色条纹是非金属炉渣夹杂物。)室温下铁素体的含碳量基本为零。
 |
 |
 |
 |
 |
 |
| 江苏六合程桥2号墓出土铁条(《冶金简史》1978: 55)。 | 河南郑州古荥镇汉代铁厂遗址出土铁板(《考古学报》1978.1,图版2.4)。 | 刘胜墓出土铁炉腿(《满城》1980,2,图版253.6)。 | 刘胜墓出土铠甲片(《满城》1980,2,图版254.6)。 | 河北清河战国墓出土棺钉(陆达 1966,图版3.6)。 | 渑池铁器窖藏出土熟铁环(《文物》1976.8,图版4.6)。 |
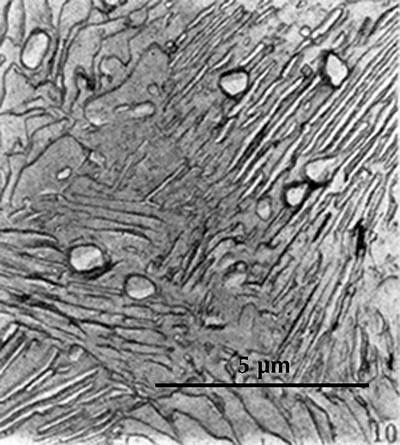
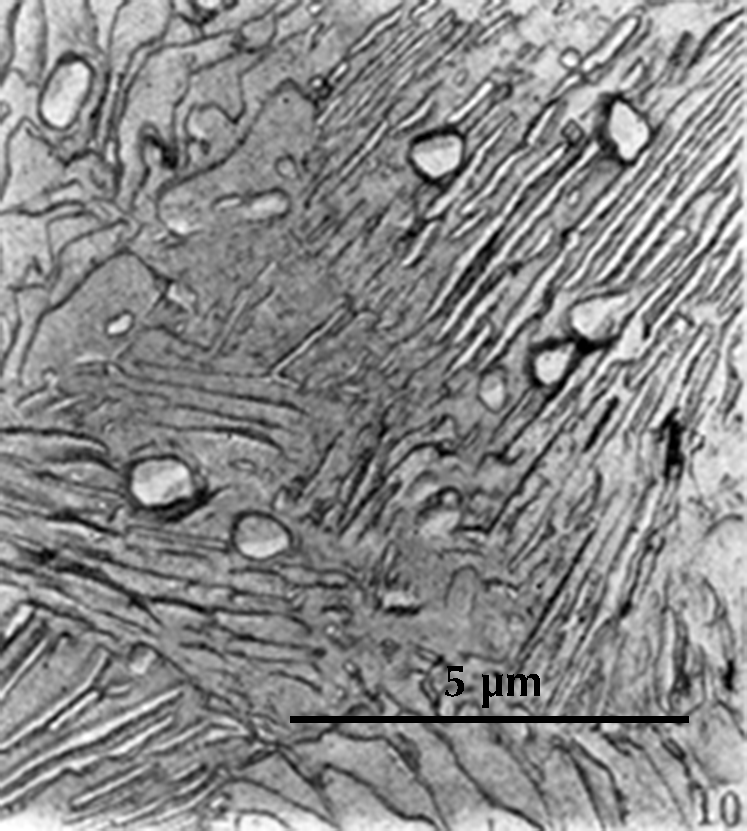
潘矿出土剑样品的扫描电镜二次电子图像(韩汝玢、柯俊 1984,图版2.10)。硝酸酒精浸蚀。
在珠光体中,铁素体层片比渗碳体层片浸蚀更深,形成精细的波纹表面。例如在右侧的电子显微照片中可以看到这种波纹。光学显微镜无法达到电子显微镜的分辨率和景深,在光学显微镜下通常无法区分单个层片。
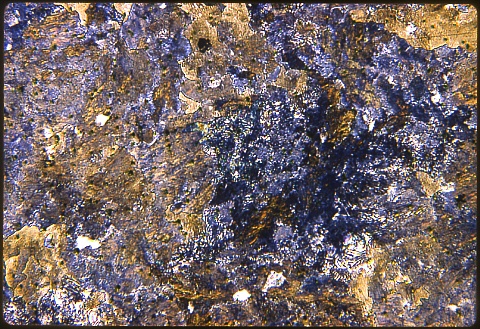
然而,当光线从波纹表面反射时,干涉效应使其呈现彩色。(因此得名“珠光体”,这一名称是在金相学早期光学显微镜尚不能分辨该组织时创造的。)
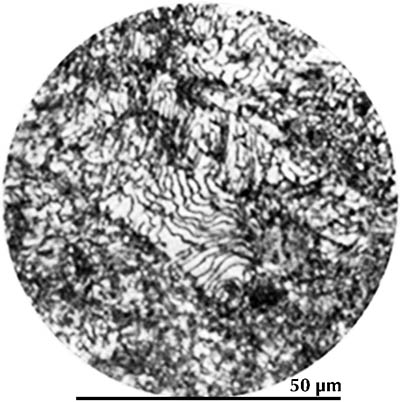
云南晋宁出土东汉剑碎片的显微组织(华觉明等 1960,图版8.2)。4%硝酸酒精浸蚀。
在黑白金相照片中,珠光体呈颗粒状黑色或深灰色。左侧的金相照片显示了由100%珠光体组成的铁器显微组织。原始奥氏体晶粒(形成珠光体前的晶粒)的边界可见。(这些常被称为“珠光体团”。)
从上述铁碳相图的讨论可以得出结论:100%铁素体的铁器碳含量基本为零,而100%珠光体的铁器碳含量约为0.8%。铁素体非常软(维氏硬度HV约90);珠光体要硬得多(HV约200–300),含碳0.8%的钢更适合制作武器和工具。希腊作家波利比乌斯和普鲁塔克曾记载高卢人的剑软到在使用中会弯曲。这些剑的碳含量无疑很低,主要由铁素体组成;对凯尔特剑的金相检验部分证实了文献记载(Pleiner 1993)。燕下都出土的一件类似剑在《考古》1975.4: 241–243中有描述。
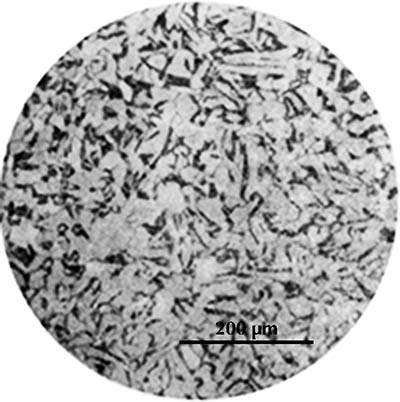
铜绿山古铜矿遗址出土铁凿的金相照片(冶军 1975: 24)。4%硝酸酒精浸蚀。
右侧的金相照片显示了一件化学分析含碳0.1%的器物的显微组织。白色区域是铁素体,深色区域是珠光体。如前计算表明,显微组织应由约18%含碳0.8%的珠光体和82%含碳为零的铁素体组成,此处似乎正是如此。冶金学家很少像这里那样费心用湿化学法分析铁器的碳含量,通常只是根据显微组织估算碳含量。
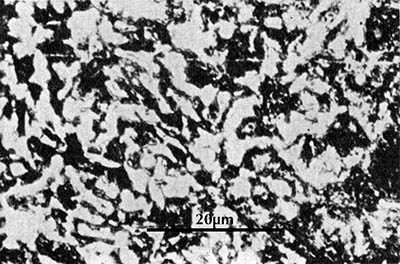
满城刘胜墓出土戟头的显微组织(《满城》1980,图版261.5)。
例如,满城刘胜墓出土的一件戟头据称含碳0.4%,因为其显微组织(左侧)由约50%珠光体分布于铁素体基体中。使用此技术可能会因珠光体的碳含量明显偏离0.8%而误判(见例如 Brick 等 1977: 134);但经验丰富的冶金学家很少被误导,通过这种方法我们可以研究器物中不同部位的碳含量变化,而不是大样品的平均碳含量。
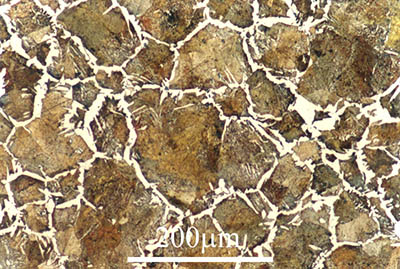
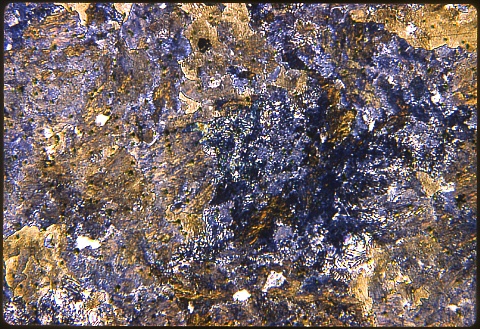
过共析钢样品的显微组织。来自 剑桥大学。
到目前为止我们考虑的是共析和亚共析铁碳合金,即含碳0.8%和低于0.8%的铁。碳含量高于0.8%的铁碳合金称为过共析。过共析钢的显微组织典型地由珠光体和所谓的网状(英文reticular)渗碳体组成。渗碳体沿原始奥氏体晶界分布,看起来像一张网(reticule意为“网”)。
焊接(锻接)
今天,“焊接”一词往往让人想到戴着厚重面罩、手持氧乙炔焰炬通过局部熔化将钢件连接在一起的焊工。那是“熔焊”,在20世纪中叶才开始普遍使用。前近代的英文词“welding”(现常称“forge welding”,锻接)指的是一种完全不同的技术。要锻接在一起的两块铁在锻炉中加热到非常高的温度,通常在1300–1400°C范围内(Shrager 1969: 38),但仍远低于铁的熔点。充分加热后,将两块铁从炉中取出,在铁砧上锤打在一起。如果操作正确,两块铁完美结合,形成一块金属。
当打铁匠将一块铁加热到锻接温度时,他很可能会向来访者指出铁表面似乎有一种流体,并说铁现在热到足以锻接了,因为表面已经熔化。实际上熔化的不是铁而是炉渣,即FeO(氧化铁)、SiO2以及可能一些其他组分的混合物。在如此高的温度下,部分铁不可避免地烧成FeO,其熔点为1369°C。如果炉渣不是液态的,它将充当金属块之间的屏障,锻接就不会成功。FeO和SiO2的混合物可以有低得多的熔点,低至1177°C,因此打铁匠可以在两个待锻接的表面撒上砂子(石英,SiO2)。液态炉渣层还能保护铁不被氧化,从而促进锻接。尽管打铁匠会努力将炉渣量控制在最低,但总会有一些炉渣被夹在锻接面之间。
锻接引入的炉渣夹杂物并不是器物中唯一会发现的炉渣。无论前近代熟铁是如何生产的——直接从块炼炉还是通过精炼或搅炼铸铁间接生产——打铁匠最初使用的原料中几乎总是会有一些炉渣夹杂物。本页大多数金相照片中看到的黑色条纹或斑点通常是炉渣夹杂物。研究这些夹杂物的形态、分布和化学成分可以告诉我们很多关于器物是如何制作的。
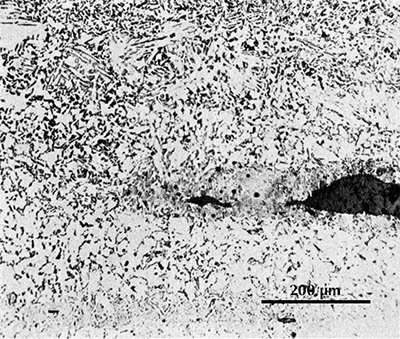
满城出土金错刀显微组织(《满城》1980,图版256.2)。
在显微组织中识别焊缝有两种方法。锻接过程中引入的炉渣夹杂物通常会整齐地排成一行,并且与铁中其他炉渣夹杂物外观不同。两块原始铁也可能——偶然地或有意识地——在碳含量或某些其他合金元素含量上不同。在右侧的金相照片中可以看到焊缝。显微组织由铁素体和珠光体以及一些炉渣夹杂物组成。在照片上半部分,珠光体明显多于下半部分,这些不同碳含量的区域之间有一条相当清晰的边界。恰在这条边界上有一个大的炉渣夹杂物;它一定是打铁匠在锻接两块不同碳含量的铁时引入的。
打铁匠常常需要将几块铁锻接在一起,仅仅是为了获得制作某件器物所需的尺寸,但锻接也有其他目的。例如,打铁匠可以将钢刃口锻接到较软的铁工具上。
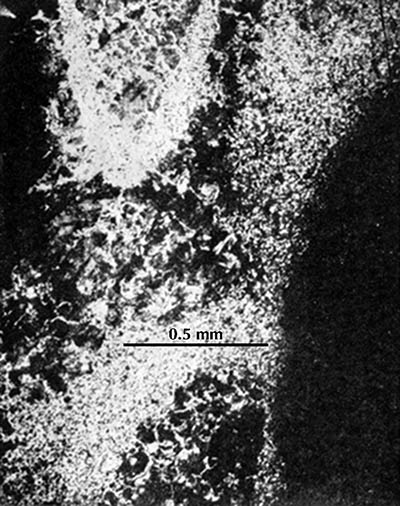
燕下都剑碎片的两个金相照片(李众 1975,图版2.11–12)。
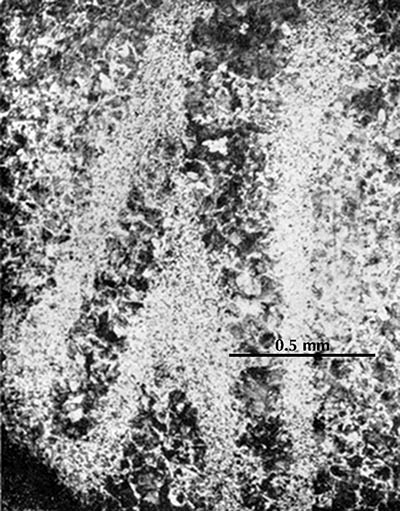
右侧的两幅金相照片显示了公元前3世纪一把剑的显微组织。白色区域是铁素体,深色区域是珠光体。可以看出碳含量在整个器物中变化很大。研究人员得出结论,这把剑是由多块铁制成的,这些铁先被锤打成薄片,然后进行表面渗碳(通过渗碳法),使其表面碳含量高而芯部碳含量低得多。然后将这些薄片以复杂的方式折叠锻接在一起制成剑。这一点足够清楚,但没有进一步的研究就无法说得更多。我们特别想知道打铁匠是随机地还是有计划地折叠和组合这些钢片。
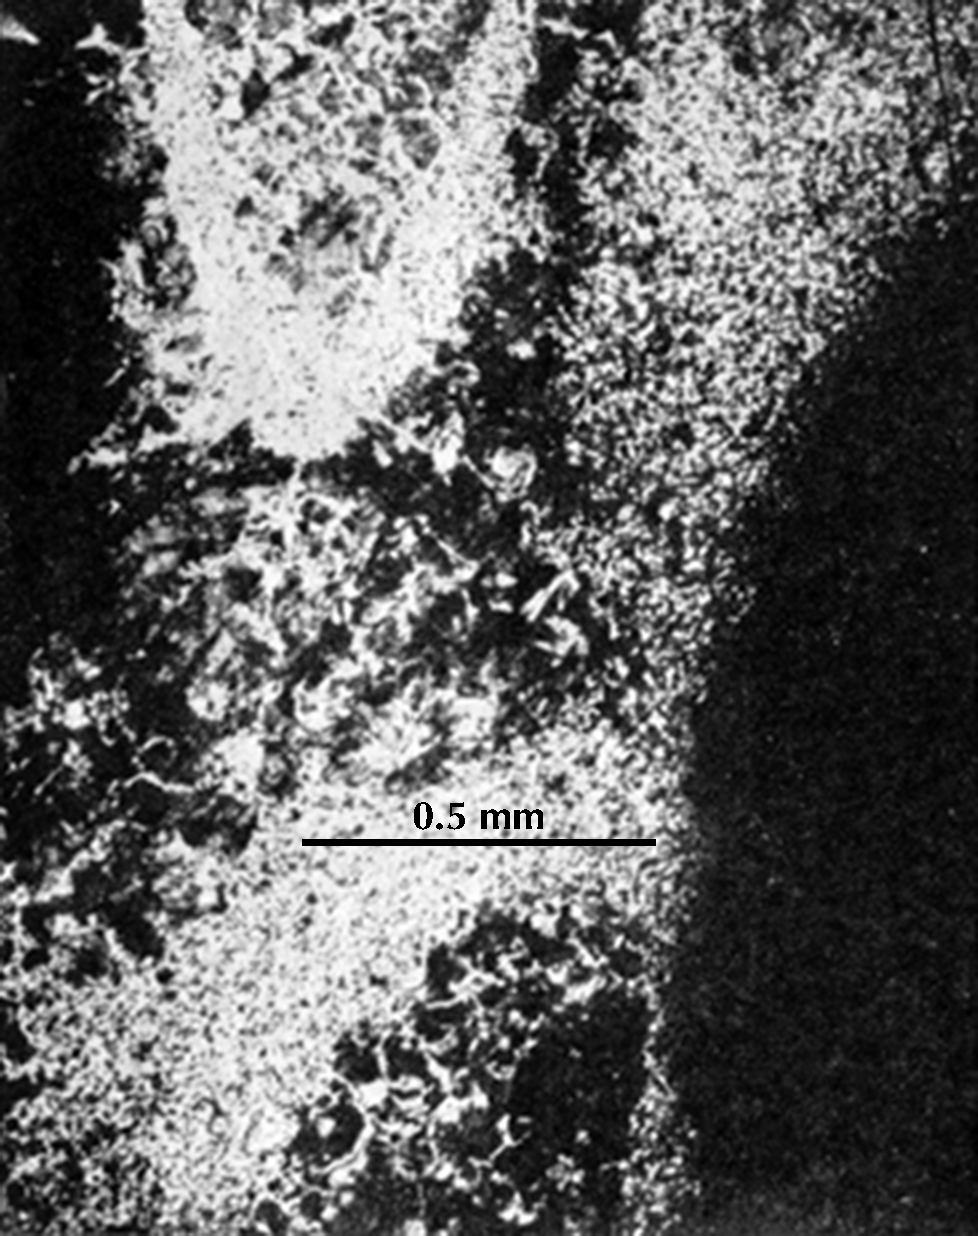
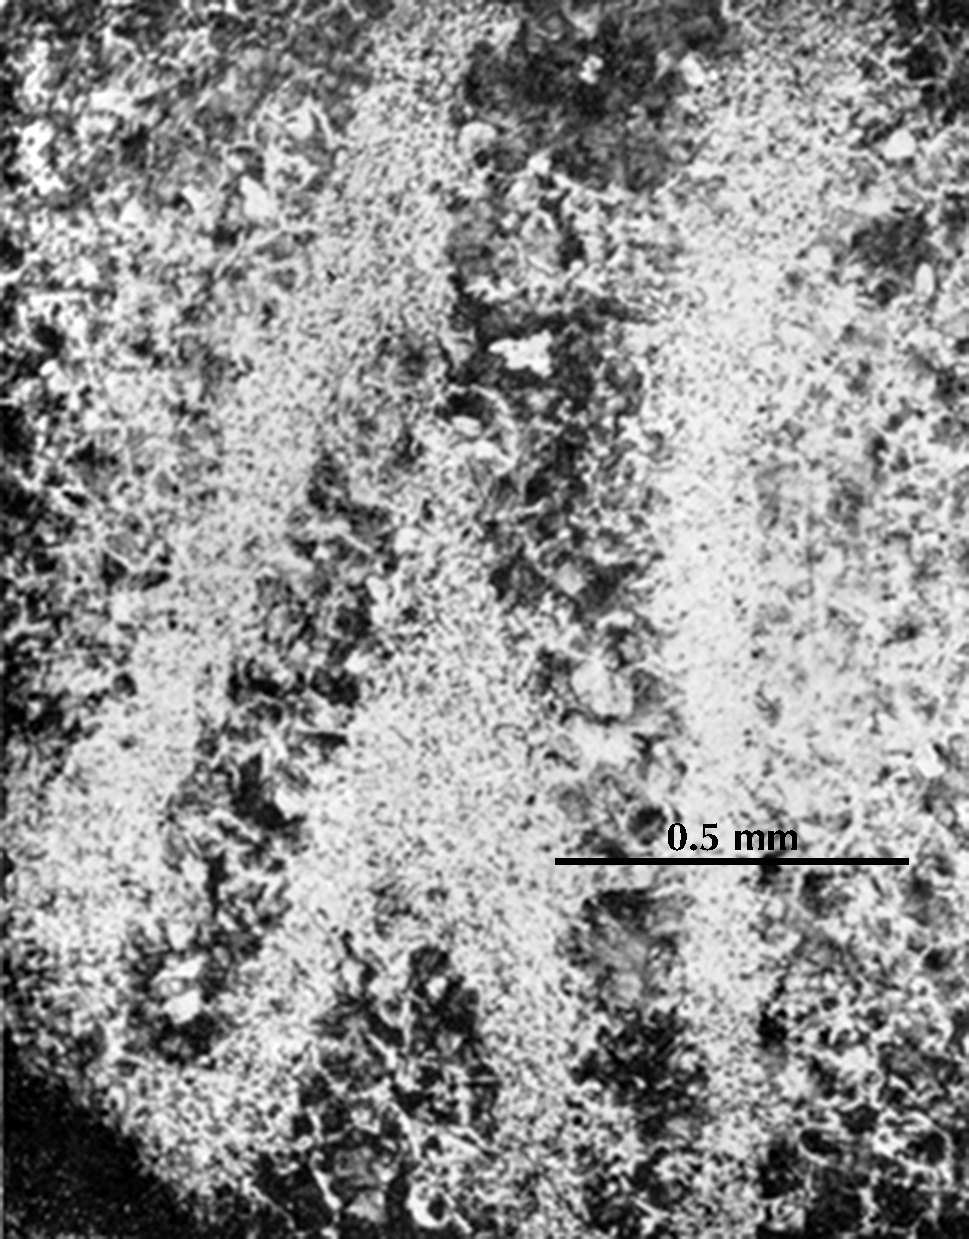
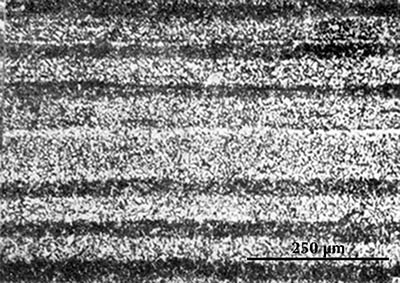
在另一把剑中,不均匀的铁片以更明显的图案组合在一起。在剑刃表面附近,显微组织如下方左侧所示,高碳钢和低碳钢层交替出现。在中心部位,如右侧所示,是一种均匀的含碳约0.8%的钢。
 |
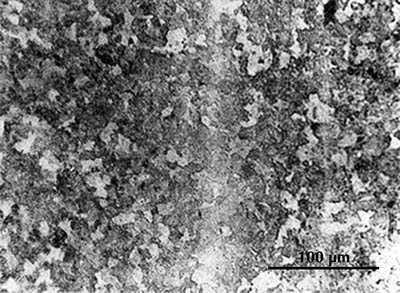 |
江苏铜山潘矿出土剑样品的金相照片(韩汝玢、柯俊 1984,图版1.4–6)。
淬火硬化
荷马《奥德赛》中有一段经常在冶金史著作中引用的著名段落,此处必须再次引用。奥德修斯将一根燃烧的木桩刺入独眼巨人的眼睛:
正如铁匠将大斧或扁斧浸入冷水,如此处理使其嘶鸣——铁的强度正来自此——就这样他的眼睛在橄榄木桩周围嘶嘶作响。
淬火硬化技术——将钢器加热到高温(通常800–900°C,红热状态),然后在水或其他液体中骤然冷却——无疑是打铁匠最壮观的技艺之一。从中等硬度的显微组织,打铁匠获得了一种极其坚硬、能磨出并保持锋利刃口的组织,但也非常脆;它会像玻璃一样碎裂,有时被称为“玻璃硬”。硬度和脆性可以通过重新加热到较低温度(200–600°C)来调节。这一应用于淬火硬化铁器的过程称为回火,得到的是硬度较低但脆性也较低的组织。
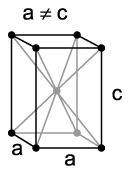
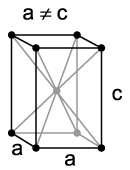
马氏体:体心四方晶体结构
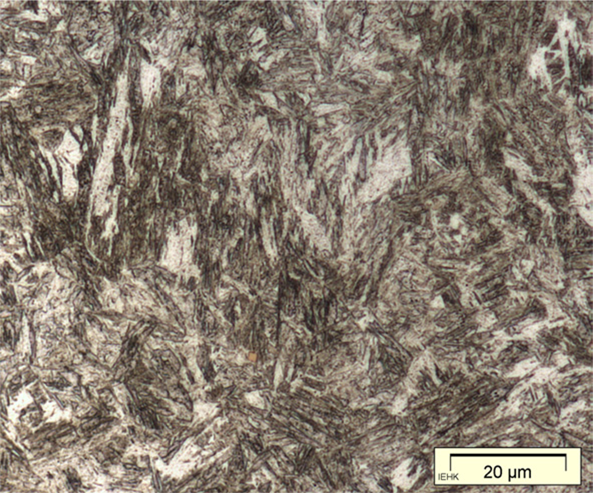
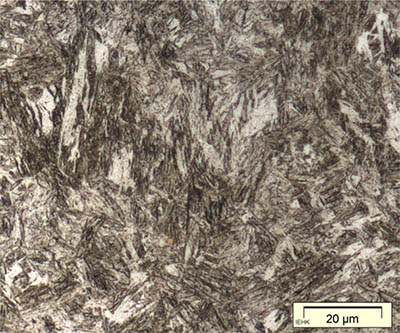
我上面已经提到,当奥氏体冷却到723°C以下时,它必须转变为另一种组织。在正常冷却速率下,它转变为称为珠光体的层片状两相组织。在极快的冷却速率下,它反而转变为马氏体,这是一种体心四方晶体结构,碳以固溶体形式存在。马氏体极其坚硬而脆。抛光浸蚀后在显微镜下呈模糊的针状或板条状图案。以下是两个例子:
 |
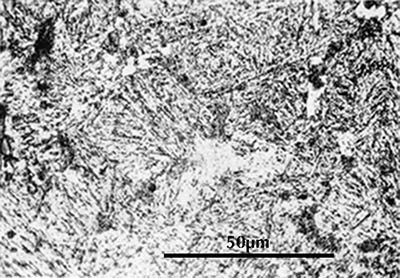 |
| 马氏体样品,来自 Naderi & Bleck。 | 辽宁辽阳三道壕出土剑碎片(华觉明等 1986,图版3.6)。 |
回火马氏体使固溶体中的部分碳析出为微观或亚微观的渗碳体球粒。所得组织比未回火马氏体硬度低且脆性小。
除了珠光体和马氏体,还有另一种组织——贝氏体,可在中等冷却速率下形成。当一件相当厚的钢器淬火时,很可能只在表面附近形成马氏体。更内部冷却较慢,形成贝氏体。
早期一些现已过时的钢硬化理论在描述显微组织的术语中留下了痕迹。珠光体、马氏体和贝氏体作为国际通用术语保留了下来;此外,上贝氏体和下贝氏体是分别用于高温和低温转变形成的贝氏体的通用术语,它们在抛光浸蚀截面上看起来相当不同。屈氏体是一个几乎过时的术语,指在中等冷却速率下形成的极细珠光体,以前(在电子显微镜使用之前)被认为是一种单相组织(Sauveur 1920: 285–289;Tylecote & Gilmour 1986: 5)。另一个过时术语是索氏体,似乎也指一种细珠光体(Sauveur 1920: 225–226;289–291)。这两个术语都有歧义,也可指不同形式的回火马氏体(Metals handbook1939: 9, 10),显然是由于早期的一些理论混乱。在东西方关于古代器物的金相报告中,“屈氏体”一词常可见到。“索氏体”在中国报告中也很常见。此外,有时还使用“无碳贝氏体”这一奇特而自相矛盾的术语,似乎与“下贝氏体”同义。
加工硬化
另一种显著提高铁(或任何金属)硬度的方法是冷态锤打。我在开封遇到的打铁匠使用了一种成熟的加工硬化技术;加工硬化是否在中国打铁匠中广泛使用我不能确定,但似乎很可能。如果是这样,中国和欧洲打铁匠传统做法之间的这种差异或许可以用近几个世纪中国燃料极度短缺来解释。
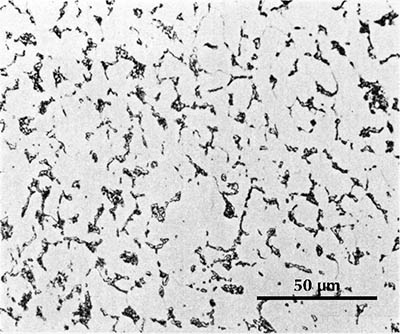
(《满城》1980,图版253.5)
我知道有一件中国古代器物经过了加工硬化:一件公元前2世纪的小凿子。据说铁素体晶粒被拉长到表明冷变形约30%的程度;遗憾的是已发表的金相照片(右侧)印刷质量不佳,无法看清铁素体晶界,但显微组织中的珠光体明显变形了。碳含量估计为0.25%,这种钢正常硬度略高于100 HV,最多可能150 HV;但冷变形使刃口硬度提高到250 HV。人们会认为凿子应该具有高得多的硬度;现代凿子的刃口硬度通常在450–600 HV范围内。Tylecote & Gilmour(1986: 69)发现大多数罗马时期英国凿子的硬度同样较低。一个技术足够精湛能制作完美凿子的打铁匠会更倾向于将技艺用于制作剑和其他价值高于普通工具的产品,而用低碳钢加工硬化可以制作出可接受的凿子。
软化处理
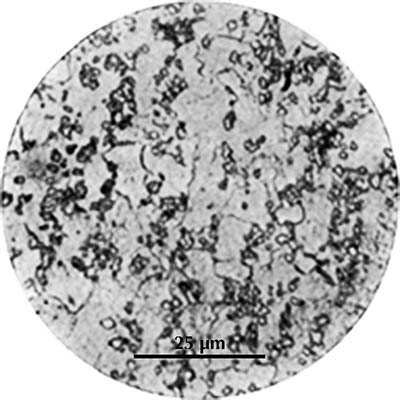
湖南长沙杨家山出土短剑的显微组织(陈慰民 1978: 48)。
湖南长沙一座前汉墓出土的一把剑具有令人惊讶的显微组织。它似乎是用含碳0.5%的钢制成的,通过适当的热处理可以变得非常坚硬和强韧。然而事实上,这把剑具有这种钢所能达到的最软的显微组织——渗碳体球粒分布于铁素体基体中(右侧金相照片)。
这种组织可以通过两种方式之一产生。一种是对淬火硬化的器物过度回火。当马氏体在略低于723°C的温度下回火数小时时,全部碳含量沉淀为渗碳体,结果是与这里所见相似的渗碳体球粒分布于铁素体基体中的组织(见例如 Brick 1969: 152–155)。这把剑可能先淬火硬化,然后通过过度回火完全软化,但在此似乎不太可能。
另一种可能性是由现代工业中为准备机加工而软化钢的工艺所提示的。具有珠光体组织的钢加热到略高于723°C,然后在略低于723°C的温度下保温数小时,结果与这里所见相同(Honda & Saitō 1920)。该过程可通过初步冷变形加速,也可通过程控炉中的“摆动”退火加速,温度在略高于和略低于723°C之间摆动(Offer-Andersen 1984: 375–378)。
如果打铁匠在热加工器物时使用不够高的温度,就会产生类似的条件。在这种温度下,珠光体在可用时间内可能不会完全转变为奥氏体,锤打的效果与冷锤打类似(破碎珠光体中的渗碳体层片)。成型也会更困难,因此需要比在更高温度下更多的时间。即使被加工部位的温度远高于723°C,附近的部位在反复加热和锤打过程中很可能会在此温度上下摆动。
Tylecote和Gilmour(1986)检验的许多刃具和武器被发现含有部分或完全球化的珠光体。所有这些似乎都可以用这里建议的方式解释:器物是在低温下锻造的,可能在800–900°C范围内,这导致了比预期更软的显微组织。
参考文献
Brick, Robert M. (et al.) 1977. Structure and properties of engineering materials. 4th edn. New York: McGraw–Hill.
陈慰民. 1978. 长沙新发现春秋晚期的钢剑和铁器. 文物 1978.10: 44–48.
Guyan, Walther Ulrich (ed.). 1967. Vita pro ferro: Festschrift für Robert Durrer zum 75. Geburtstag am 18. November 1965. Schaffhausen. n.d. [ca. 1967].
韩汝玢、柯俊. 1984. 中国古代的百炼钢. 自然科学史研究 3.4: 316–320 + 图版1–2.
Hansen, Max. 1958. Constitution of binary alloys. 2nd edn. New York: McGraw-Hill.
Honda, Kōtarō, and Seitō Saitō. 1920. 'On the formation of spheroidal cementite'. Journal of the Iron and Steel Institute (London) 102.2: 261–269.
华觉明、杨根、刘恩珠. 1960. 战国两汉铁器的金相学考查初步报告. 考古学报 1960.1: 73–88 + 图版1–8.
华觉明等. 1986. 中国冶铸史论集. 北京: 文物出版社.
考古学报. 1978.1. 河南汉代冶铁技术初探. 考古学报 1978.1: 1–24 + 图版1–2.
考古. 1975.4. 易县燕下都44号墓葬铁器金相考察初步报告. 考古 1975.4: 241–243.
陆达. 1966. 中国古代的冶铁技术. 金属学报 9.1: 1–3 + 图版1–4. 英文摘要第3页. 全文中文 + 德文翻译,'Die uralte Technik der Eisenherstellung in China',Guyan 1967: 63–70.
满城. 1980. 满城汉墓发掘报告〔上下〕. (中国田野考古报告集 考古学专刊 D.20). 北京: 文物出版社.
Metals handbook. 1939 edn. Cleveland, Ohio: American Society for Metals.
中国冶金简史. 1978. 北京: 科学出版社.
Offer Andersen, K., Celia Juhl, Conrad Vogel, and Erik Nielsen. 1984. Metallurgi for ingeniører. 5th edn. København: Akademisk Forlag.
Pleiner, Radomír. 1993. The Celtic sword. Oxford: Clarendon Press.
Sauveur, Albert. 1920. The metallography and heat treatment of iron and steel. 2nd edn. Cambridge, Mass.: Sauveur and Boylston Mechanical Engineers.
Smith, Cyril Stanley. 1988. A history of metallography: The development of ideas on the structure of metals before 1890. Rev. edn. Cambridge, Mass.: MIT Press. Orig. University of Chicago Press, 1960.
Tite, M. S. 1972. Methods of physical examination in archaeology. London & New York: Seminar Press.
Tylecote, R. F., and Brian J. J. Gilmour. 1986. The metallography of early ferrous edge tools and edged weapons. (BAR British series 155). Oxford: B. A. R.
王岚、杨平、李长荣. 2013. 金相实验技术. 第二版. 北京: 冶金工业出版社.
文物. 1976.8. 河南渑池窖藏铁器检验报告. 文物 1976.8: 52–58 + 图版4.
冶军. 1975. 铜绿山古矿井遗址出土铁制及铜制工具的初步鉴定. 文物 1975.2: 19–25.