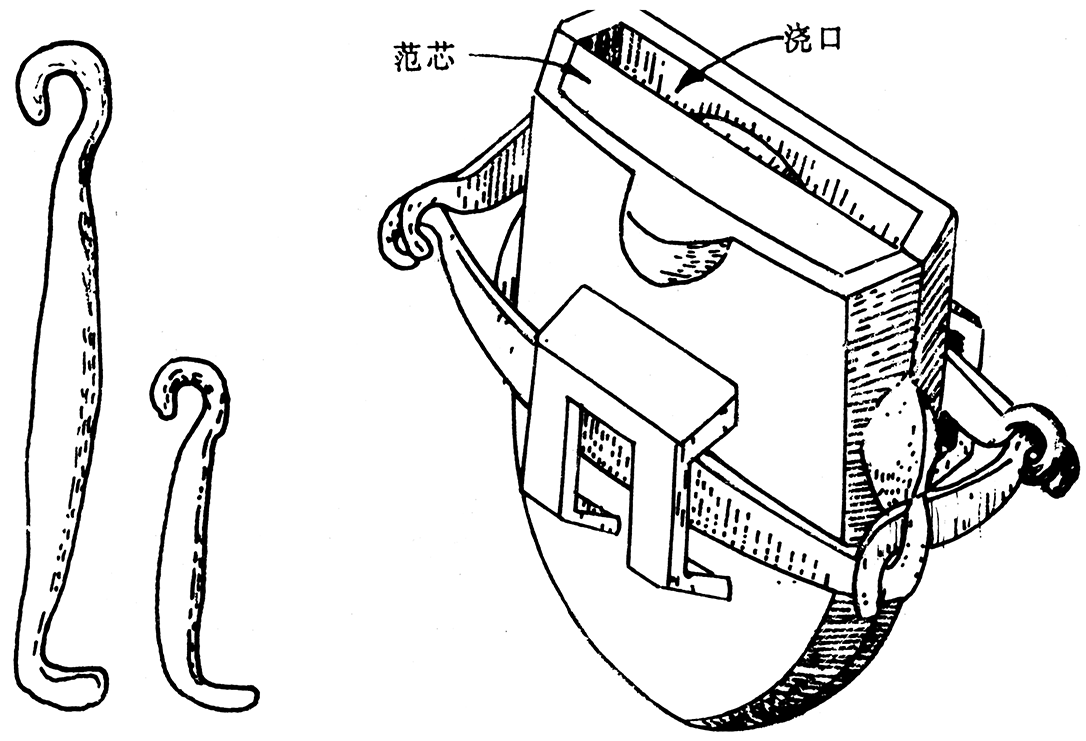
金属熔化后,例如在冲天炉中熔化后,被浇入铸型以生产有用的器物。下面我们将看到历史上使用过的多种铸型中的几种。
分型铸造
我们可以从分型铸造开始,这是一种早在商代就已使用并一直延续到二十世纪的技术。下方是开封的“铁犀”,铸于1446年。铸件表面直线状的“飞边”(铸型接缝的印痕)清楚地表明其铸造使用了分型法。首先用粘土制作待铸器物的精确全尺寸模型,并用木制或金属支撑适当加固。(我们将在下面看到,砂与粘土混合也可能用于制作某些模型。)模型干燥后,用湿粘土涂抹至相当厚度;当粘土干燥至皮革硬度时,将其切割成块并小心取下,保留模型的印痕。将这些单独的块干燥并可能烧制以增加耐久性。为了形成铸型泥芯,然后将模型仔细刮削,去除与待铸件所需壁厚相当的粘土层。将先前制成的块围绕此泥芯重新组装形成“上型”(外模)。用木制框架加固并用土支撑。制作一个或多个浇口,将金属液浇入由此形成的铸型中。拆模时,铸件在外模各个块之间的接缝处显示出明显的接缝。青铜铸件的接缝通常通过打磨和抛光去除,但铁铸件通常不可行。
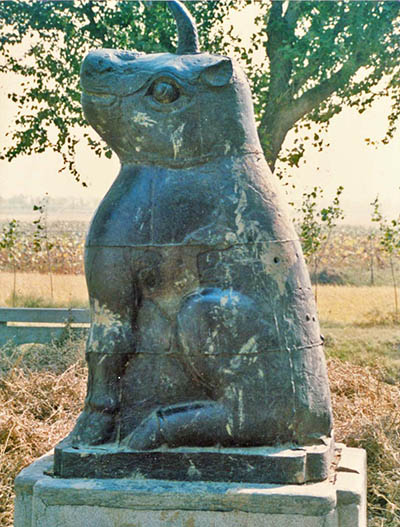
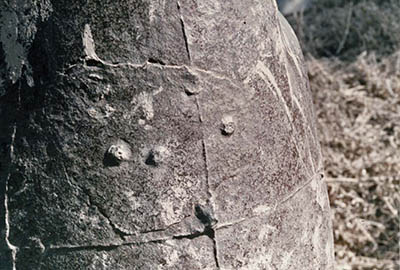
特写照片显示乍看似乎是雕像的修复痕迹,但仔细观察发现金属是连续的。这里我们看到的是铸型修复的痕迹,而非铸件修复。似乎当上型围绕泥芯堆筑时发生了某种事故,导致此处清晰勾勒的断裂。此时模型已被破坏以制作泥芯,无法重新开始。因此破损的部分被尽可能地放回原位;三个凸起是用于固定它的某种尖钉装置的痕迹。
下面我们看到至少四尊巫支祁铸铁雕像中的两尊,似乎都是用同一个模型铸造的(Andersen 2001)。在此情况下不需要使用泥芯破坏模型,因为雕像不是中空的;它们是实心铁。它们非常沉重,可能用作吊桥端部的配重。
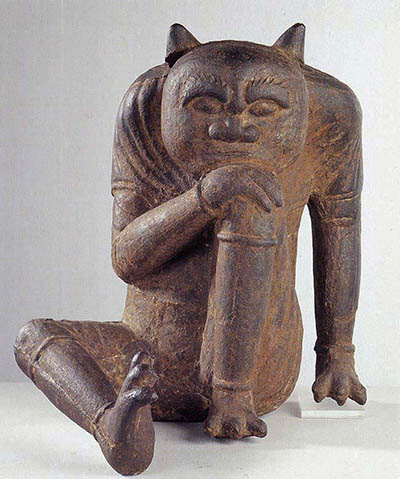
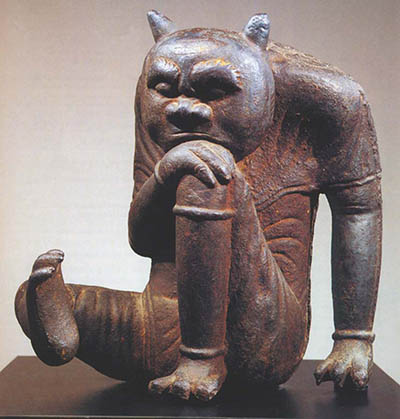
两尊巫支祁雕像,铸于1101年。左:柏林亚洲艺术博物馆藏。高40.5厘米,重69公斤。右:美国私人藏家(Andersen 2001)。
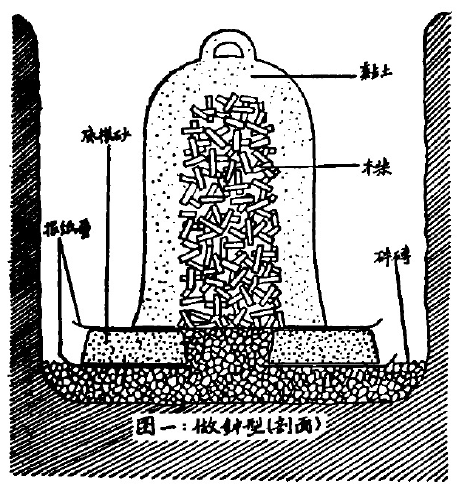
图一:做钟型(剖面)
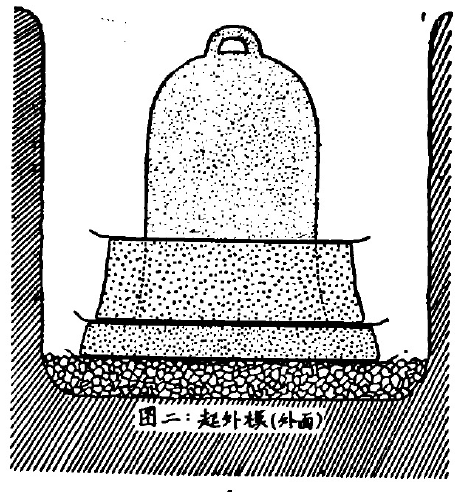
图二:起外模(外面)
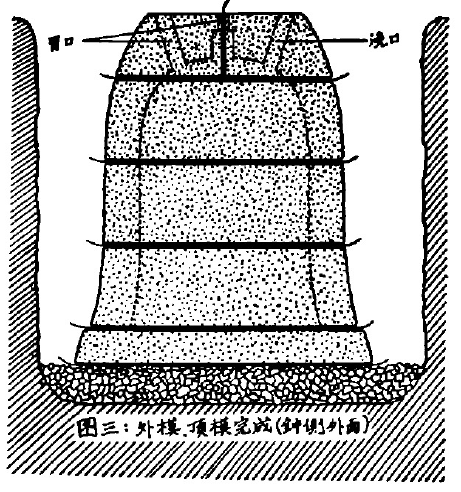
图三:外模、顶模完成(钟侧外面)
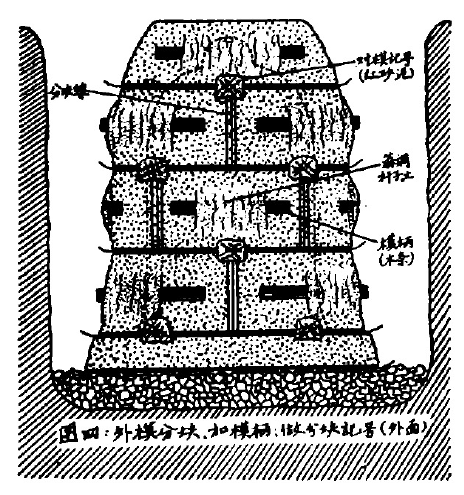
图四:外模分块、加模柄、做分块记号(外面)
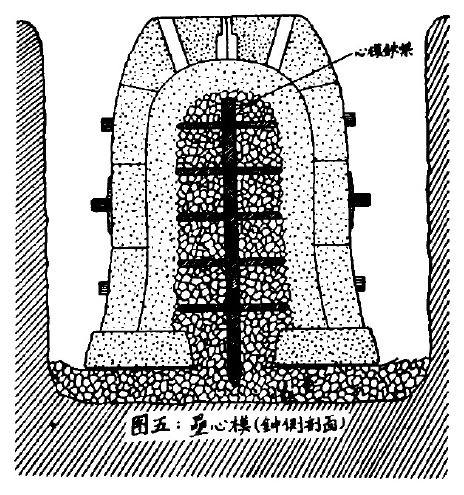
图五:垒心模(钟侧剖面)
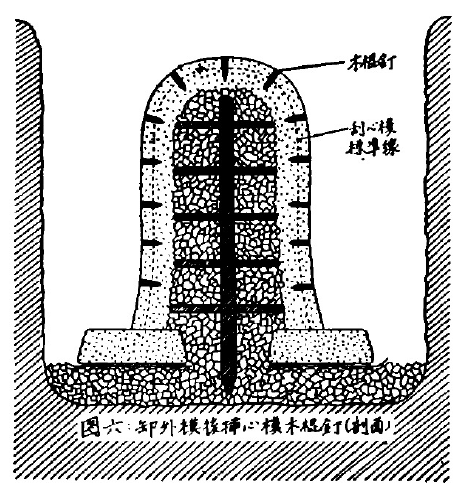
图六:卸外模囗囗心模木棍钉(剖面)
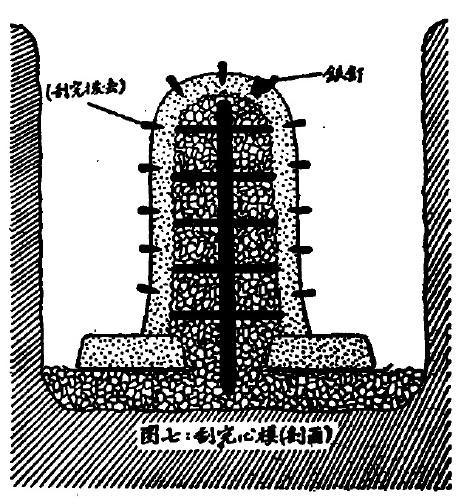
图七:刮完心模(剖面)
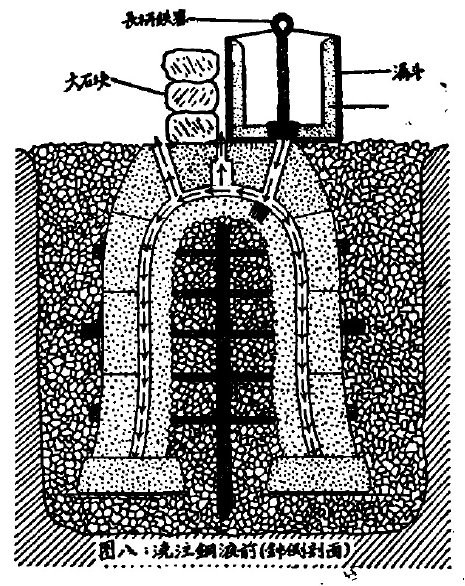
图八:浇注铜液前(钟侧剖面)
分型铸造在20世纪50年代的中国仍在使用,温廷宽在一篇有趣的论文(1958)中记录了它。右侧是该文的插图,展示了大型铜钟铸型制作的各个阶段。
关于中国大型铸铁件的更多信息见 Wagner 2000(中译本 Wagner 2007)。关于中国古代青铜分型铸造的大量研究,尤其见谭德睿 1999。刘煜(2009)给出了全面的文献综述。
芯撑
取自 THORS eLearning Solutions. 此版本配有英文字幕。
在分型铸造以及其他一些铸型中,通常需要用一块金属来稳定泥芯,铸造工称之为“芯撑”。右侧的短视频展示了基本原理。芯撑由与铸件相同的金属制成。它在浇注金属液时固定泥芯,并成为成品铸件的一部分。
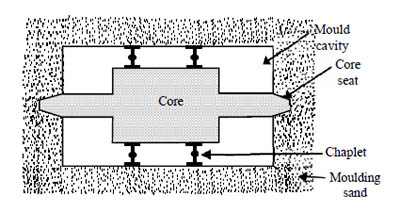
取自 Mechtech 网站。
在现代工业实践中,芯撑通常是一个小的铆钉状物体,如影片或此图所示。在较早的时代,芯撑只是一块与所需铸件厚度相同的金属片。
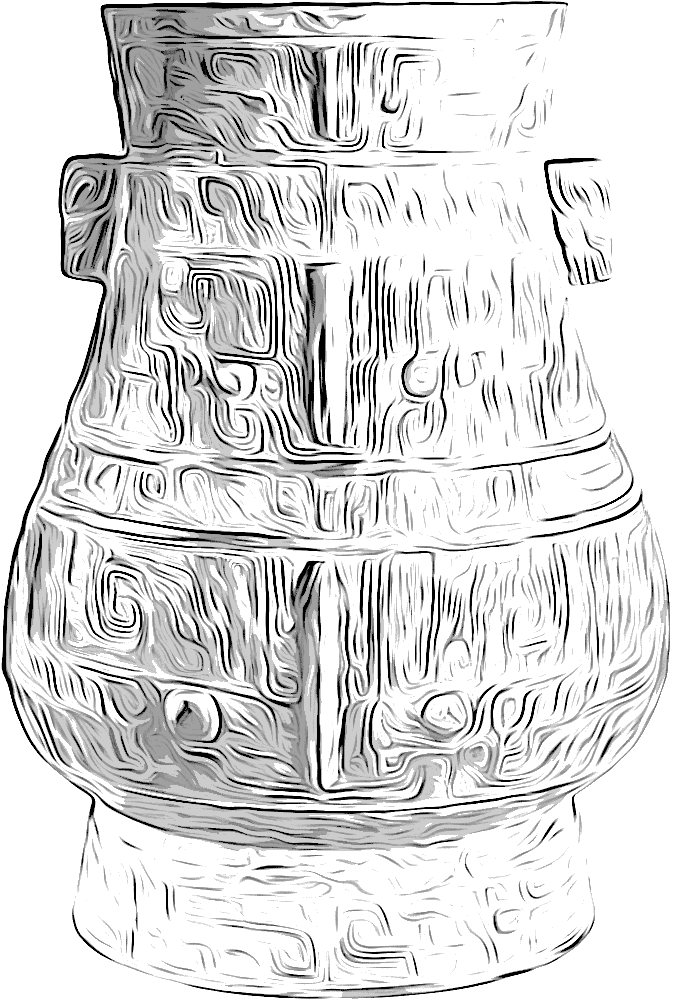
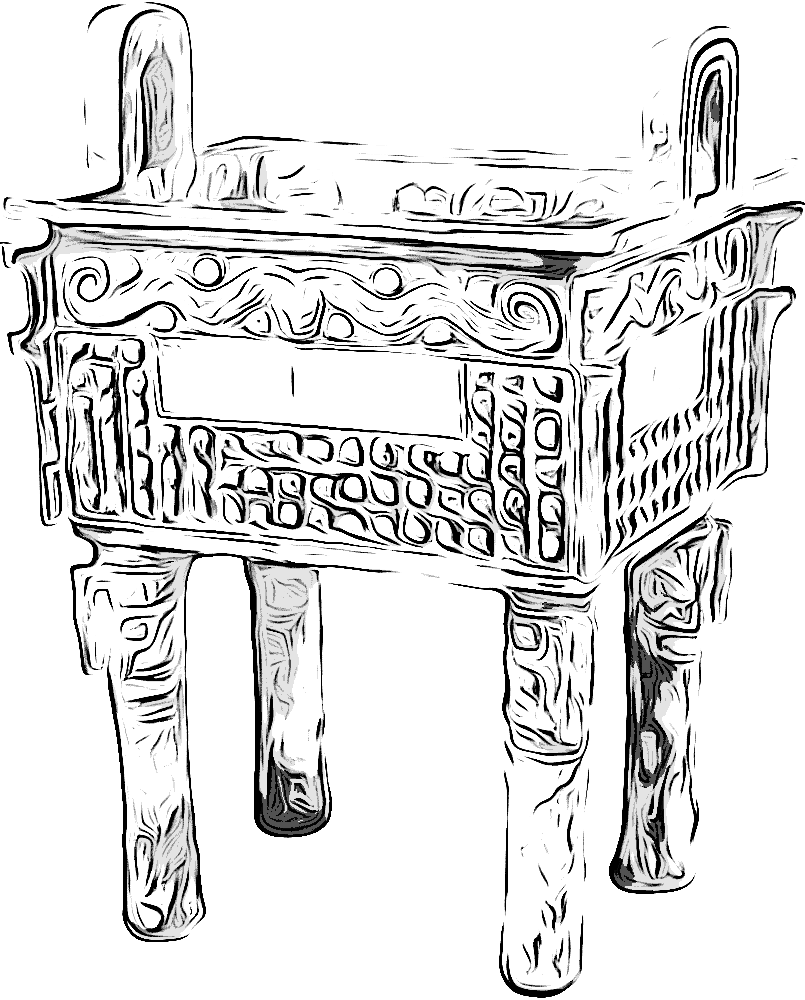
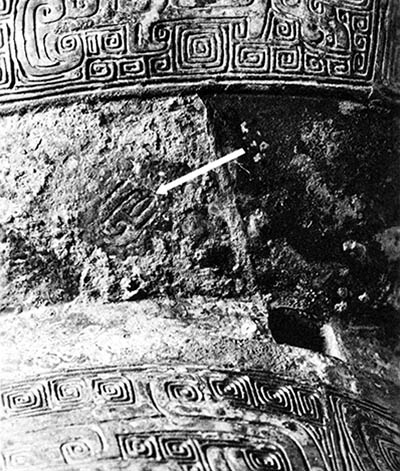
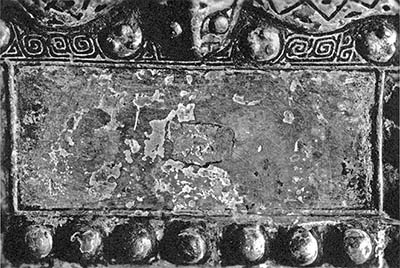
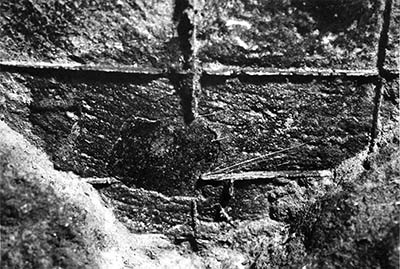
下方的照片显示了美国华盛顿特区弗利尔美术馆(FGA)收藏的四件中国古代青铜器铸造中使用的芯撑痕迹(Pope et al. 1967–69, 1. 47, 191, 359, 603; 2: 101, 103, 151, 104)。其中一些芯撑似乎是早期器物的碎片。
 |
 |
 |
 |
|---|---|---|---|
| 壶,商代,FGA 48.1。 | 方鼎,西周早期,FGA 50.7。 | 簋,西周早期,FGA 11.38。 | 奁,汉代,FGA 51.2。 |
 |
 |
 |
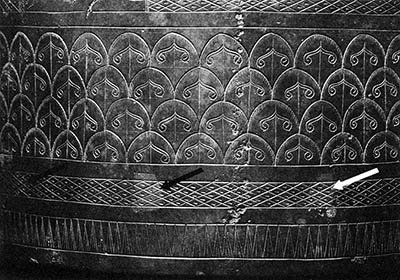 |
| 带有雷纹印痕的芯撑,位于壶腹下对称放置的两个之一。显然是早期器物的碎片。 | 芯撑,位于方鼎四边中心的四个之一。 | 簋底部的芯撑,扰乱了铸纹。 | 合金成分略有不同的芯撑,其锈色与奁的其他部分不同。 |
吴坤仪等(1984)注意到沧州铁狮铸造中使用了芯撑,但总体而言,中国考古冶金学家似乎对铸造青铜和铁器中的芯撑关注不多。我在中国博物馆的几件铁锅上观察到芯撑的痕迹——对这些的研究将为古代铸铁技术提供重要的新见解。
砂型
砂型铸造在世界上许多地方很早就已使用。当需要生产大量相同铸件时——在前近代的中国,数百万枚青铜、黄铜和铁钱——砂型非常常用。右侧的短视频展示了基本原理:砂与少量粘土(或其他粘结剂)混合,填入称为砂箱的盒子中,将模型压入其中。这分两部分完成,称为上型和下型。砂子在低温下干燥,取出模型,将两部分合在一起,中间可能有泥芯。金属液通过浇口浇入由此形成的铸型中,浇口是模型的一部分。铸件从铸型中取出后,砂子可以回收利用。
与砂混合的最常见粘结剂是粘土。有些地方曾使用马粪或牛粪,但当热铁水接触时会释放有毒气体,因此现在不再使用。现代工业不仅使用粘土,还经常使用一些更专业的粘结剂。
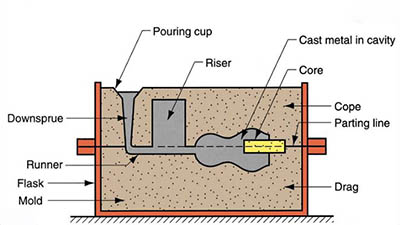
下图显示了铸型各部分的常见英文术语。其中一些术语非常奇特,因为它们与英文单词的通常含义无关:cope(上型),drag(下型),flask(砂箱)。
在完全现代化的铸造厂中,整个砂型铸造操作是自动化的(例如中铸机械),可看的内容不多。以下影片展示了近代早期和老式铸造厂中的砂型铸造。
|
|
|
||
| 在英国铸造厂铸造复杂管件,1940年代? | 在印度为纽约市铸造井盖,2014年 | 在丹麦老式铸造厂铸造机器部件,1983年 | 在德国哥廷根铸造厂由 Matthias Burger 铸造铁轮,2000年代? |
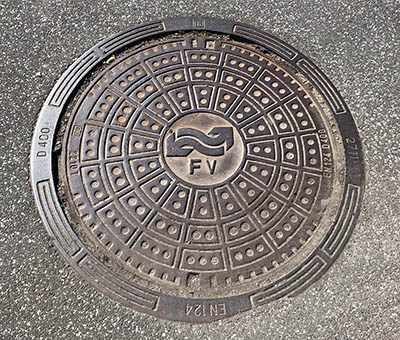
检查铸件的缺陷可以告诉我们一些关于所用铸造工艺的信息。在这件丹麦井盖的铸造中,我们可以看到砂子没有完全定形。模型可能也已旧损。
分型铸造与砂型铸造的结合——阿富汗的塔吉克人
塔吉克人是塔吉克斯坦和中国塔什库尔干塔吉克自治县的多数民族,在阿富汗是少数民族。这部无声影片展示了阿富汗一家传统铸铁厂的铁犁铧和容器铸造,由两位塔吉克兄弟经营。
令人惊讶的是,其方法与传统的中国分型铸造完全相同,但使用砂而不是粘土制作铸型。这显然是两种中国传统技术的结合,无疑是从中国传入的。我们很可能在这里看到了中国过去某个时期某些铁器是如何铸造的。(何时?宋?明?我甚至无法猜测。)
影片中发生情况的详细说明(附插图)见此处。
0:08:22
影片开头展示型砂的准备。用大而浅的木碗从附近河中取来粘质石英砂。将新砂与大量旧型砂干混,然后过筛,使粉尘状部分(会使铸型透气性变差)被吹走。将这样得到的砂与水混合,即可用于制模(见图13)。
1:40:17
然后制作炊锅的泥芯(铸型中形成铸件内腔的部分)。与准备工作一样,这也由铸造工及其兄弟完成。他们使用一块自行设计和铸造的铸铁圆盘,类似陶轮,在滚珠轴承上平稳转动。在圆盘上用干粘土(混有谷壳)制作一个厚模盘。这是铸型的底座(参见图14)。助手持续转动轮盘时,制模工在底座上放一圈砂。为节省型砂,他在中间放旧砂,然后用型砂覆盖。他将表面弄粗糙,继续堆筑铸型,然后压实以赋予最终形状:他用刮刀(一种无柄刀,见图15)刮削旋转的型体,通过平放刮刀并滴上涂料(细炭粉、细粒砂和水的混合物;其制备过程稍后在影片中展示)来抹平表面,使铸型获得非常光滑的表面。如此制成的泥芯放在阳光下晒干(见图16)。
6:15:06
接下来制作犁铧(更准确地说是犁铲)的铸型(见图16)。与炊锅泥芯的制作不同,这里使用木制模型(见图17a)。首先在模盘上铺一层15厘米厚的型砂。这次将砂铺好,使模型半嵌入其中。这样就得到两半铸型的下半部。在此分型面上撒上干细石英砂,以防止其与随后形成的上半部粘在一起。模型背面凸出的砂被切掉,与模型表面齐平,以便模型能从闭合的铸型中取出。在上半部两侧各挖一个凹槽,以便稍后能轻松抬起上半部。然后将此铸型也放在阳光下晒干。
9:45:17
然后制作花瓶的泥芯,其制作方法与炊锅泥芯相同。
12:41:06
几天后,炊锅铸型的泥芯已干透变硬。它仍在模盘上。现在在模盘上在泥芯上方制作外部铸型。在上面铺一层约5厘米厚的型砂并压实(见图12)。
14:01:00
经过短暂干燥后,用三刀从上到下将此外部铸型切成三等份。这些切割完全凭感觉进行:一直切到感觉到干燥坚固的泥芯的阻力为止。
14:46:16
在底部切出小三角形切口。稍后抬起外壳片时,这些切口形成手柄。它们之间的相对位置用简单标记标出,在顶部切出漏斗状的浇口。然后将铸型再次移去干燥(见图18)。
15:17:21
制模工随后以类似方式制作花瓶的外部铸型。
17:06:15
现在展示涂料的制作。在浅碗中,将炭粉、细石英砂和水混合成稀糊状。通过细筛过滤到另一个碗中,以去除粗颗粒。(涂料的制作本应在影片中更早展示。)
17:51:12
影片接下来展示仍在模盘上的炊锅铸型的最后工作。取下三个外壳件,从泥芯上去除一层相当于所铸炊锅所需壁厚的材料。为此,用刮刀尖在旋转的铸型上从上到下旋出一螺旋槽。这保证了所铸炊锅壁厚均匀。然后将砂刮至槽底,并抹平表面。
20:04:06
为检查壁厚是否各处均匀,装上一个外壳件。用风箱吹净各部件,用毛皮擦拭,滴上涂料。现在用刮刀尖在泥芯光滑表面刻出环形槽;这些槽稍后在烹饪中用作测量标记。
23:46:10
然后将犁铧的两半外部铸型的泥芯与外部铸型的侧端件一体制作(见图17b)。通过侧面将型砂填入铸型。
24:50:10
泥芯干后从铸型中取出。用刮刀刮去一层相当于犁铧壁厚的材料(见图19),然后用涂料抹平。在外部铸型的内表面也用刮刀和涂料抹平之前,用刮刀将犁铧铸型分为上下两半。然后将两半外模合在一起。在外模侧面顶部切出一块,形成浇口。铸型至此即可浇铸(见图17b)。
26:46:23
铸型已备好;现在准备浇铸。首先将风箱的木制风口用湿粘土包裹,以在插入冲天炉时保护其免受高温。浇包也做同样处理。影片这部分可清楚看到风箱;后来风箱很少清晰入画:它是一个山羊皮囊,顶部用两根木棍封口,底部有一只开口的腿根,装有木制风口。
在某些镜头中还可从不同侧面看到冲天炉。实际上有两座彼此成直角建造的炉子:其中一座较老,出铁前炉内有炉渣,最近破裂,因此已停用(据铸造工说可以修复)。炉子后面有一道250厘米高的粘土墙,与炉子材质相同。这是一道隔热屏,后面有一名助手操作两个并排的风箱。每座炉子大致为立方体,每边约110厘米,直壁,角略圆。正面出铁口高出地面约40厘米;炉壁向上收窄;炉口留有约40厘米直径的开口(见图20)。
27:25:09
[即将装入炉中的生铁和废铁料。]
27:50:02
其他一些镜头展示了冲天炉的装炉。首先,用鼓风机将余烬和木炭(从铸造工家中带来)点燃,鼓风机通过下方的出铁口插入炉内。此孔现在用粘土堵住,压入一块陶片,并用一根木棍作为支撑抵住它。
29:20:04
现在开始实际装炉:木炭和炉料从上方交替装入,同时助手开始操作风箱。炉料由大致等比例的生铁和废铁组成,购自Ariana。用简单的杆秤称量铸铁和碎石灰石,按2:1的比例装入炉中,石灰石可能用作助熔剂。装满的炉子需燃烧数小时才能出铁——在我们的情况中约5小时。
31:00:07
当铁在炉中熔化并积聚在底部时,在炉前地面挖一条环形地沟(底部垫以粘土,再覆以型砂),将铸型放入其中,用砂覆盖至浇口(参见图21)。
32:06:18
然后用铁棍打开出铁口,用浇包接取铁水。浇包满后,助手用手用一块粘土堵住出铁口。铁水迅速浇入埋在地沟中的铸型,溢出的铁在仍软时用铲子在浇口处铲断。
34:24:22
铸件凝固冷却后,用轻锤敲除浇铸飞边和型砂。
35:27:15
[继续浇铸。]
影片未展示首次出铁后多次重新装炉,以及浇铸过程反复进行直到铁水用尽(且几乎所有干铸型都已使用),这直到傍晚才结束。浇铸日从早上开始,首次出铁在中午,工作到傍晚结束——对参与者来说是非常辛苦的一天,尤其是对操作风箱的助手。
影片制作
影片于1963年8月8日至10日在Zardéu的Pegug下辖的Qurxu拍摄。8月8日和9日开始制模。对于8月10日浇铸的工件,制模约需一周(在镜头前制作的铸型当然尚未干燥,因此无法在镜头前浇铸)。铸造工在春季到秋季的工作节奏大致是制模约一周,然后浇铸一天。遗憾的是未询问这一天是否必须是每周的同一天。
该铸造厂由兄弟两人经营,他们从父亲那里继承了手艺和工坊。所用木炭来自邻村(还有一部关于烧炭的影片)。生铁来自Faiabad附近的Ariana矿(通常该铸造厂使用Gurm附近矿山的铁)。影片记录了整个过程,但未包含重复操作。
F. Kussmaul & F. Schäfer,Tadzhik moulding and casting of iron in Badakshan, Afghanistan,1963年。
见 Kussmaul & Schäfer 1973。
失蜡法
中国的失蜡法铸造
关于失蜡法在中国历史上的争议颇多。在古代西方,大多数复杂铸件都是用失蜡法制作的,20世纪初艺术史家对中国青铜器的研究得出结论,所有早期青铜器都是用这种技术制作的。这一信念背后的推理是铸件太复杂,无法用任何其他方法制作。经过实践者——瑞典铸造工Orvar Karlbeck(1935)的调查,变得清楚的是,没有任何证据表明当时已知的任何中国古代青铜器是失蜡法铸造的;它们都是用分型铸造技术制作的。此后许多年,几乎普遍认为失蜡法在中国古代是未知的。这一观点所依据的器物几乎全部来自中国北方。然而,随着1970年代中国南方考古学的成熟,一些青铜器被发现似乎过于复杂而无法用分型铸造制作,考古冶金学家的调查得出结论,这些是用失蜡法铸造的(例如华觉明、贾云福 1983)。随后对中国南方该技术的起源以及可能来自西方的可能性进行了大量讨论(例如华觉明 1985;Barnard 1996)。
周卫荣等(2009: 73–78)报告了对这些南方青铜器的重新调查,并得出结论没有一件是用失蜡法铸造的。它们由许多单独铸造的部件钎焊在一起组成。他们的文章包括显示铸造接缝、浇口和钎焊痕迹的青铜器细节照片。作者得出结论,失蜡法“可能是在南北朝至隋唐时期(公元4–9世纪)传入中国,用于铸造西式佛像小像”。
但Christopher J. Davey(2009: 151–152)的一篇文章引起了不小的轰动,因为他声称该技术在中国可以一直追溯到著名的三星堆青铜器,通常可早至公元前1300年。他认为他所调查的那件(在北京国家博物馆)实际上是用失蜡法铸造的。他的文章包括细节照片,其中显示青铜器上的线条似乎代表蜡模上的“假切割”。Davey得出结论,该技术通过印度和“西南丝绸之路”从西方传入四川。然而,成都的同事告诉我,北京的那件实际上是三星堆博物馆原件的复制品。复制品当然是用失蜡法制作的。
在失蜡法中,用蜡制作待铸器物的模型,在其周围形成陶瓷铸型,加热铸型,蜡熔化流出。将金属液浇入蜡留下的空间中。这是基本原理,但在实践中有许多复杂之处和改进。
失蜡法在艺术铸造中大量使用,在现代工业中当铸件必须符合严格要求时也使用。然而,据我所知,它从未用于铁铸件,无论是在东方还是西方,古代还是现代。因此在此不必多说。Davey(2009)对该技术及其历史给出了清晰准确的描述。温廷宽(1958b)描述了1950年代中国传统工艺的实践。网络上也有许多描述:一个好的例子是意大利艺术铸造工Vittorio Tessaro的网站。另一个在百度上。
两个术语注释
今天,失蜡法中很少使用蜡作为模型材料。有各种商业替代品可用,该技术在现代工业中的术语是熔模铸造。
一些英文作者坚持称该技术为cire perdu,这是法语的“失蜡”。
范陶瓷
本节大部分取自 Wagner 2008: 150–154。
中国冶金学家从最早的时代起就是技艺精湛的陶工,大多数古代铸型都是用粘土制作的:砂型铸造是较晚的发展。
大多数早期中国青铜铸造的铸型都是用分型铸造技术制作的。分型铸造在早期铁器铸造中无疑有时也被使用,但目前似乎没有证据表明它早于——也许——唐代。分型铸造在制作复杂的单件铸件时最有用,而对于大规模生产则开发了其他方法。可能这些方法是由青铜铸币的铸造工首创的,他们需要生产数百万枚相同的小型铸件。
简单陶瓷范
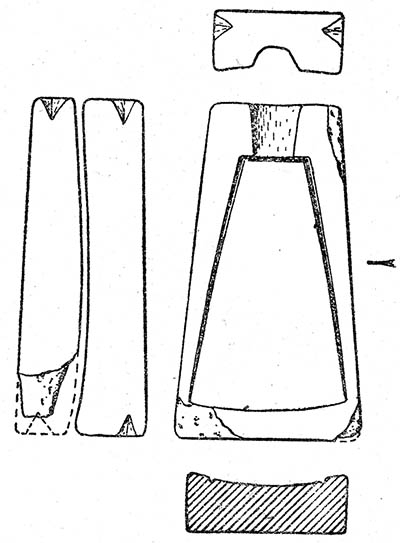
铁锄(?)的两合陶瓷范。河南登封阳城战国铁厂遗址出土,转载自 Anon.(1977b, 第62页,图22,器物编号 采集: 2)。
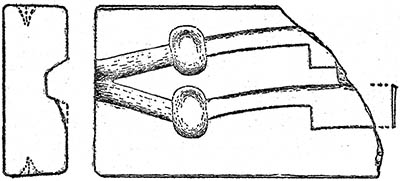
两件环首刀的陶瓷范。河南登封阳城战国铁厂遗址出土,转载自 Anon.(1977b, 第64页,图39,器物编号 采: 6)。
右侧展示了两个简单铁器铸型的例子。
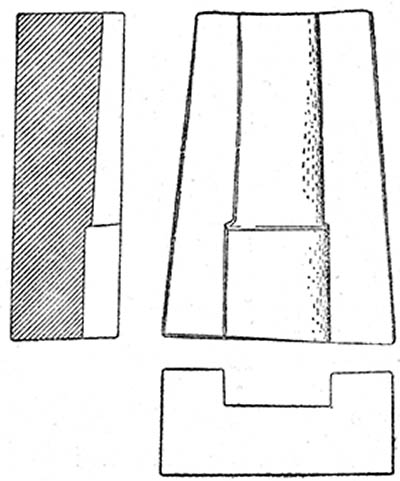
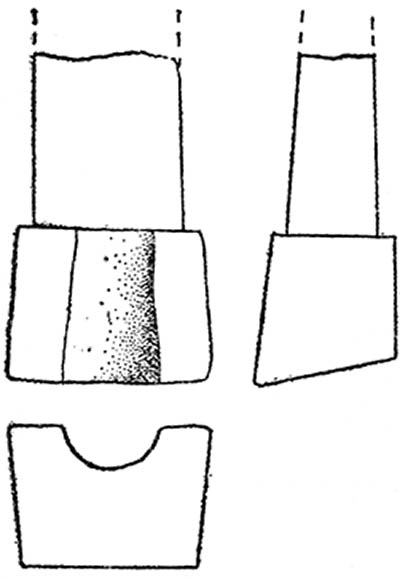
一个更复杂的带泥芯的例子如下:
 |
 |
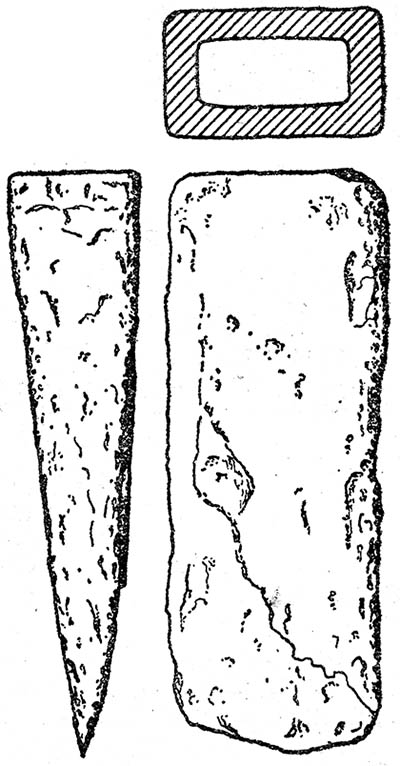 |
| a. 镢头陶瓷范(器物编号 采: 22)。 | b. 镢头陶瓷泥芯(器物编号 告东 T1: 38)。 | c. 铁镢头(器物编号 采: 32)。 |
河南登封阳城战国铁厂遗址出土器物,转载自 Anon.(1977b, 第63、59页,图25、15、26)。
将两个像a那样的范片合在一起,将泥芯b插入顶部,铁水浇入泥芯中的空腔形成的浇口,即得到像c那样的镢头。
西汉铸钱遗址中的模盒
郑家相(1959);韩士元(1965,尤其第247页,图9–10);李恭笃(1977,第37页,图4–5);蔡永华(1978,第122–3、125、126页,图1.3.4、3.5、3.7、4);唐石父(1981);汤文兴(1983,第75页,图1);阿祥(1986,第67页,图1);钱剑夫(1986,图版,图55–7);刘东亚(1985,图3–4、8);Anon.(1977c,图2);蔡全法、马俊才(1995,第49–53页,编号5–20);余本爱(1987);李盛蕴、云学文(1987);郑瑞峰(1987);张秀夫(1987);张海云(1987);蒋若是(1997)。
如上所示的范片可能以与制作花纹砖相同的方式制作:将湿粘土压入“模盒”中,然后小心取出、干燥和烘烤。这在下文进一步说明。组装好的铸型然后以某种方式夹紧,涂抹掺草粘土或泥浆,干燥后浇铸(李京华 1985b: 51)。尚不清楚范片是否可以多次使用;很可能可以。战国铁厂遗址尚未发现模盒,但西汉铸钱遗址中已知有用于制作青铜铸造范片的木、石、青铜、铁或铅制模盒。试图整理这一术语混乱的工作包括汤文兴 1983;阿祥 1986;钱桌 1993;刘春声 1993。在中国考古文献中,这些通常称为“母范”(有时“范母”,或简称“范”),但这一术语并未完全统一。例如,程学华(1959)称铸型为“母范”,称模盒为“祖范”。
叠铸陶瓷范
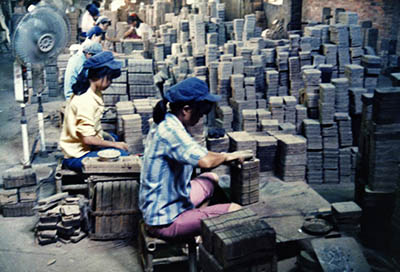
1987年佛山的叠铸
我于1987年参观了广东省佛山市铸造工业公司,那里使用的叠铸工艺与汉代温县使用的工艺非常相似。
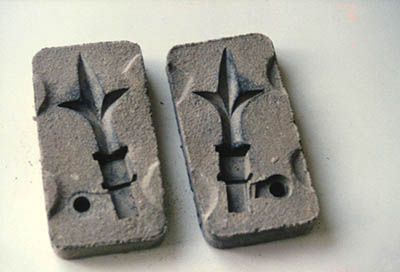
典型的叠铸用两合陶瓷范
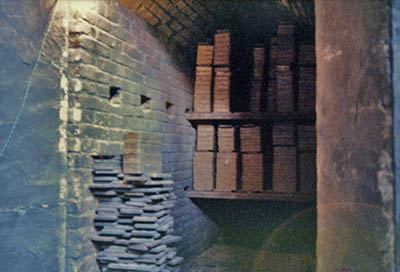
范在烘炉中干燥。
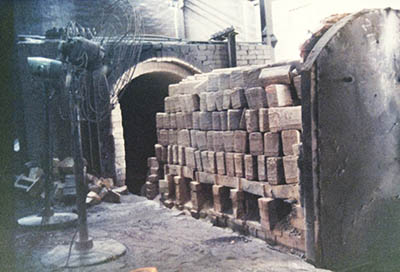
将范叠放,用铁箍扎紧,用粘土封缝,在窑中烘烤。
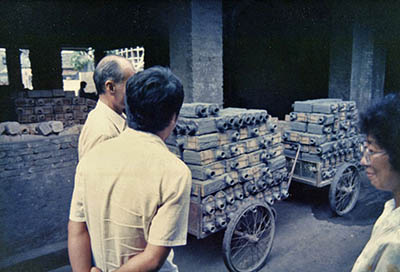
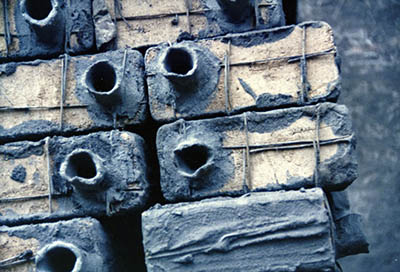
准备浇铸的叠范。
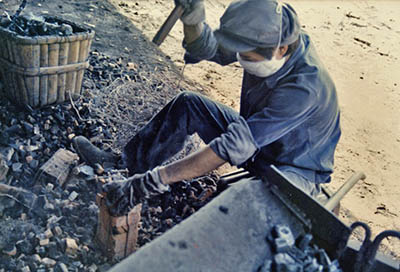
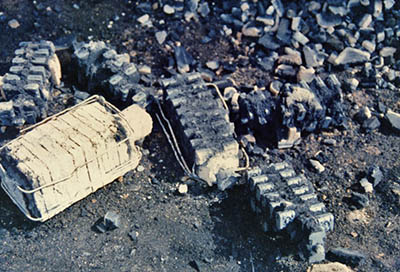
浇铸后,打破范,取出铁器产品。
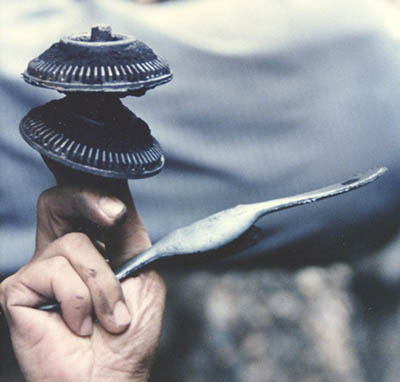
典型产品。
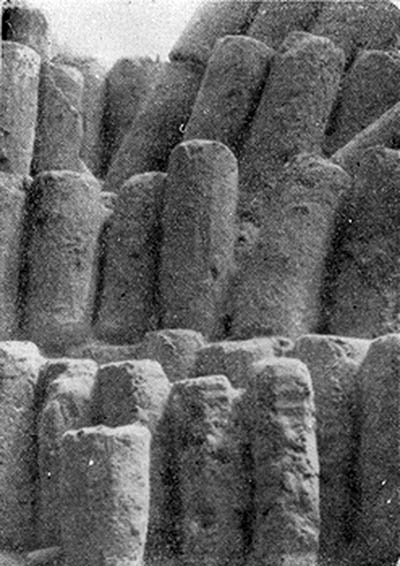
另一种可能起源于铸币工的技术是叠铸,将大量相同的铸型排列在一起,共用浇口,因此一次浇注可生产非常大量的铸件,节省时间、劳动力、金属、燃料和耐火材料。一个例子来自河南温县的一次重要发掘:
 |
a |
b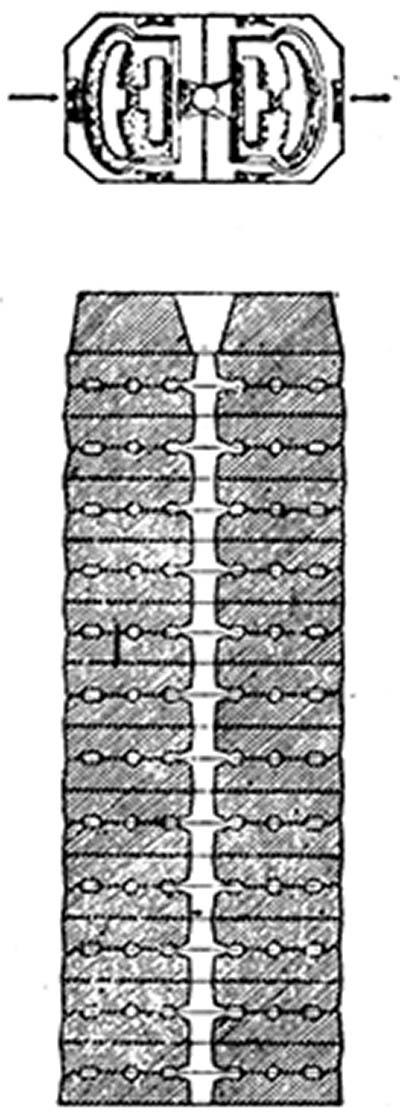 |
c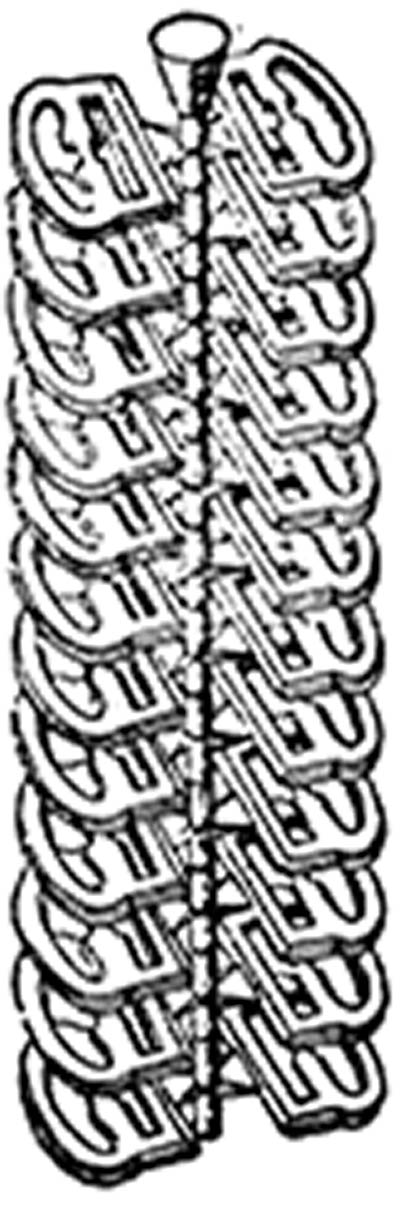 |
d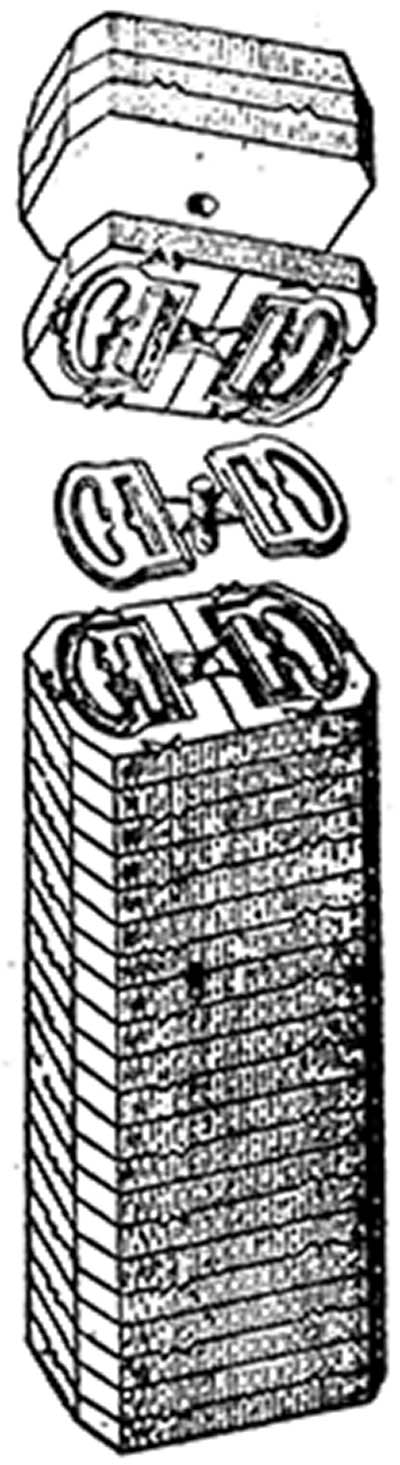 |
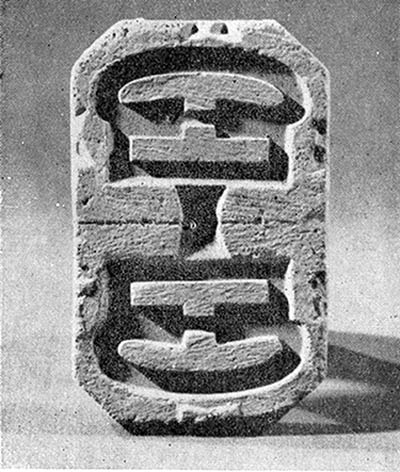 |
| 河南温县汉代铸铁遗址窑中正在发掘的叠范,转载自 Anon.(1978a,图版9,左下)。 | 铸造铁带扣的叠范示意图,转载自 Anon.(1978a,第11页,图15)。a. 准备浇铸的铸型,外层涂抹掺草粘土。b. 铸型纵剖面。c. 铸件。d. 铸型中铸件的分解图。 | 叠范单个范片的照片,转载自 Anon.(1978a,图版6,左下)。 | |||
在一处汉代铸造遗址发掘了一座大窑,发现其中装载着约500个叠范,已完全烘烤,准备浇铸。大量发现意味着可以使用其中一些进行直接实验性铸造,结果之一如c所示。下方是叠范中单个铸型制作过程的复原。
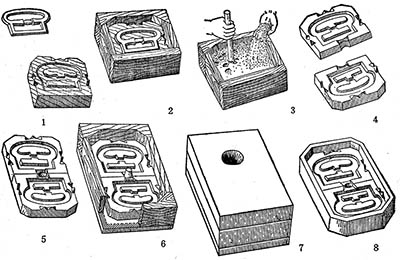
如上所示的范片模盒制作过程复原,转载自 Anon.(1978a,第20页,图23)。1. 带扣模型和带有放置模型凹槽的木板。2. 在木板周围建造的盒子。3. 将粘土压入盒中。4–5. 如此制作的两个陶瓷范。6. 围绕这两个陶瓷范建造的盒子,添加浇道模型。7. 用于铸造金属模盒的完整铸型。8. 铸造的金属模盒。
铸型设计
现代铸型设计:Ruddle 1956;Flemings 1974;Webster 1980。
手工铸型设计:例如 Palmer(1912);Laing & Rolfe(1960);或许多其他铸造实践手册。
华觉明的计算:Hua Jue Ming(1983a);华觉明(1983b);Anon.(1978a,第27–34页)。
铸型设计是一门非常复杂的学问。今天,考虑到表面张力、粘度、流速、热传导、冷却速率和收缩等定量变量,可以进行大量计算,但浇口、流道、冒口、排气孔、撇渣器等的设置直到最近仍依赖于工匠的经验和判断。在很大程度上仍然如此。在这些叠范的情况下,华觉明博士应用了现代计算,并表明只要假设铸型预热至约600°C进行浇铸,流道的布置接近最优。
铁范
另一种大规模生产铸件的方法可见于使用铸铁永久范铸造铁器。这里展示的铁范来自1953年发掘的河北兴隆县战国铁厂遗址。它们是1950年代中国铁器考古的众多惊喜之一。此后,在战国、汉代和六朝时期的众多铁厂遗址都发现了铁范。
a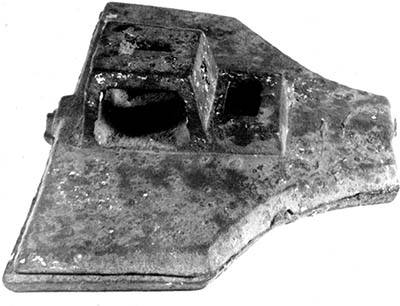 |
b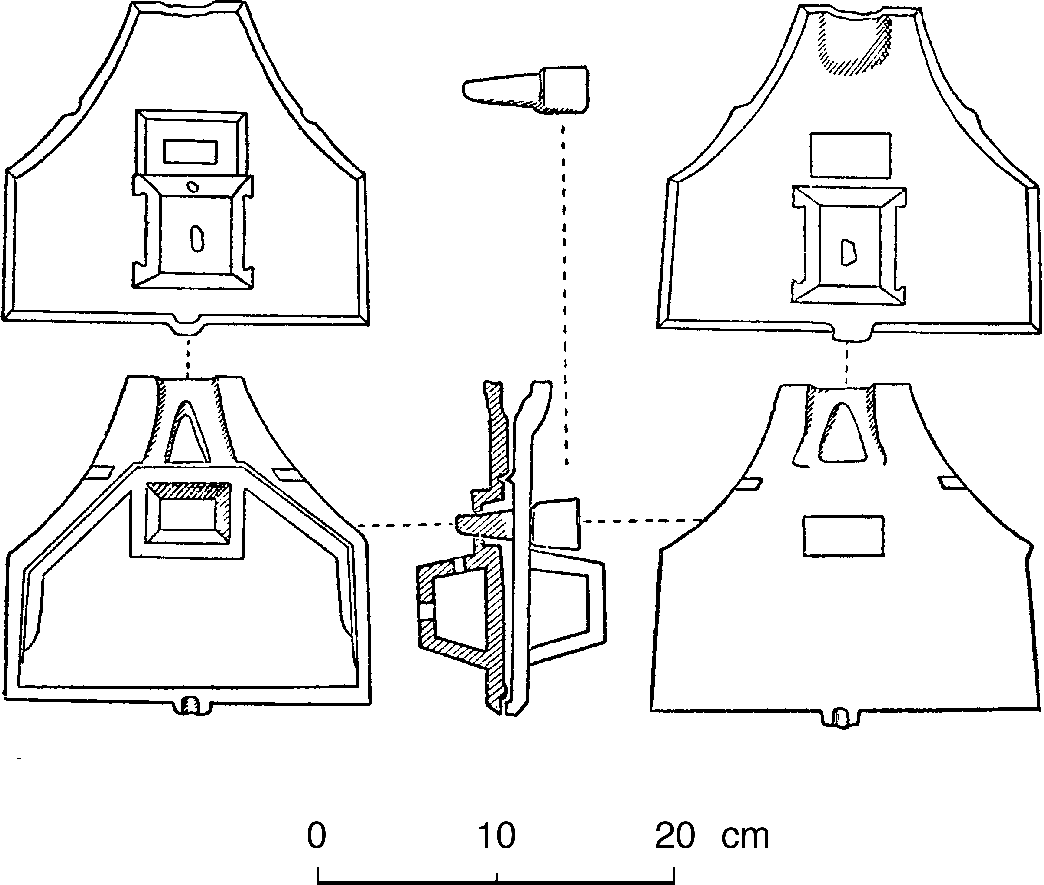 |
c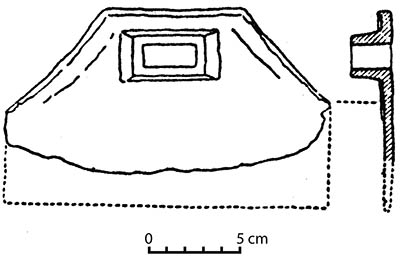 |
铸造六角铁锄的三合铁范,河北兴隆县战国铁厂遗址。a. 组装好的铁范照片。b. 铁范各部分示意图。c. 同遗址出土的六角锄头示意图。示意图转载自郑绍宗(1956,第31、35页,图2、9);照片由中国文化部通过路易·艾黎提供给李约瑟。
a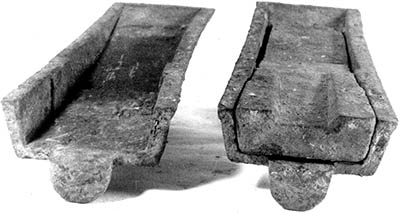 |
b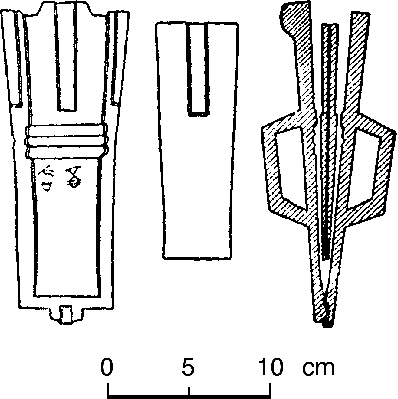 |
c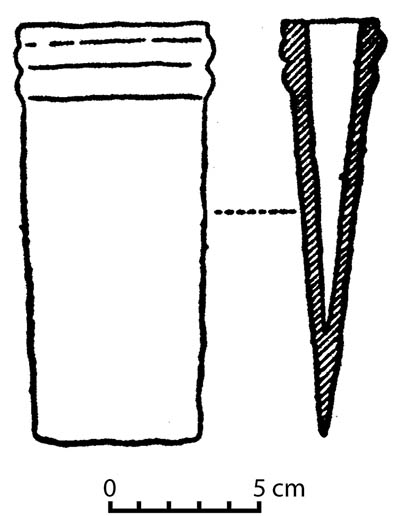 |
铸造铁斧的三合铁范,河北兴隆县战国铁厂遗址。a. 组装好的铁范照片。b. 铁范各部分示意图。c. 同遗址出土的斧头示意图。示意图转载自郑绍宗(1956,第33、35页,图5、9);照片由中国文化部通过路易·艾黎提供给李约瑟。
曾有一段短暂的怀疑期,不确定这些铁范是否真的用于铸造铁,还是必定用于青铜,但这个问题很快被冶金工作者澄清了。金属范在铸造金属中经常使用。大量用于青铜的青铜范在西方古代已知,而在中国青铜和铁范都常用于铸造青铜钱币。
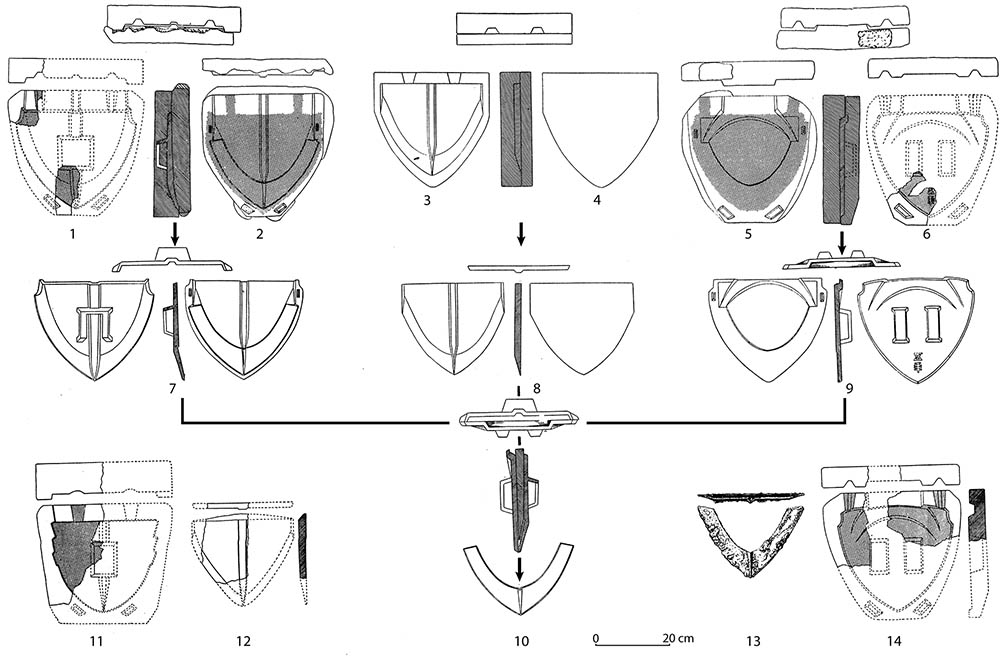
利用河南南阳瓦房庄铁厂遗址出土器物制作的V形犁铧套铁范部件铸造全过程示意图,转载自李京华(1965,折叠图6;亦见1991a,第34页,图29)。阴影区域为陶瓷范的工作面,由耐火面层或铸造痕迹指示。编号1、2、5、6、11–14基于实际器物。编号10和13显示最终铸件。
1–2. 铁范上部(7号)的陶瓷范两部分(分别器物编号 T49:2, T49:1;参见11号)。
3–4. 铁范泥芯(8号)的陶瓷范两部分(石膏复原)。
5–6. 铁范下部(9号)的陶瓷范两部分(分别器物编号 T49:3, T49:4;参见14号)。
7. 铁范上部(石膏复原)。
8. 铁范泥芯,外侧和内侧(石膏复原,参见12号)。
9. 铁范下部(石膏复原)。
10. V形犁铧套(石膏复原,参见13号)。
11. 铁范上部的陶瓷范部分(器物编号 T10:10;参见1号)。
12. 铁范泥芯(器物编号 T39:9;参见8号)。
13. V形犁铧套(地表采集,编号4:1;参见10号)。
14. 铁范下部的陶瓷范部分(器物编号 T49:5;参见6号)。
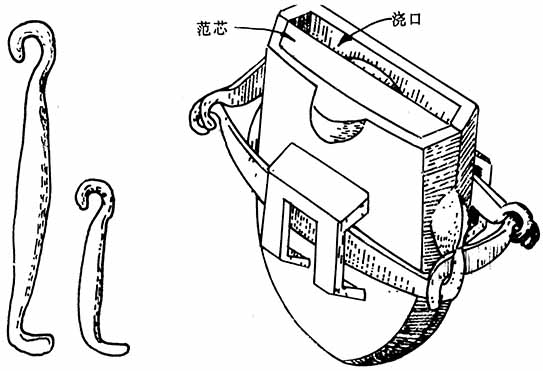
铁范浇铸时的装配(上图中7–9号),转载自李京华(1994a,第116页,图58)。
石范
在中国文化区周边的许多商周遗址中发现了用于铸造青铜的石范。奇怪的是,中原地区本身却没有发现(Wagner 1993: 20)。
一些作者认为不可能在石范中铸造青铜(例如 Smith & Watson 1979: 105, 218;Higham 1989: 149),这导致了 对这些器物用途的大量猜测;但R. F. Tylecote(1973)通过实验表明这种说法完全不正确。用青铜工具雕刻范并不困 难,经过反复试验解决了某些问题后,“与砂型铸造相比,(在石范中)铸造[青铜]确实是一种乐趣”。
犁铧石范,云南曲靖珠街公社(王大道 1983: 1022,图4)。
王大道(1983)描述了云南部分地区仍在使用的传统石范铸造青铜和铁的方法。
这是一段云南会泽以同样方式在石范中铸造犁铧的视频,摘自杨瑞栋慷慨提供的一段较长影片:
参考文献
Andersen, Poul. 2001. The demon chained under Turtle Mountain: The history and mythology of the Chinese river spirit Wuzhiqi. Berlin: G+H Verlag.
Anon. 1977b. 河南登封阳城遗址的调查与铸铁遗址的试掘. 文物 1977.12: 52–65. 中国历史博物馆考古调查组、河南省博物馆登封工作站、河南省登封县文物保管所.
———. 1977c. 四川西昌发现货泉钱范和铜锭. 考古 1977.4: 284–285.
———. 1978a. 汉代叠铸 温县烘范窑的发掘和研究. 北京: 文物出版社. 河南省博物馆、《中国冶金史》编写组.
Barnard, Noel. 1996. 'The entry of cire-perdue investment casting, and certain other metallurgical techniques (mainly metalworking) into south China and their progress northwards'. In Ancient Chinese and Southeast Asian bronze age cultures, edited by F. D. Bulbeck Taipei, pp. 1–94.
蔡全法、马俊才. 1995. 新郑郑韩故城出土的战国钱范、有关遗迹及反映的铸钱工艺. 中国钱币 1985.2: 48–54 + 74.
蔡永华. 1978. 解放后西安附近发现的西汉、新莽钱范. 考古 1978.2: 122–129.
程学华. 1959. 西安北郊新莽钱范窑址清理简报. 文物 1959.11: 12–13 + 图版.
Coghlan, H. H. 1952. 'Casting moulds made in metal'. Man 52: 162–4 (article no. 245).
Coghlan, H. H. (et al.). 1951. Notes on the prehistoric metallurgy of copper and bronze in the old world. Including an examination of specimens from the Pitt Rivers Museum and bronze castings in ancient moulds by E. Voce. (Pitt Rivers Museum, Occasional paper on technology 4). Oxford: Oxford University Press.
Davey, Christopher J. 2009. 'The early history of lost-wax casting'. In Metallurgy and civilisation: Eurasia and Beyond. Proceedings of the 6th International Conference on the Beginnings of the Use of Metals and Alloys (BUMA VI), edited by J. Mei and T. Rehren. London: Archetype Publications.
阿祥. 1986. 钱范名词浅释. 中国钱币 1986.2: 66–67 + 38.
Evans, John. 1881. The ancient bronze implements, weapons, and ornaments of Great Britain and Ireland. London: Longmans, Green, & Co. openlibrary.org/books/OL7200998M
Flemings, Merton C. 1974. 'The solidification of castings'. Scientific American 231.6: 88–95. December.
韩士元. 1965. 新莽时代的铸币工艺探讨. 考古 1965.5: 243–251.
Higham, Charles. 1989. The archaeology of mainland Southeast Asia (Cambridge world archaeology). Cambridge University Press.
Hua Jue Ming. 1983a. 'Stack moulding techniques in ancient China'. Foundry trade journal international 1983.5 (no. 20): 242–246.
华觉明. 1983b. 'The mass production of iron castings in ancient China'. Scientific American 248.1: 106–114.
华觉明. 1985. 失蜡法的起源和发展. 科技史文集 13: 63–81.
华觉明、贾云福. 1983. 曾侯乙尊、盘和失蜡法的起源. 自然科学史研究 2.4: 352–359.
蒋若是. 1997. 秦汉钱币研究(中国钱币丛书甲种本之一). 北京: 中华书局.
Karlbeck, Orvar. 1935. 'Anyang Moulds'. Museum of Far Eastern Antiquities (Stockholm), Bulletin 7: 39–60.
Laing, J., and R. T. Rolfe. 1960. A manual of foundry practice for cast iron. 3rd edn. London: Chapman. Orig. 1934. archive.org/details/manualoffoundryp00lain/mode/2up
李恭笃. 1977. 辽宁宁城县黑城古城王莽钱范作坊遗址的发现. 文物 1977.12: 34–43. 昭乌达盟文物工作站、宁城县文化馆.
李京华. 1965. 从南阳宛城遗址出土汉代犁铧模和铸范看犁铧的铸造工艺过程. 文物 1965.7: 1–11 + 折叠图.
——— 1991a. 南阳北关瓦房庄汉代冶铁遗址发掘报告. 华夏考古 1991.1: 1–110. 河南省文物研究所.
——— 1994a. 中原古代冶金技术研究. 郑州: 中州古籍出版社.
李盛蕴、云学文. 1987. 介绍几种王莽钱范. 中国钱币 1987.4: 46–8 + 图版.
刘春声. 1993. 新莽契刀、错刀、大泉祖范述略. 中国钱币 1993.2: 52–54.
刘东亚. 1985. 河南征集的“五铢”及“大泉五十”钱铜范. 文物 1985.6: 95–96.
刘煜. 2009. 殷墟青铜礼器铸造工艺研究综论. 华夏考古 2009.1: 102–113.
Palmer, R. H. 1912. Foundry practice: A text book for molders, students and apprentices. New York / London: Wiley / Chapman & Hall. openlibrary.org/works/OL7720640W/Foundry_practice.
Pope, John Alexander, Rutherford John Gettens, James Cahill, and Noel Barnard. 1967. The Freer Chinese bronzes. 2 vols. (Smithsonian Institution, Freer Gallery of Art, Oriental studies 7). Washington, D.C.: Smithsonian.
钱剑夫. 1986. 秦汉货币史稿. 湖北人民出版社.
钱桌. 1993. 试谈雕母、母钱的鉴别. 中国钱币 1993.1: 76–78.
Ruddle, R. W. 1956. The running and gating of sand castings: A review of the literature. (Institute of Metals, Monograph and report series, 19). London: Institute of Metals.
Smith, R. B. & Watson, W. (eds.) 1979 Early South East Asia: Essays in archaeology, history and historical geography. New York & Kuala Lumpur: Oxford University Press.
谭德睿. 1999. 中国青铜时代陶范铸造技术研究. 考古学报 1999.2: 211–250.
唐石父. 1981. 对“母范”一辞的商榷及其他. 考古与文物 1981.3: 128.
汤文兴. 1976. 河南省温县汉代烘范窑发掘简报. 文物 1976.9: 66–75 + 图版8. 河南省博物馆、新乡地区博物馆、温县文化馆.
———. 1983. 我国古代几种货币的铸造技术. 文物 1983.2: 74–78.
Tylecote, R. F. 1973. 'Casting copper and bronze into stone moulds', Bulletin of the Historical Metallurgy Group 7.1: 1–5.
Wagner, Donald B. 1993. Iron and steel in ancient China. (Handbuch der Orientalistik, vierte Abteilung: China, no. 9). Leiden: Brill.
———. 2000. 'Chinese monumental iron castings'. Journal of East Asian archaeology 2.3/4: 199-224. donwagner.dk/monfig/WagnerJEAA2000.pdf
——— 2007. 中国古代的大型铸铁器. 文物科技研究 5: 68–82 + 彩色图版10–15. 李园译. donwagner.dk/Daxingzhutie-150dpi.pdf
———. 2008. Science and civilisation in China. Vol. 5, Part 11: Ferrous metallurgy. Cambridge: Cambridge University Press.
王大道. 1983. 曲靖珠街石范铸造的调查及云南青铜器铸造的几个问题. 考古 1983.11: 1019–1024.
Webster, P. D. 1980. Fundamentals of foundry technology. Redhill, Surrey: Portcullis Press.
温廷宽. 1958a. 几种有关金属工艺的传统技术,丙:搬砂法. 文物 1958.5: 41–45.
温廷宽. 1958b. 几种有关金属工艺的传统技术,乙:拔蜡铸铜法. 文物 1958.4: 49–52.
吴坤仪、李京华、王敏之. 1984. 沧州铁狮子的铸造工艺. 文物 1984.6: 81–85.
余本爱. 1987. 潜山县出土五铢钱铜母范. 中国钱币 1987.4: 72.
张海云. 1987. 陕西临潼油王村发现秦“半两”铜母范. 中国钱币 1987.4: 19–20 + 图版.
张秀夫. 1987. 河北平泉的汉半两铅母范. 中国钱币 1987.4: 38–40 + 图版.
郑家相. 1959. 历代铜质货币冶铸法简说. 文物 1959.4: 68–70.
郑瑞峰. 1987. 喀喇沁旗发现战国铅母范. 中国钱币 1987.4: 37 + 彩色图版.
郑绍宗. 1956. 热河兴隆发现的战国生产工具铸范. 考古通讯 1956.1: 29–35 + 图版9–10.
周卫荣、董亚巍、万全文、王昌燧. 2009. 'New research on lost-wax casting in ancient China'. In Metallurgy and civilisation: Eurasia and Beyond. Proceedings of the 6th International Conference on the Beginnings of the Use of Metals and Alloys (BUMA VI), edited by J. Mei and T. Rehren. London: Archetype Publications.