将生铁与熟铁混合炼钢的方法,中文最常用的术语是“灌钢”。英文中最常用的术语是“co-fusion”,此词由李约瑟(Joseph Needham)所创。
关于灌钢法炼钢的最早描述见于綦母怀文的传记,他活跃于公元6世纪:
文言原文:
綦母怀文,不知何许人也,以道术事齐神武。武定初,齐军战芒山,时齐军旗帜尽赤,西军尽黑,怀文曰:「赤,火色;黑。水色。水能灭火,不宜以赤对黑。土胜水,宜改为黄。」神武遂改为赭黄,所谓河阳幡者也。
怀文造宿铁刀,其法,烧生铁精以重柔铤,数宿则成刚。以柔铁为刀脊,浴以五牲之溺,淬以五牲之脂,斩甲过三十札。今襄国冶家所铸宿柔铤,是其遗法,作刀犹甚快利,但不能顿截三十札也。怀文又云:「广平郡南干子城,是干将铸剑处,其土可莹刀。」 (《北史》卷八十九)
现代汉语译文:
綦母怀文,籍贯不详,以道术侍奉齐神武帝(高欢)。武定初年,齐军在芒山作战,当时齐军旗帜全为红色,西军全为黑色。怀文说:“红色属火,黑色属水。水能灭火,不宜以红对黑。土胜水,应改为黄色。”神武帝于是改为赭黄色,就是所谓的“河阳幡”。
怀文制造“宿铁刀”,其方法是将生铁精炼后,与多层熟铁锭重叠加热,经过数夜便成为钢。以熟铁作刀脊,用五种牲畜的尿液淬火,用五种牲畜的脂肪淬硬,能斩透三十层铠甲。如今襄国的冶家所铸造的“宿柔铤”,就是其遗留的方法,制成的刀仍然非常锋利,但不能一下砍穿三十层铠甲。怀文又说:“广平郡南边的干子城,是干将铸剑的地方,那里的土可以用来磨光刀剑。”
我们通常希望了解更多关于这一来源的背景,但一如既往,似乎无法获得更多信息。最好的猜测或许是,这一描述最初来自襄国,即今河北邯郸附近的一个地方。在隋代及以前,该名称曾用作县和郡名,但之后不再使用。这是唐宋时期的重要产铁区。
沈括(1031–1095)在《梦溪笔谈》中描述了两种炼钢方法。他的记述从所谓“伪钢”的制作开始,这显然是一种类似于綦母怀文的灌钢法:
文言原文:
世间锻铁所谓钢铁者,用柔[=鍒]铁屈盘之,乃以生铁陷其间,泥封炼之,锻令相入,谓之“团钢”,亦谓之“灌钢”。此乃伪钢耳,暂假生铁以为坚,二三炼则生铁自熟,仍是柔铁。然而天下莫以为非者,盖未识真钢耳。余出使,至磁州锻坊,观炼铁,方识真钢。凡铁之有钢者,如面中有筋,濯尽柔面,则面筋乃见。炼钢亦然,但取精铁,锻之百余火,每锻称之,一锻一轻,至累锻而斤两不减,则纯钢也,虽百炼不耗矣。此乃铁之精纯者,其色清明,磨莹之,则黯黯然青且黑,与常铁迥异。亦有炼之至尽而全无钢者,皆系地之所产。(《梦溪笔谈》卷三)
现代汉语译文:
世间打铁匠所称的“钢铁”,是这样制作的:取熟铁弯曲盘绕,将生铁嵌在缝隙中,用泥封住后加热精炼,然后锻打使之相互渗入,称为“团钢”,也叫“灌钢”。这只是伪钢罢了,暂时借助生铁来增加硬度,经过两三次精炼后,生铁自然变成熟铁,仍然是熟铁。然而天下没有人认为这不对,大概是因为不识真正的钢。我出使时,到磁州的锻坊观看炼铁,才认识真正的钢。凡铁中有钢的,就像面粉中有面筋,淘洗干净软面后,面筋就显露出来。炼钢也是如此,只取精铁,锻打百余次,每锻一次称重,一次比一次轻,直到多次锻打后重量不再减少,那就是纯钢,即使百炼也不会损耗。这是铁中的精纯者,其颜色清明,磨光后呈暗青色且发黑,与普通铁迥然不同。也有炼到极致却完全没有钢的,这取决于产地的矿质。
(然后他描述了一种完全不同的制钢方法,见 Wagner 2008: 321。)
宋应星(17世纪)在其《天工开物》中描述了另一种灌钢法:
文言原文:
凡钢铁炼法,用熟铁打成薄片如指头阔,长寸半许,以铁片束包尖紧,生铁安置其上,(广南生铁名堕子,生钢者妙甚。)又用破草履盖其上,(粘带泥土者,故不速化。)泥涂其底下。洪炉鼓鞴,火力到时,生钢先化,渗淋熟铁之中,两情投合,取出加锤。再炼再锤,不一而足。俗名团钢,亦曰灌钢者是也。(《天工开物·五金·铁》)
现代汉语译文:
炼钢的方法:将熟铁打成薄片,如手指宽,长约一寸半,用铁片将尖端束紧,将生铁放在上面(广南的生铁叫“堕子”,其中生钢者尤其好)。再用破草鞋盖在上面(因草鞋粘带泥土,所以不会很快烧化),底部涂上泥。在大炉中鼓风加热,火力到时,生钢先熔化,渗淋到熟铁之中,两者交融结合,取出加以锤打。反复炼制和锤打,不止一次。俗称“团钢”,也就是“灌钢”。
沈括和宋应星使用了“炼”(或“鍊”)字,该字既有“提纯”的一般含义,在特定语境下也有多种非常专门的技术意义。因此它很好地对应了同样模糊且令人困惑的英文词“refine”,这也是标准的翻译。在此处,“炼”对应于第一段文字中的“烧”。“烧”的基本含义是“焙烧”,在此显然意指“退火”,即将金属物件长时间置于高温下。
上述每段文字都描述了将熟铁和生铁一起加热的过程。第一段所述需数天,第二段未给出所需时间。这些过程中发生的情况取决于退火温度高于还是低于铁的共晶温度(约1147°C)。
低温灌钢法
低于铁的共晶温度时,该过程颇似常见的渗碳法,其中生铁充当碳源:基本反应是在生铁表面 C + CO2 → 2CO,在熟铁表面 2CO → C + CO2。两种材料中的固态扩散将碳从生铁内部输送至熟铁内部。由于此过程受扩散限制,所需时间取决于生铁和熟铁的厚度以及温度。綦母怀文的方法据说需退火数天,因此我们可以假设其使用了相当低的温度。
P. Whitaker实验的金相照片
转载自 Needham 1958,图版28。
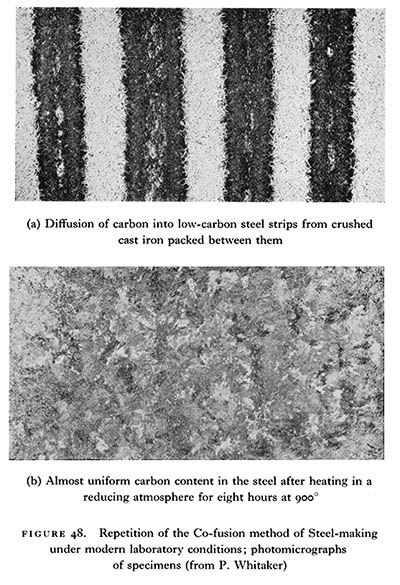
1955年,在李约瑟的倡议下,P. Whitaker先生以实验对綦母怀文的方法进行了可能的复原。将1毫米厚的熟铁条叠放,层间放入不同数量的碎白口生铁,用金属丝捆扎。将此料束在非氧化气氛中加热至950–1000°C,然后立即从炉中取出并手工锻打,锻合成一根整条。在此条中原锻合面处有高度渗碳区以及一些未变化的白口生铁。在900°C下均匀化退火8小时后,整条铁的碳含量均匀为0.8%。
这一复原方案与我们掌握的綦母怀文方法的少量信息相当吻合,尽管原始描述未提及在退火开始时将料束锻打成条。锻打无疑会大大加快过程,但不太可能是严格必需的。另一个方面是,这些实验中熟铁条非常薄。古代打铁匠当然能够生产仅1毫米厚的熟铁条,但这会耗费时间,并因氧化而损失相当数量的铁。描述中的“熟铁锭”无疑会更厚,也许2–3毫米,需要更长的退火时间。
高温灌钢法
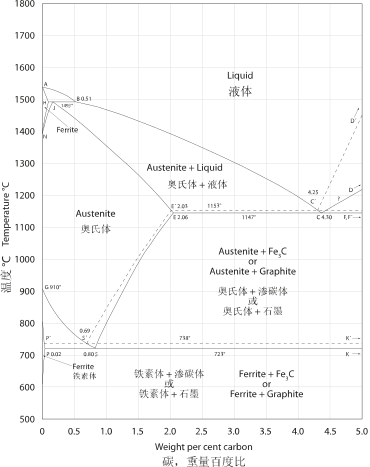
如果温度高于共晶温度,熟铁在液态生铁浴中进行退火。参见右侧的铁碳平衡相图。此时发生两种过程,其平衡取决于确切温度和碳含量。例如,若温度为1250°C,生铁碳含量为4.0%,则熟铁(0.1–0.3%碳)将被溶解,直至浴液被稀释至碳含量约3.5%。此后,碳扩散进入熟铁;仍在1250°C时,很快达到平衡,其中固态铁表面的碳含量约1.5%,液态铁碳含量约3.5%。随着碳扩散进入固态铁内部,消耗液态铁中的碳,更多固态铁(含1.5%碳)从浴中析出,直至无液态剩余。在此温度下几分钟即可得到碳含量在约0至1.5%之间变化的不均匀钢块。或许在此温度下保温一小时(时间取决于许多未知参数),或在较低温度下保温数小时,可使钢块均匀化:若原始炉料为20%生铁和80%熟铁,结果将是含碳0.8%的钢,适用于许多用途。
綦母怀文使用上述高温灌钢法并非不可能,尽管在他的情况下低温法似乎更可能。
沈括在上述第二段引文中所描述的很可能是高温灌钢法,其预期结果实际上可能是一种非均匀钢,可用于制造花纹钢剑。否则熟铁的“弯曲盘绕”似乎多余。沈括在其他地方提到过可能由此产生图案的钢剑:
文言原文:
古剑有沈卢、鱼肠之名,沈音湛。沈卢谓其湛湛然黑色也。古人以剂钢为刃,柔铁不茎榦;不尔则多断折。剑之钢者,刃多毁缺,巨阙是也。故不可纯用剂钢。鱼肠即今蟠钢剑也,又谓之松文。取诸鱼燔熟,褫去胁,视见其肠,正如今之蟠钢剑文也。(《梦溪笔谈》卷十九)
现代汉语译文:
古代有“沈卢”、“鱼肠”等剑名。“沈”读作“湛”。沈卢指其黑沉沉的颜色。古人以“剂钢”作刃,以熟铁作剑茎和剑脊;否则容易折断。钢剑的刃多会毁损缺口,如巨阙剑即是。因此不可纯粹使用“剂钢”。“鱼肠”就是今日所谓的“蟠钢剑”,又称“松文”。将鱼烤熟后,剥去两侧的肉,看到其鱼肠,正如今日蟠钢剑的花纹。
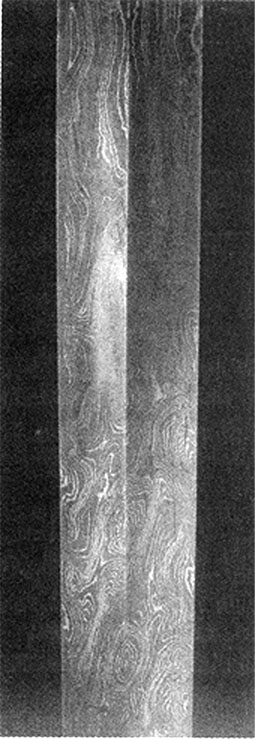
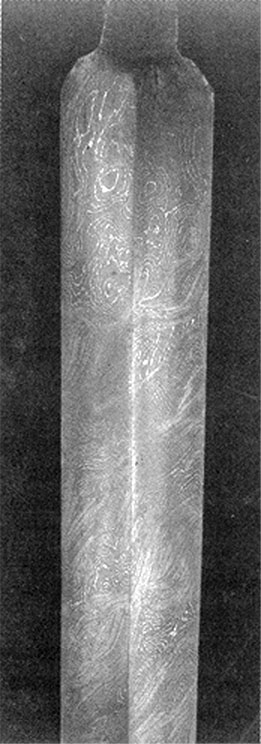
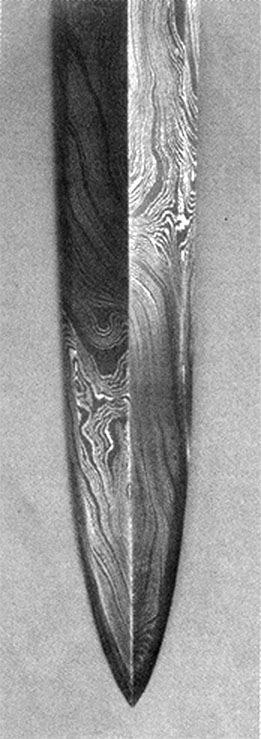
欧洲、日本和中国的刀剑匠都曾利用钢和软铁的“花纹锻接”来制造复杂图案。图案由碳和磷含量的差异形成,在抛光浸蚀后显现。何堂坤(2001)检测了数把中国民间收藏的花纹钢剑,并附有三张照片。
这些过程中使用何种炉子?加热时金属如何保持在一起?是否使用了坩埚?上述P. Whitaker的实验表明,低温灌钢法无需坩埚或其他容器即可进行。那些实验使用了现代电炉,但相同的条件——950–1000°C的非氧化气氛——在木炭锻炉中也能达到并保持较长时间。专门设计用于加热坩埚的炉子更易控制,且更省燃料和人力,但严格来说并非必需。19世纪波斯曾使用此类炉子进行灌钢法炼钢,俄国人Massalski上尉曾详细描述过。
在沈括对高温灌钢法的描述中,他说将生铁和熟铁的混合物用泥封住。或许他的意思是材料放入坩埚中,封住坩埚口。另一方面,同样合理的解释是,用湿粘土将材料整体包覆,以保持其形状并保护其免受炉气影响,同时加热至所需高温。当灌钢完成并开始锤打时,硬化烧制的粘土碎裂脱落,留下钢材。加热在锻炉中即可轻松完成。
参考文献
何堂坤. 2001. 几枚传世花纹钢剑的初步考察. 文物 2001.1: 68–73.
Needham, Joseph. 1958. The development of iron and steel technology in China. London: The Newcomen Society. Second Dickinson Memorial Lecture to the Newcomen Society, 1956.
Wagner, Donald B. 2008. Science and civilisation in China. Vol. 5, Part 11: Ferrous metallurgy. Cambridge: Cambridge University Press.
最后编辑:DBW,2023年2月24日
样式修改:2024年5月30日


